o型圈模具怎么开?分型面的毛边
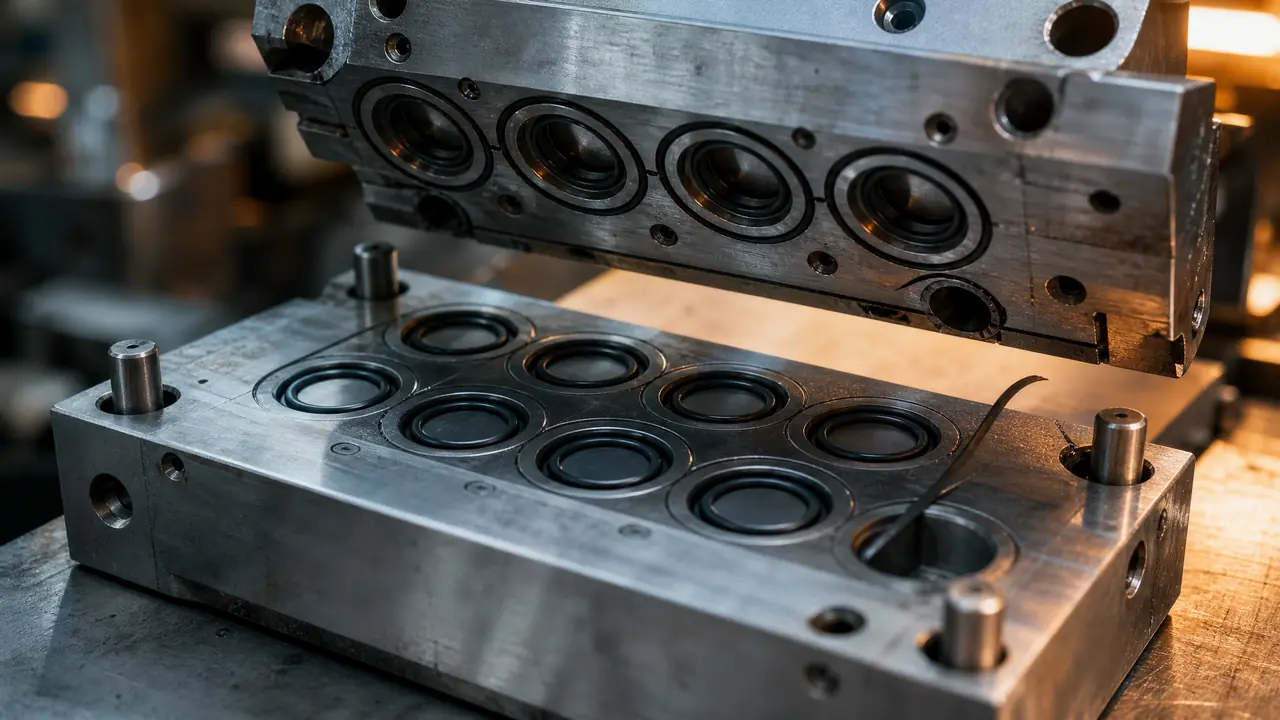
我的判断是:o型圈模具好不好开,八成功夫花在分型面上。分型面方案对了,毛边薄得用手一撕就掉;方案错了,修边修到怀疑人生。先钉死分型结构,再谈加工和报价。
o型圈模具这东西,画图的时候看着最简单,不就一个环形型腔嘛,可真上手开模,翻车的基本都翻在同一个地方——分型面。我第一套o型圈模具是给客户做耐油圈的,一模8腔,图纸没标溢料槽位置,加工师傅按老习惯平着分了型,试模出来每只圈腰上都箍着一圈0.3毫米的飞边,撕不掉,锉不平,八百多只件全靠手工修。修到第三天,客户把尾款扣了。从那以后我接o型圈模具,第一件事就是把分型面的方案钉死再动刀。
毛边从哪来的?橡胶硫化的时候会往分型缝里挤,挤出来的料压薄了就是毛边。模具研合得越紧、溢料槽设计得越合理,挤出来的料就越薄。反过来,分型面上只要有一个高点或者垫了点料,飞边厚度直接翻几倍。所以聊怎么开o型圈模具,核心就一件事:把分型面这条线管好。
分型面选180度还是45度
毛边要求不高的走180度平面分型,便宜好加工;要求修边省事的选45度斜分型,飞边落在斜面上,撕一下就净。两种开法没有绝对好坏,看你的件卖什么价。
180度平面分型是最传统的开法,上下模各车半个环形槽,合模后在圈的赤道位置压出一条毛边。好处是加工简单,车床加磨床就能搞定,一套一模16腔的模具价格也好谈。麻烦在于毛边正好长在密封工作面上,修重了伤圈,修轻了留台阶,全凭修边师傅的手感。
45度斜分型把分型缝挪到密封面的斜上方,毛边压出来带一个自然的撕边口,手工一撕基本就干净。我们做过一套一模32腔的NBR o型圈模具,用的就是45度分型加刀口式撕边槽,模温165℃,硫化8分钟,压出来的毛边实测0.07毫米左右,过一遍冷冻修边机,20分钟清一炉,几乎不用手工补刀。代价是斜面加工精度要求高,型腔得靠电火花或者数控车才能做出锥度,模具价格比平面分型的贵三成上下。
选择上我不装中立:只要客户对毛边有要求,我一律推45度。修边的人工是持续支出,模具那点差价,两批货就赚回来了。
毛边突然变厚了,先查哪四处?
按顺序查分型面研合、锁模压力、加料量和排气槽:突发飞边八成是分型面垫了硬料,或者硫化机压力掉了。别急着改模具,先量毛边厚度再动手。
我那次翻车就是研合问题。模具用了一阵,师傅拿油石修分型面的时候手重了,局部低了两个丝,料全往低处跑,飞边从0.08毫米直接飙到0.4毫米。用红丹研合检查,合模压一下看接触点分布,哪里不发亮哪里就有间隙,这个检查半小时就能做完,可惜当时没人做。
剩下几处也都有固定的查法。锁模压力看硫化机表压够不够,o型圈模具吨位不大,但压力掉一成,飞边肉眼可见地厚起来。加料量宁可多放一点,缺料的时候橡胶先填型腔再填溢料槽,容易出厚边和缺角。排气槽堵了会让型腔憋气,圈表面起气泡和圆弧状的厚边,拿细钢丝通一遍就好。修完边想继续处理密封面的,套路和模具抛光是一个路数,之前写过一篇从粗抛到镜面的抛光分级方法,这里不重复了。
开一套o型圈模具的完整顺序
顺序是:定分型方案、算收缩率、造型腔、开溢料排气槽、热处理研合、试模修边,一步都不能倒着来。跳步省下的时间,试模阶段会加倍还回来。
收缩率这步最容易糊。NBR一般在1.6%到1.8%之间,氟橡胶能到2.5%往上,得按实际胶料问胶厂要曲线,不能拍脑袋。我们习惯先压一炉试片实测收缩,再定型腔尺寸,多花半天,比试模后整套模具返工划算得多。
型腔加工看设备条件:有数控车就直接车锥面,没有就车完留量上电火花。溢料槽我按料量开,一圈型腔配一道环形溢料槽,容积控制在加料量的一成半左右,再往外留两道余料槽防挤伤。热处理别省,型腔硬度做到HRC48以上,分型面磨完再研合,要镀铬的话铬层厚度控制在0.03毫米以内,厚了反而崩。车铣磨放电这几种工艺在o型圈模具上的取舍跟别的模具有点不一样,型腔小而浅,车削和放电占大头,拿不准的可以翻翻之前那篇车铣磨放电线割五大工艺对比。
回头看我第一套o型圈模具交的学费,其实就一句话的事:图纸上没画清楚的那条分型线,最后都会变成车间里修不完的飞边。方案阶段多花一天,把分型面、溢料槽和研合检查写进工艺卡,让加工师傅有据可依,后面的麻烦会少一大截。你手上要是也压着一套毛边下不来的模具,先别动刀,拿红丹研合一遍再说。
常见问题
o型圈模具一般开几个腔合适?
看量。试制和打样开2腔到4腔就够,量产的话一模16腔到64腔都常见。腔数越多,对分型面研合和每腔料量均匀性的要求越高,我们车间做批量件基本一模32腔起,再往上合模精度不太好控。
o型圈模具用什么钢材好?
小批量用45号钢调质就能顶,性价比高。批量大就上40Cr或者Cr12MoV,淬火到HRC50左右,分型面耐磨,毛边厚度才稳定。对圈表面光洁度要求高的,再加一道镀硬铬。
毛边修不掉,有什么省力的办法?
量大的上冷冻修边机,把毛边冻脆了滚掉,32腔的件二十来分钟一炉。量小就手工撕加砂盘修,45度分型的撕边口设计得当的话,手工撕完几乎不用返工。
试模出缺料怎么办?
先加料量,再查排气槽。缺料多数是料重不够或者排气堵了,胶料在型腔里憋在半路填不满。还不行就把摆料方式从条状改块状,料块对着薄壁处放。