模压模具用在什么产品?SMC BMC的压制成型
直接给结果:模压模具压的是热固性材料,SMC片料做卡车覆盖件、整体卫浴和电池包上盖,BMC团料做断路器外壳、电机件和水暖件,靠高温高压一次固化。薄壁复杂件别用它。拿不准的,先定材料,再找有压机的模具厂聊。
电表箱的壳子、配电箱里的断路器外壳、卡车前脸的围板,这些又厚又硬的塑料件,十有八九出自模压模具。规律不难记:热固性材料、件越厚越划算、一年几万到几十万件的量,压制工艺就该上场了。
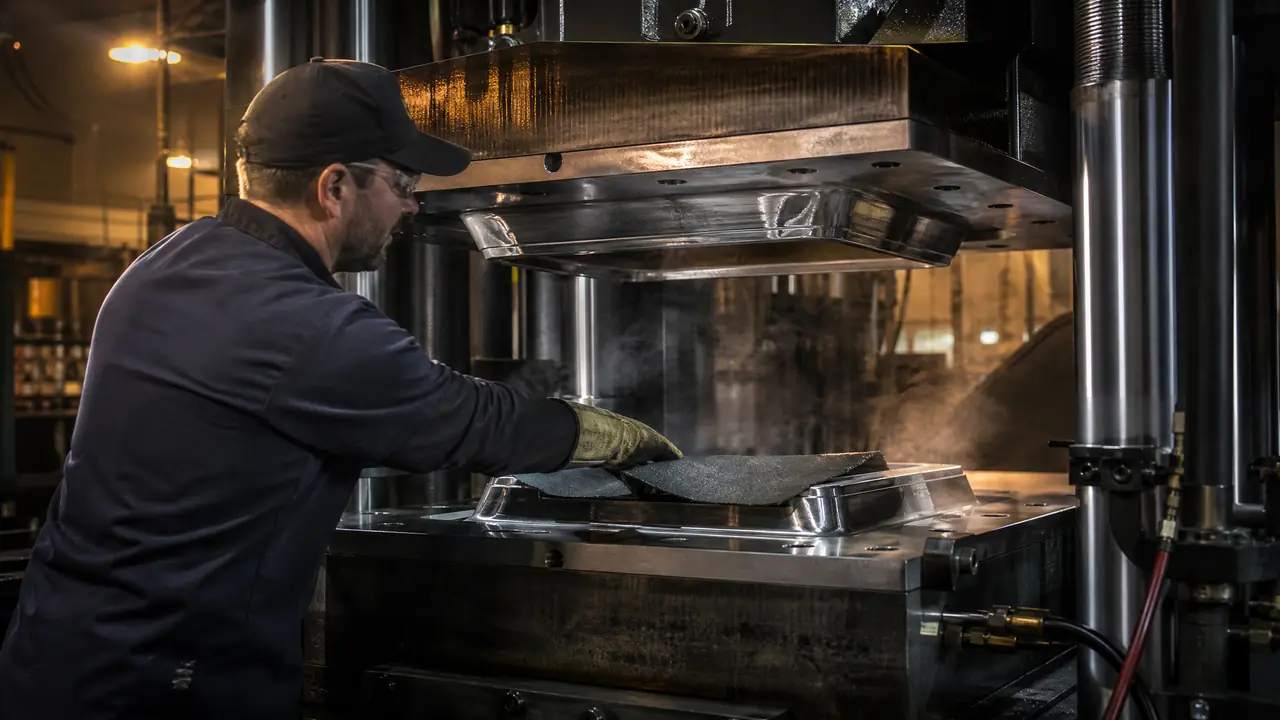
我头一回进热固车间是去看一套BMC模具。压机一合模,过道里全是苯乙烯的味道,冲鼻子,待两天就习惯了。真正让我记住的不是味道,是节奏:铺料、合模、保压几分钟、开模吹气取件,一个循环三五分钟,比注塑慢不少。可这种件注塑做不了,玻璃纤维一进螺杆就打断了,强度全无。
模压模具压的是什么料
模压模具的主战场是热固性材料:SMC片料、BMC团料、酚醛胶木粉,加温固化后不会再熔化,耐温和强度都高一截。热固和热塑是两条完全不同的路子。热塑料件烧软了能回炉,热固件固化后是一张交联的网,烧焦也化不开。模压模具没有流道、没有热流道,料直接铺进型腔,压机一压,温度一上,化学反应在模具里就地完成。这套逻辑决定了模具长得不一样,也决定了什么件适合它。
SMC展开是一张夹了玻璃纤维的树脂「千层饼」,裁成料片,按型腔投影面积的七八成铺进去;BMC是掺了短切纤维的面团,称重后一整团丢进去,靠合模的流动填满角落。两种料脾气不同,模具设计也就分了两个流派。
所以你在身边到处能摸到压制的件:厨房里的锅柄和锅盖钮,胶木粉压的,隔热耐烫;楼道里的电表箱;新能源车电池包上盖,这两年很多用SMC替代金属减重;整体卫浴的墙板;公园座椅的面板;高压电器的绝缘件。东西不起眼,离开模压工艺还真不好做。
SMC和BMC到底差在哪?
SMC纤维长、强度高、流动弱,适合大平面结构件;BMC纤维短、流动好、尺寸稳,适合复杂小件和电器件,两者别混着选。展开之前,先看一张表。
| 对比项 | SMC(片状模塑料) | BMC(团状模塑料) |
|---|---|---|
| 形态与加料 | 片材裁块,人工或机器铺放 | 面团状,称重后整团投入 |
| 纤维长度 | 25-50毫米,方向性强 | 6-12毫米,各向同性 |
| 典型制品 | 卡车覆盖件、整体卫浴、座椅背板 | 断路器外壳、电机换向器、水暖件 |
| 收缩率 | 约0.1%-0.3% | 约0.2%-0.4% |
| 表面质量 | 易出流痕,要靠低收缩配方压 | 致密光洁,适合外观件 |
| 模具要点 | 盯铺料位置和料片搭接 | 盯排气,防气泡裹入 |
我自己的偏好很明确:件大、要强度、外观要求一般,上SMC;件小、结构绕、带金属嵌件,用BMC,它流动好,嵌件不容易被冲跑。有人想一套模具两种料通吃,省下来的钱不够试模折腾的,这种主意别打。
模具用什么钢,剪切边怎么配
型腔普遍用P20、718H这类预硬钢,硬度HB280-320,易磨损处镶Cr12MoV并镀硬铬,剪切边间隙控制在0.05-0.08毫米。压制没有注射压力那么猛,模具不必像注塑模那样把钢料淬到HRC50以上,预硬钢直接铣到位,成本低,改模也快。
型腔的活大部分交给数控铣,清角和复杂分型面还得靠电火花,几种工艺怎么分工,可以看这篇车铣磨放电线割五大工艺的对比(模具加工五大工艺对比)。别看模压模结构比注塑模简单,从钢板到成品的十二道工序(模具制造全流程)一步都省不掉,装配完上下模的剪切边要靠红丹对研查接触率。
我见过一套模压模,间隙留到0.15毫米,飞边厚得像刀片,客户每件多花两毛钱请人修边,一年下来够重做半套模具。间隙这事在图纸上就是一行数字,落地全是钱。
周期上,一套中等大小的模压模具从下单到交模大概40-50天,比注塑模略快,省了热流道和运水的调试。急着要件的,选现货的718H比等进口预硬钢能省十来天,这个我在采购单上核过。
压制现场最容易翻车的三件事
加料位置、固化时间、脱模粘模,这三处出问题的概率加起来占压制不良的大头,试模阶段就盯住它们。别等量产出事再回头查,代价差一个量级。
先讲加料。SMC料片铺的位置直接决定料流末端的熔接质量,覆盖率压到七成以下,边缘容易缺料;铺得太靠边,合模时料先被封住,气泡排不出去。BMC讲究少一点,称重准就行,误差超过5%,飞边厚薄立马不均匀。
固化时间是我们吃过的亏。那套BMC断路器外壳,最初定模温155℃、固化3分钟,件出来看着挺好,装配拧螺丝时开裂,一周报废率干到一成多。后来模温降到145℃、时间拉到3分半,收缩稳了,报废率降到3%以内。产量看着降了,算总账反而赚,返工和赔付省下的远不止那几十秒。
粘模是热固件的通病。固化过头的件最爱咬模,脱模剂喷多了表面又发花。我们的土办法是型腔全镀硬铬加定期抛光,出模靠顶杆加气吹,千万别硬撬。热固件脆,一撬一个白印,件就废了。
回到开头那些电表箱和断路器外壳——它们选压制不是图便宜,是热固材料给的强度和耐温,注塑工艺给不了。你要是有件壁厚超过3毫米、年量几万件、还得扛150℃以上的高温,先把料定成SMC或者BMC,再去找有压机经验的模具厂聊,顺序别反了。
常见问题
模压模具和注塑模具能互相改用吗?
改不了。热固模具靠加热固化,热塑模具靠冷却定型,温控方向完全相反,钢料和剪切边结构也对不上。真要换工艺,等于重做一套。
一套模压模具大概多少钱?
中小件单腔的BMC模具,行业里普遍三五万到十几万;SMC覆盖件模具带剪切边和顶出结构,一套大概三四十万起,看腔数和钢材。报价差得离谱的,先问清含不含试模和修边模。
压制件表面有流痕怎么调?
先查料,低收缩添加剂不够就会出现波纹;再查模温是否均匀,温差超过10℃,面上一圈一圈的痕就压不住;料片搭接重叠太多也会留印子。
模压和注塑到底怎么选?
壁厚3毫米以上、要耐高温、年量几万到几十万件,选模压;薄壁复杂、外观要求高、年量几十万件以上,选注塑。两头都能做的件,把模具摊销和单件成本加起来比一比再拍板。