模具电火花专打CNC到不了的死角:清角深腔窄槽与电极损耗账
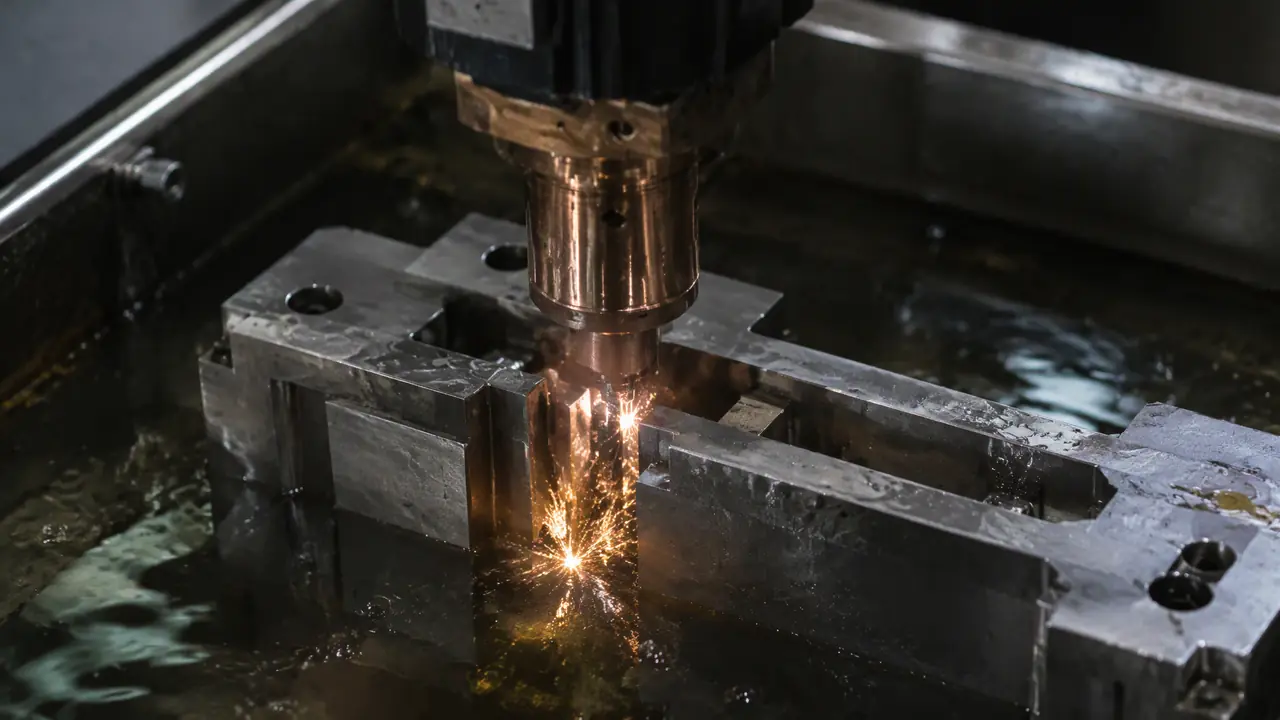
把话放这儿:模具电火花不是万能机,它只干CNC到不了的三类死角——清角、深腔、窄槽。这三个活占了火花机九成任务量,电极损耗和加工时长才是这段工序真正的成本,报价前必须把粗精公的支数算进去。
上个月一套手机中框模在我手上卡了三天,前模仁一个0.6毫米宽的骨位槽,深度干到18毫米,CNC的小刀一进去就弹刀,槽壁让得没法看。最后还是拆下来搬到火花机边上,用一支石墨电极两个多小时放出来的。搞模具这么多年,我越来越确认一件事:模具电火花干的不是"再加工一遍"的活,它专收CNC的尾巴。刀进不去的角、够不着的底、一走刀就震的窄槽,全是它的一亩三分地。
很多刚入行的徒弟以为火花机就是台慢吞吞的铣床,慢是慢点,效果一样。这话错了一半。放电加工靠的是电极和钢料之间的脉冲放电,一个点一个点地把钢"烧"掉,它不接触、不吃硬,45度以上的清角、淬硬到HRC50的模芯、深得看不见底的型腔,它照样能干。代价是慢,以及电极本身也在被烧掉。所以模具厂里的老规矩:能上刀床的绝不上火花机,上了火花机的,先把电极这笔账算清楚。
火花机在模具厂到底接哪几类活
火花机九成的活是清角、深腔、窄槽三样,外加淬硬件和斜顶背后的镶件位,凡是铣刀到不了或一进就断刀的位置都归它。下面按我在车间排单的经验一件件数。
第一类是清角。CNC用的牛鼻刀和球刀都有刀半径,模仁上两个面交接的内角,永远会留下一小段R角的残料。产品上这个地方要是装配位,差0.05毫米都装不进去,就只能靠电极插进角里放。清角电极通常很小,像手机壳模具一个5毫米见方的角位,电极做6毫米见方,单边留0.5毫米的放电间隙量。
第二类是深腔。型腔深度超过80毫米、刀长径比超过5比1,CNC震刀震得尺寸全飘。深腔模我最深的干过一个矿泉水瓶盖模的底芯,深度110毫米,电极做成台阶式的,分三段,从上往下一段比一段小,一次装夹打完,省得二次找正。
第三类是窄槽和筋位。产品上的卡扣槽、加强筋槽,宽度常常在0.5到1.2毫米之间,深度却是宽度的十几倍。这种槽铣刀根本站不住,全靠电极放出来。对了,说到这个,斜顶背后的让位槽也是火花机的常客,那个位置又深又斜,CNC连进刀的路径都算不出来。
还有一类容易被漏掉:淬硬件。模芯、压边圈这类淬到HRC50以上的零件,车铣都费刀,火花机不管你多硬,放电只认导电。所以很多厂的冲头、镶件都是先淬火再放电,尺寸一点不让。
铜公还是石墨电极?这笔账要按活来算
小而精的清角、窄槽我偏向用铜公,精度稳、损耗小;大面积深腔、粗加工我偏向石墨,速度快一倍还轻,机床扛得住。选择取决于电极大小和工期,不是哪个绝对好。
这两种电极材料的脾气差得远,我在报价单上从来分开算。铜公加工精细,放电间隙稳定,精打出来面特别亮,省了省模的工夫,但密度大、价格高,大电极一台机床根本吊不动,加工时长也翻着倍地涨。石墨正好反过来,比重是铜的五分之一,大腔粗打电流开上去,进给能快差不多一倍,缺点是脆,0.3毫米以下的薄片电极一碰就崩,精打的损耗也比铜大。
我自己用的分界线是电极投影面积。面积超过2500平方毫米、或者深度超过60毫米的,直接做石墨;清角、窄槽、精度要求±0.01毫米的位置,闭着眼睛用铜。下面这张表是我车间的实际分工,照着排基本不会错。
| 对比项 | 铜公 | 石墨电极 |
|---|---|---|
| 擅长位置 | 清角、窄槽、精打 | 大深腔、粗打 |
| 粗打损耗率(我的经验区间) | 0.1%-0.5% | 0.5%-1% |
| 精打损耗率 | 5%-8% | 8%-15% |
| 粗打效率对比 | 基准 | 快约80%-100% |
| 最小可做电极 | 0.2毫米薄片 | 0.3毫米以下易崩 |
| 单价(按我拿货的行情) | 每公斤六七十元起 | 每公斤三四十元 |
石墨还有一个隐形好处:电极本身好加工。CNC雕石墨的速度比雕铜快得多,碎屑也好收,一套模几十支电极下来,电极制作这一环能省出一天多。这也是为什么大厂的电极车间一半机床在啃石墨。想看电极怎么做、损耗怎么控制,我之前写过一篇专门讲铜公设计与损耗的,这里就不展开了。
电极损耗和加工时长怎么算,才不在报价上吃亏
一支电极粗打损耗可忽略,精打却要烧掉5%到15%,所以深腔模至少备粗、精两支,位置精度要求高的还要加一支精修公,损耗账直接决定这段工序报几小时。
先算放电间隙。单边间隙粗打在0.15到0.30毫米之间,视电流大小浮动;精打收到0.02到0.05毫米。所以电极设计时尺寸要比产品位小,粗公单边小0.2毫米左右,精公单边小0.04毫米左右,这个缩放量做错了,打出来的模不是烧糊就是不到位,返工一次又是一天。
再算效率。一个深度40毫米的型腔,粗打用峰值电流30安上下的参数,进给速度大概每小时6到8毫米,光粗打就要六个小时上下;换精公再修两遍面,每遍修0.1毫米左右,又得三四个小时。也就是说一个40毫米深的腔,火花机上前后要泡十个钟头,这还没算电极的机加工时间。要是型腔深度翻倍到80毫米,粗打时间差不多翻一倍多,因为排渣越来越难,越往下打得越小心。
深腔最怕的是积碳。加工深度一超过60毫米,工作液冲不进去,蚀除物排不出来,积碳一拉弧,电极和工件一起烧伤。老师傅的土办法是电极上打排气孔,侧面开排渣槽,再配上侧冲油,间隙参数放到偏大那档。我有次偷懒没开排气孔,一套模仁的底面烧出一片麻点,省模多省了整整一天,那笔账到现在还肉疼。
所以报价的时候我心里有杆秤:先数电极支数(粗公几支、精公几支、备品一支),再按深度估机时,损耗按精打10%往上取,最后加上10%到15%的排渣返工余量。这几项凑齐了,放电这段的报价才敢往合同上写。电极设计的门道多,我也单独整理过一篇讲铜公设计要点和损耗控制的,配着这篇看更全。
回到那套手机中框模。骨位槽放完,钳工拿油石过了两遍,试模一次过。车间里就是这样,CNC是主力,火花机是压舱的,主力啃不动的硬骨头最后都得搬到它跟前。把清角、深腔、窄槽这三类活和电极损耗账吃透,你排产、报价心里就有数了,不会到打了一半才发现电极不够用。
常见问题
模具电火花打完的表面为什么是麻面的?
放电本质是一个个小凹坑堆出来的,粗打坑大,面就糙。所以精打要换小电流参数再修两遍,把粗糙度从Ra3微米左右压到Ra0.8以下,好的精打面亮得能照出人影,省模的工夫能省一半。
一支电极能打几个型腔?
粗公基本可以连着用,损耗千分之几看不太出来。精公不行,一个腔烧掉百分之几,第二个腔尺寸就超差了,所以我这边精公从来一支一腔,绝不省这个钱。
为什么有的位置要打两遍甚至三遍电极?
粗打快但面糙、尺寸偏,要靠精公一点点修到位,这叫粗中精分家。深度大或者要求高的位置,粗、中、精三支公各司其职,看似费电极,实际比一支公从头打到尾快得多,面也好。
火花机可以加工铝模和铜模吗?
可以,只要导电就能放。铝模的深腔、清角打起来还更快,蚀除物轻好排。铜料本身导电,但一般不做放电对象,铜在厂里更多是当电极材料的角色。
放电间隙0.02毫米是怎么保证的?
靠机床的伺服自动找位加参数里的间隙电压控制,深度上机床会自动感知短路回退。操作上要做的是电极找正好,X、Y方向误差压在0.005毫米以内,否则间隙再准位置也是歪的。