丝印模具是什么?网版与刮胶
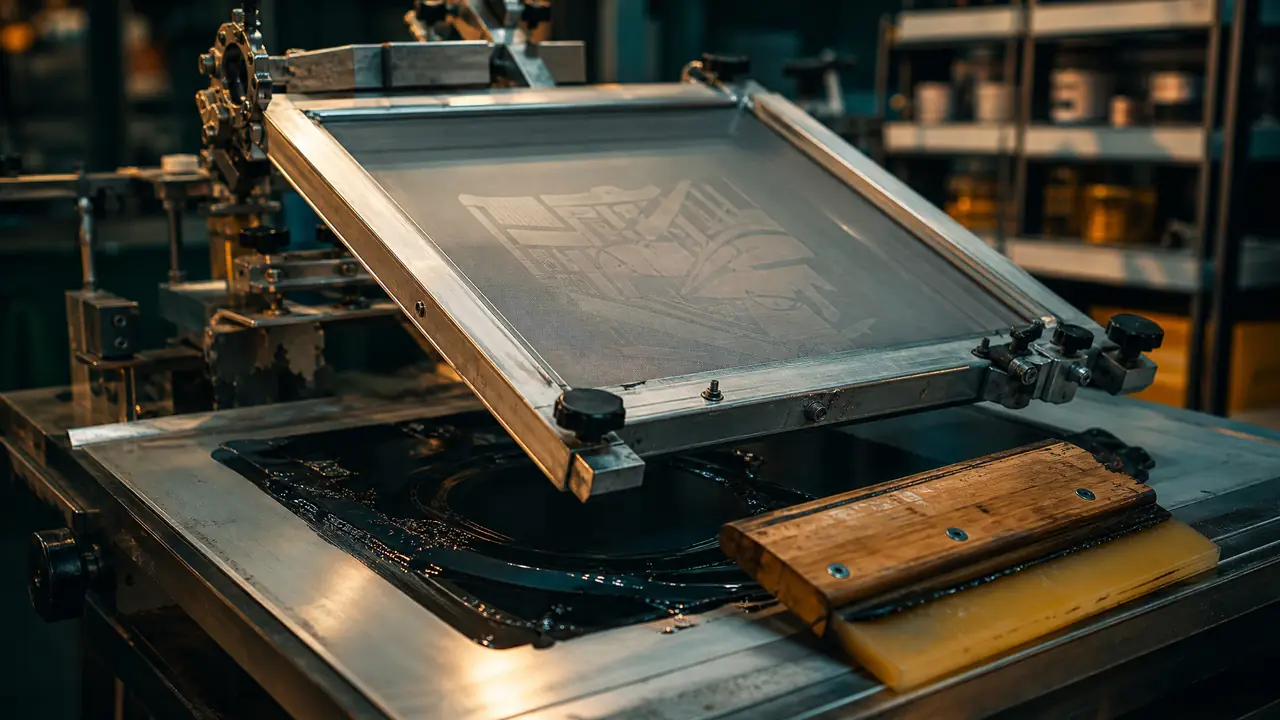
直接给结果:丝印模具就是丝网印刷那套工装,核心是绷好丝网的网版加一把刮胶,缺了谁都印不出合格图案。目数管精细度,刮胶硬度管出墨量,两者要匹配。先确认你印的是粗颗粒还是细图文,再对号选配置。
客户一句"帮忙配一套丝印模具",去年车间新来的学徒真跑去机加车间问师傅要铣什么钢材,闹了个不大不小的笑话。丝印模具跟注塑模、冲压模完全是两码事,它指的是丝网印刷里的那套印版工装:绷紧丝网的网版,加上一把来回刮墨的刮胶。这两样凑齐了,油墨才能按你想要的图案漏到承印物上。
网版相当于底片,刮胶相当于画笔。图案做在网版上,无图案区域的网孔被封死,油墨只能从镂空处挤过去;刮胶负责把墨压过网孔,还得顺手把多余的墨收回墨池。听着挺简单。真上手才知道,光是目数选错这一件事,就够你报废几十张承印物。
一套丝印模具由哪几部分组成
一套完整的丝印模具包含铝框、丝网、感光胶和刮胶四样,前三样组成网版,刮胶独立使用,四者的匹配度直接决定印刷质量。铝框多是铝合金方管焊接或整铸的,常见规格从30×40到100×120厘米都有,框的截面厚度两到三厘米,太薄绷网必变形。
丝网现在基本清一色聚酯网,尼龙网只在水性浆料场景里还有点市场。绷网靠机械夹头或气动夹头把网拉紧再粘到框上。我们车间那台气动绷网机,张力打到每厘米20牛左右最稳,低于16牛印出来的图案容易发虚,拉到24牛以上网丝又容易断。这个数字是拿张力计一版一版测出来的,别信手感。
感光胶刮涂在网面上,晒版时图案区域被固化封住网孔,未固化的部分用水冲掉,油墨就从这些敞开的网孔里漏下去。感光胶分单液型和双液型,双液型(重氮感光胶)放着稳定、要现配现用,耐印率也高,做长单我们只上双液型。刮胶则是聚氨酯胶条插进木柄或铝柄,胶条刃口分平口和尖口,平口走大墨量,尖口走精细线条。
顺带说一句,铝框虽然结构简单,框面的平面度和网面张力均匀性还是要靠正经加工来保证,框一翘整个网版就废了。想了解框体这类工装件有哪些加工路子,可以看看这篇模具加工方式对比,车铣磨线割的门道讲得挺全。
目数怎么选?选错一档报废一整批
目数大的印得精细但墨层薄,目数小的墨层厚但图案糙,普通广告图文120到200目够用,精细线路和渐变得上300目。目数指每英寸长度上的网孔数量,数字越大网孔越细,透过去的墨越少。
| 目数范围 | 墨层效果 | 典型用途 |
|---|---|---|
| 80-120目 | 墨层厚实,覆盖力强 | 玻璃瓶陶瓷、发泡浆、反光印花 |
| 150-250目 | 墨层适中,通用 | 服装印花、纸箱包装、海报 |
| 300-420目 | 墨层薄,线条细 | 电路板字符、薄膜开关、精密面板 |
我印象最深的一次翻车就出在这儿。客户要印薄膜开关面板,最细的线宽只有0.15毫米左右,学徒图省事拿了块150目的网版就上手,印出来线条全部糊死,一上午废了两百多张片材。换350目重制网版,第一版就过了。目数这个事,宁可印前多问一句。
晒版曝光时间也得跟目数挂钩。我们用1000瓦的碘镓灯,300目网版曝光60到70秒,120目的得拉到90秒上下。没把握的时候,先拿小块试片晒一条梯尺,看哪一档显影最干净再定整版时间,这十分钟省下来的是重制一整块网版的功夫。
刮胶的硬度和角度,决定出墨量
刮胶硬度常用邵氏A 60到75度,硬度高出墨少、图案锐利,硬度低出墨多、适合粗糙表面,刮印角度保持在65到75度最稳。胶条刃口磨损了就要磨,磨平了出墨忽多忽少,图案边缘全是毛刺。
具体怎么搭,我们车间现在跑出来的习惯是:平面上印水性浆,65度软胶配180目网,出墨足颜色饱和;印电路板字符这类精细活,75度硬胶配350目网,线条利索。曲面印刷另说,比如瓶身弧面,还得配异形刮胶,直胶条压下去受力不均,一边深一边浅。
角度这东西,老师傅靠手感,新人就得靠夹具或者印刷机的角度刻度。刮胶立到接近90度,墨基本刮不透网孔;躺平到45度,墨又收不干净,网面上留一摊。65到75度之间多试几把就有体感了。话说回来,压力跟角度一样重要,压力大了网版和承印物贴死,回弹跟不上,图案会拉丝重影,这坑我掉过不止一次。
这里插一句选型思路:如果你的需求只是在产品上留个永久性标识,不需要彩色墨层,那丝印未必是最优解,打标这条路(气动、激光、电腐蚀)成本结构完全不同,我们实测过三种机型的对比写在模具打标机怎么选那篇里,有兴趣可以跳过去看。
网版不是快消品:寿命与保养的门道
网版脱膜重制能省不少钱,但一块网版脱膜别超过三次,超过三次张力衰减明显,套色就对不上;用完立刻清洗,墨干在网孔里神仙难救。保养到位的网版用一两年很常见。
张力衰减这事我实测过:新绷的网版张力每厘米20牛,印了大概八百个循环之后掉到17左右,双色套印的精度肉眼可见地飘。这种网版别硬撑,送回去重绷比印废品便宜。清洗要上专用脱膜剂和软毛刷,拿硬刷子怼网面,网孔刮伤就是永久损伤,洗得再干净也印不出好边。
存放同样有讲究。网版要直立挂在架子上,别叠压。有一回我们贪省事把十块网版平堆在角落,一个月后翻出来,最底下那块框都翘了,张力计一打只剩14牛,直接回炉。就这么个随手的小动作,代价是一块网版的制作费加两天工期。
回到开头那个学徒的笑话,他现在闭着眼都能报出"120目印玻璃、350目印面板"。丝印模具说穿了就是网版加刮胶两样东西,但每一项参数背后都是报废品换来的经验。你下一步要做的,是把手上这单的图案精度和承印物材质确认清楚,再照着上面对应的档位去定目数和胶条硬度,别让第一版印刷变成学费。
常见问题
一块丝印网版大概能用多久?
保养得当能用一两年,刮胶胶条看印量,刃口钝了磨一刀接着用。真正决定寿命的是清洗习惯,油墨干死在网孔里,这块网基本就宣判死刑了。
丝印和移印有什么区别?
丝印靠网版漏墨,适合平面和大面积图案;移印靠硅胶头沾墨转印,适合曲面和小面积标志。印瓶身弧面上的小Logo,移印更顺手,两者不冲突。
自己在家能做一块丝印网版吗?
可以,几十块的绷网框加感光胶加一盏晒版灯就能起步,精度要求不高的小图案完全够用。手工绷的张力做不到机器水平,精细图案别指望。
刮胶刃口什么时候该磨?
印出来的图案边缘起毛、墨层忽厚忽薄,大概率是刃口磨圆了。平口胶条在细砂纸上推几下就能恢复,一次别磨太多,磨狠了胶条变薄容易抖。