折弯机圆弧模具怎么选怎么用?R模滚模与多刀小步折的车间实账
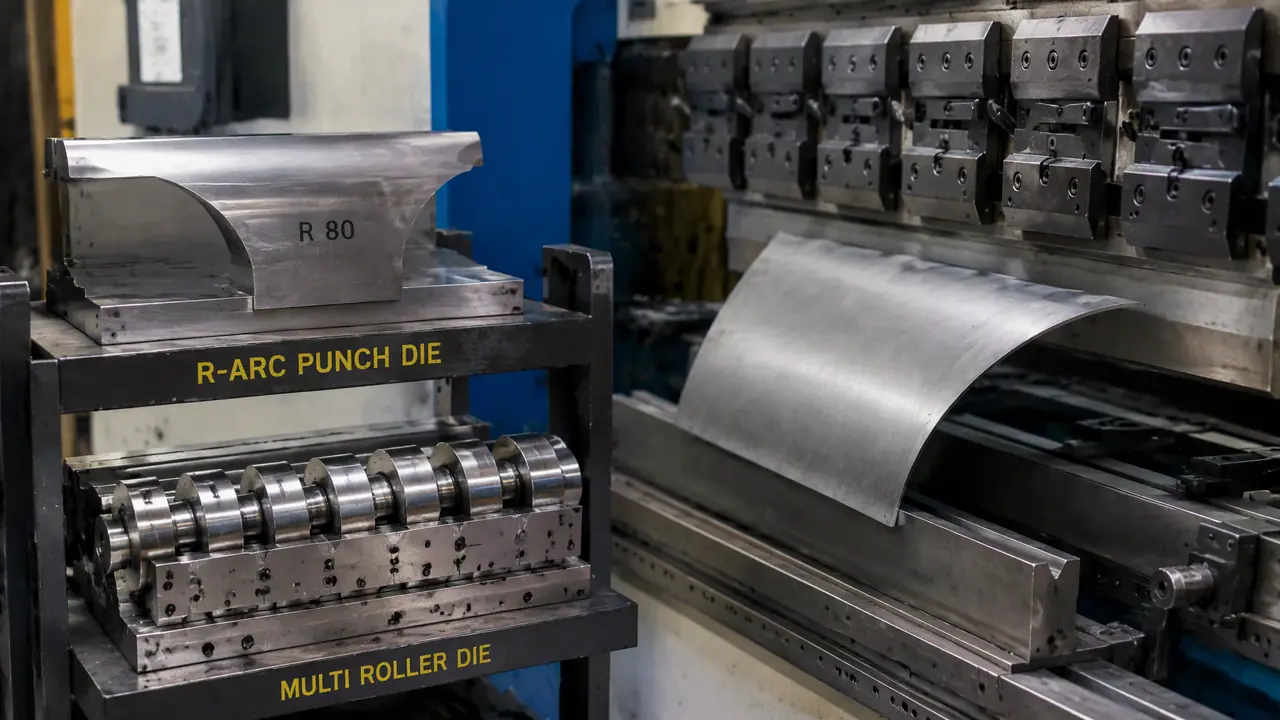
把话挑明:折弯机圆弧模具没有万能款,R模只压图纸定死的固定圆弧,滚模专卷大半径筒身,中间那批半径杂、量又小的活,用普通直刀做多刀小步折就能对付,先拿图纸和批量对号入座再掏钱,能省一大半模具费。
上月底车间赶一批灯罩筒身,学徒拿着图纸来问我要不要订一套折弯机圆弧模具,我撂给他一句话:先看半径和批量,再谈订不订。半径一百二十毫米的筒身,一个季度就走两百件,专门开模纯属烧钱。普通直刀走小步折,三天交货,弧面照样圆溜溜。
车间里干折弯十几年,学费我自己也交过两回。一回是R模回弹没补够,整批拱门件翘得像香蕉;一回是滚模拿去卷太薄的板,筒身起了一圈波浪,两副模加起来小两万打了水漂。这篇把R模、滚模、多刀小步折三条路线的账全摊开,你照着自己的单子对号入座,别重走我的老路。
三条路线各管哪段活,先分清再谈钱
R模干固定半径的大批量,滚模干一米以上的大半径筒身,多刀小步折干半径杂、量又小的活,先拿半径和批量把路线定死再谈钱。很多人开口就问圆弧模多少钱,这么问没法报价,得先拆路线。
R模是刀尖带固定圆弧的上模,一副模只认一个半径。量大又稳定的弧件交给它,一致性最好,压一百件和压一千件弧面一个样。滚模是多辊结构,板料从辊子中间挤过去,专管R300往上、直刀够不着的大弧。多刀小步折最省事,普通直刀一刀一小步,接二连三把弧线逼近出来,半径想改就改。
| 路线 | 适用半径 | 经济批量 | 模具投入 | 短板 |
|---|---|---|---|---|
| R模 | 一副只干一个R,常见8到60毫米 | 单批500件往上 | 单边800到2000元 | 半径一改模就废 |
| 滚模 | R300以上到大几米 | 单批100件往上 | 1万到4万元一套 | 薄板起皱,调机慢 |
| 多刀小步折 | 任意半径,改图接着干 | 1到300件 | 用现成直刀,近乎零投入 | 有棱谷纹,工时长 |
价格是我这边这几年的经验数,地区不同会浮动两成上下,只当个量级看。说实话,最容易被忽悠的就是中间那档,半径不大不小、件数不多不少,业务员劝你开R模,账拉长一算根本不划算。对了,走小步折之前得先按板厚把下模V口选对,槽宽选大了弧面塌腰,这个钣金折弯模具怎么选V槽?板厚4倍原则里讲得细,拿来直接用。
R模滚模的回弹怎么补,参数直接抄
回弹补偿是圆弧折弯的命根子,R模靠凸模R做小加过压角,滚模靠过卷一两度,普通Q235按2到3度起步,不锈钢直接翻倍。这一节抄参数就能开工。
R模的补法有个土口诀:图纸要R20,凸模实际做R17到R18,角度多压两三度,压完靠回弹自己弹回去。跟蒸馒头看火候一个道理,差一口气就是差一口气。不锈钢弹得凶,2毫米304板压R30的弧,我按碳钢两倍补,试压三件才敢放批量,头两件拿R规卡着量。
滚模是另一个路数,靠过卷补偿。筒径要四百八,卷到四百七十几就停,回弹弹回来正好四百八。过卷量跟卷径、板厚都扯着关系,我拿卷尺量着试,试两圈心里就有数。想抠直边预弯和卷径计算的,卷圆模具怎么调?直边预弯、卷径计算与回弹过卷的车间实操那篇写得比我细,我不抢人家的活。
去年拱门那批货翻车就栽在回弹上。两段弧对拼,我按老经验补了两度,结果料换了批Q345,强度上来回弹跟着涨,拼装时接缝张了三毫米的嘴,客户在电话里嗓门大得我隔着办公桌都嫌吵。最后一段弧试一件补一度,一路加到四度半才对上,白搭进去两天工。板料换批号,补角就得重新试,这条现在贴在我机床护罩上。
多刀小步折怎么走刀,才不起棱不吃刀印
小步折的关键在步距,步距取弦高的三分之一上下,每步压角递增,走完拿样板贴着验,透光超0.5毫米就减步距。棱谷能不能接受,下单前就得跟客户讲死。
拆开讲走法。图纸给R150、板厚2毫米,先在CAD里把弧线打断,弦高压在0.4毫米左右,一算要走十一刀,程序里每步角度从88度往90度递。步距密弧面就顺,代价是工时翻倍,一个筒身十一刀下来一分多钟,量大的时候老板娘记账记到肉疼。
铰链这类小卷圆件我几乎全走小步折,把棱谷排到铰链内侧,外观面干干净净,验货师傅挑不出刺。卷圆工位怎么排,铰链卷圆模具怎么设计?折弯卷圆的工位排布实例里有现成的例子,照着排就行。
棱谷这事得提前跟客户交底。装饰面、灯饰面这种脸面活,棱谷纹在灯光底下一览无余,客户十有八九不收;支架、结构件,里侧棱谷没人看,小步折最划算。我见过最拧的一回,业务员没讲清棱谷,三百件弧形面板干完,客户拿手一摸全数退回,改贴膜用R模重压,一进一出赔了八千多。先小人后君子,样板签字这一步别省。
折弯机滚模和卷板机怎么分工,别让设备背锅
两米五以内的短弧件交给折弯机滚模,整张板卷整筒直接上卷板机,看板长和批量分活,设备用错地方两头都亏。这两样老被人混着问。
滚模是装在折弯机上的多辊模具,配合后挡料干活,短弧件出件快;卷板机是独立设备,三辊四辊都有,靠辊子把整张板卷成筒,端头直边还得预弯。分工看板长。两米五以内滚模顺手,再长的板折弯机上挂不住,硬干挠度就把弧面吃掉了。
| 对比项 | 折弯机滚模 | 三辊卷板机 |
|---|---|---|
| 擅长板长 | 2.5米以内的短弧件 | 整张板卷整筒 |
| 端头直边 | 基本没有 | 要预弯或二次切头 |
| 投入 | 几千到两万元 | 十几万元起步 |
| 适合 | 折弯机闲着、批量中等 | 卷筒是主业 |
隔条街做粮机筒身的老周,前年图省钱只配了滚模,三米长的筒身接不了单,全外发,一年外发费比一台二手卷板机还贵。我更偏向先把滚模配齐,活吃透了再添卷板机,顺序反过来容易压资金。这段也算跑个题,设备账得拉三年算,别光看单笔。
回头看上月底来问灯罩图纸的那个学徒,我最后给他定的就是小步折,两百件三天交货,模具费一分没花,弧面拿样板验收一次过。圆弧折弯没有玄学,半径、批量、外观要求三个数一摆,路线自己就浮出来了。你手头要是正有这种单,先把这三个数写全,再去找模具厂谈价,能少绕不少路。
常见问题
圆弧折弯用普通直刀能不能凑合?
小批量能凑合,按小步折的步距走就行,弧面会留细棱。量大了别硬凑,工时费拉长一算比开一套R模还贵。
一套R模的交期一般多久?
标准R刀现货当天拿,非标订做三四天,要加热处理加氮化就再推一周。赶交期先把半径确认死,来回改图最耽误事。
滚模能卷多薄的板?
1.5毫米往上稳一些,再薄筒身容易起波浪,辊缝调得再细也难保。0.8到1毫米的薄板,我劝你改小步折或者外发卷板机,别跟滚模较劲。
多刀小步折的棱谷纹能过验收吗?
结构件基本没人挑,装饰面得看客户。下单前拿压好的样板让对方签字,白纸黑字写进订单,后头就不扯皮。
弧面尺寸老压偏,先查哪里?
先查回弹补偿,再查板料批号和厚度公差,最后查下模V口磨损。三样排完还偏,那就是机床挠度的事,短件压中间,长件分段压。