折弯无痕模具怎么做才真无痕?贴膜、R角与回弹的车间实账
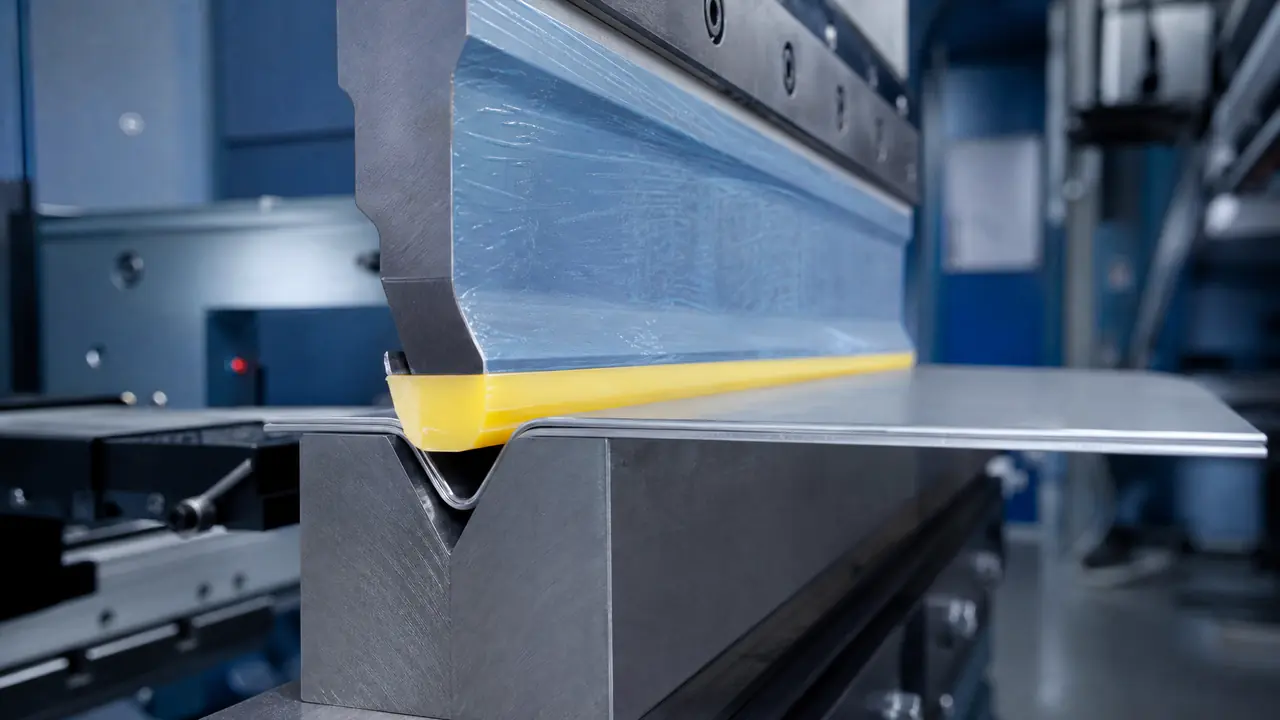
把话放这儿:折弯无痕模具本身只占三成,剩下七成在贴膜和回弹补偿。膜选对厚度、R角别超过料厚两倍、回弹按试折补角度,这三件事做到位,不锈钢件下机就能直接进下道工序。想省膜钱只留R角,那你等着返工抛光吧。
上礼拜一批304拉丝板窗框件,客户验收就一条:外表面不许有压痕和划伤,有印子一件都不收。车间小张拿起普通V模就要压,我赶紧拦下来。这批活必须上折弯无痕模具那套思路来干,光换模不管用,膜、R角、回弹补偿少一样都交不了货。
很多人以为无痕折弯是买一副"特殊模具"就完事,其实行业里根本没有这么一副万能模。所谓无痕,是贴膜防压伤、圆角防勒印、角度补偿防回弹三件事叠加出来的结果,模具只是其中一环。我在这上面交过学费,三年前一批1.2毫米的不锈钢门板,舍不得贴膜,硬压,结果四百多件全做了拉丝抛光返工,光人工就贴进去六千多,比膜钱贵了十倍不止。
这张表是我们车间这几年摸下来的底账,先放这儿,后面一样样说。
| 无痕手段 | 管什么问题 | 成本大概数 | 适用板厚 |
|---|---|---|---|
| PVC贴膜(0.05-0.1毫米) | 防压痕、防划伤 | 3-8元一平米 | 0.5-3毫米不锈钢、铝板 |
| 聚氨酯护垫(邵氏A85-95) | 应力分散、防勒印 | 几百元一块 | 1-3毫米装饰面折弯 |
| 加大R角(R0.5起) | 防接触应力集中 | 换模就行 | 板厚0.8毫米以上 |
| 回弹补偿(多压2-5度) | 治角度回弹 | 试折两三件 | 全部 |
贴膜怎么选,什么厚度的膜才压不住印
0.5到3毫米的拉丝或镜面板选0.05到0.1毫米的PVC保护膜,折弯前贴、折完再撕,重度压痕能挡住九成。膜太薄会破,太厚则折弯处起皱、撕膜留胶,等于按下葫芦浮起瓢。贴膜这事的逻辑跟手机贴膜一个道理:膜不防变形,只防摩擦,硬物压过来的力它挡不住,但下模圆角蹭出来的细划伤全被它挡了。
我们固定用两个厚度。0.6到1.5毫米的板用0.06毫米的膜,2毫米往上的厚板用0.1毫米的。别信"越厚越好",我试过一次拿0.12毫米的膜压1毫米铝板,折弯R内侧的膜直接起皱,撕下来内圈全是胶印,客户还以为我们用了二手机。膜贵不贵?3到8块钱一平米,一件窗框料摊下来两三毛,跟一次返工的抛光费比,账很好算。
贴的时机也有讲究。开卷下料后马上贴,别等板子在料架上蹭了半天再贴,那等于给划伤拍了照保存。折完等工件凉一凉再撕,热撕容易留胶,这个坑我踩过,一批镜面板热着撕,胶全留在表面上,除胶剂用掉两瓶。
对了,说个跑题的事。有回新来的学徒把膜贴在了内侧,折完一看外表面全是印子,他还纳闷膜怎么不管用。膜贴哪面要跟客户图纸上"装饰面"标注对上,图纸没标就问一句,别自己猜。
聚氨酯下模垫和普通V模比,差在哪
聚氨酯下模垫靠弹性体包住板料,接触应力摊到一整面上,普通V模两条棱线硬碰硬地顶,压痕就是这么来的。1到3毫米的装饰面折弯,垫邵氏A85到95的聚氨酯垫,压痕能从明显可见降到指甲刮过都摸不出。
原理说穿了不值钱。普通V槽跟板料是线接触,30吨的压力全压在两条线上,拉丝面不花才怪。聚氨酯垫受力会陷下去一点点,整个R区包着板料,应力一摊开,表面单位压力掉一个数量级。代价也有:聚氨酯垫回弹大,同样的角度设定,压出来比钢模浅2到3度,得靠试折找补;再有就是垫子有寿命,我们的经验是压两三万次以后边缘压馈发亮,就得换,不然开始出现局部的亮痕。
两边我都不藏着,直接说倾向:批量的外观件我选聚氨酯垫,多配件打样或者背面根本没人看的结构件,普通V模加贴膜就够了。聚氨酯垫一套几百块,加上压馈更换,摊到单件成本上,只有外观件的单子才养得起。你拿它折角铁,那是烧钱。
有些老师傅不认这套,说几十年的老V模照样干活。理是这个理,可现在的客户验货就拿手电筒照表面,时代不一样了。
R角给多大,回弹又该补几度
R角按板厚走,0.8毫米以上选0.5起步的圆弧R,接触面一宽勒印就浅;回弹补偿靠试折定,不锈钢90度折弯通常多压2到5度,铝板多压1到3度,压完停两秒再抬滑块,角度稳得多。这两个参数是一对,R角一变回弹跟着变,调的时候得一起看。
R角的账很好算。接触面积大,压强就小,印子就浅,但R角大了内径公差会松,客户要求R1.0的你给R2.0,装配的时候卡不上照样挨骂。我们定死一条线:R角不超过料厚的两倍,图上有特殊要求的按图走。
回弹更烦人。同样1.5毫米的304,冷轧料和热轧料回弹能差出2度,同一卷料头尾都能差1度,这是板料轧制方向和硬度均匀性闹的,谁也躲不掉。我们的土办法是首件试折三件,卡角度尺,取中间值定补偿量,然后每五十件抽检一件。压住滑块底停两秒这个动作别省,让材料贴着模具多待一会儿,跟熨衣服按住等它凉一个道理,回弹立刻小一截。
想系统弄明白V模角度和试折的关系,可以看看这篇专门讲回弹补偿的:弯曲模具的回弹怎么补?V模角度与试折。V槽宽窄怎么配料厚,这篇说得比我细:钣金折弯模具怎么选V槽?板厚4倍原则。
四种常见废品也顺手列在这,都是我们真出过的:一是膜破了还接着压,出压痕,换膜就行;二是R角有磕碰,一道横向印子位置固定,油石把R打光就好;三是回弹没补够,整批角度偏大,加压角度重来;四是撕膜太急留胶,等工件凉透再撕。
回到开头那批窗框件。贴膜、聚氨酯垫、R角0.8、补偿多压3度,四百件下来客户抽了二十件全过,一件返工没有。折弯无痕模具这件事说到底不是买某副神器,是把贴膜、圆角、回弹三笔账都算进去,哪笔偷懒哪笔就在成品上给你留着。
常见问题
贴膜折弯后撕不干净留胶怎么办?
多半是工件还热着就撕了,等凉透再撕能好一大半。残胶用3M除胶剂或者煤油泡几分钟再擦,别拿硬刀刮,刮花了装饰面就废了。下次换耐温型号的膜,留胶会轻很多。
折弯无痕模具一套要多少钱?
普通上模下模改成大R的一副几百到一千出头,聚氨酯下模垫几百块一块,都不算大钱。真正贵的是返工,一批外观件返工抛光随随便便几千块,这账要倒过来算。
0.5毫米的薄板也能做无痕折弯吗?
能,但得用小R加贴膜的组合,薄板容易折伤和起皱,压力要给得小,速度放慢。薄板的膜别超过0.06毫米,厚膜一压就皱。
镜面板和拉丝板贴的膜一样吗?
不一样。镜面板用不留胶的PE膜,撕膜时干净;拉丝板用PVC膜厚一点没关系。镜面板贴膜前表面绝对不能有颗粒,一粒沙压完就是一圈划痕。
回弹补偿是不是压得越深越好?
不是,压过头内R会被压扁,圆角变尖还伤膜。补偿量以卡到图纸角度为准,多出的下压量宁可分两次给,别一次怼到底。