型材挤压模具怎么设计?分流比与焊合室
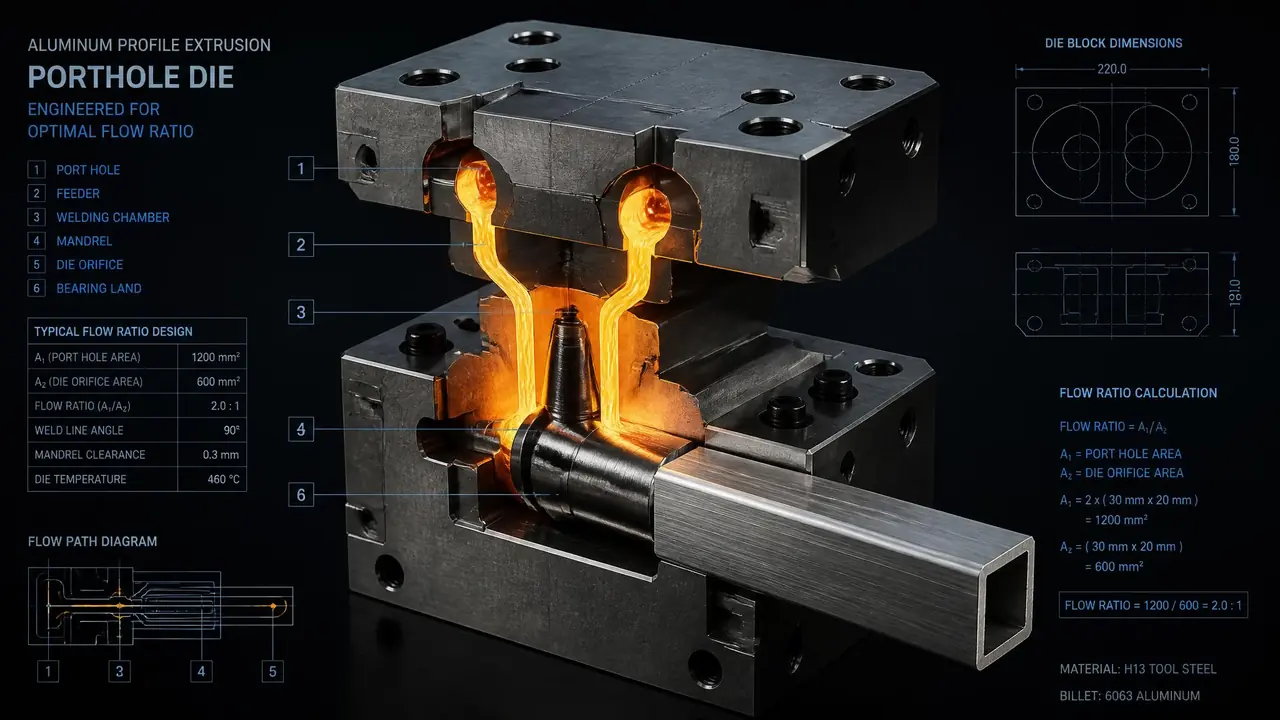
开门见山:型材挤压模具的设计成败,大头压在分流比和焊合室这两处,一个管供料和挤压力,一个管焊合线牢不牢。参数取值没有万能数,得按断面和机台吨位配。建议先把分流孔面积和焊合室深度核算清楚,再谈工作带。
上个月有个做建筑铝型材的老板拿着图纸来问我,型材挤压模具设计到底看什么,分流比是不是估个数就行。我直接告诉他:这套模七成的成败,压在分流比和焊合室上。别的地方错了能修,这两处错了,整套模基本要推倒重开。
先分清结构。实心型材用平模,一块钢板上开型孔就完事。空心型材比如铝管、方管、装饰条,用的是分流模,上下两块模叠起来干活。上模开分流孔,铝棒被分流桥劈成几股从孔里穿过去,包住模芯;下模带着型孔和焊合室,几股料在焊合室里重新汇合、压实、焊成一体,再从型孔挤出来。你在铝管内壁摸到的那条细线,就是这套结构留下的焊合线。
分流比:一个数管着挤压力和供料两头
分流比是分流孔总面积与型材断面积的比值,取大供料足、焊合牢但挤压力涨,小断面型材常见取十几到几十之间。听着抽象,掰开讲就清楚了。分流比取小了,孔里过来的料不够,焊合室里压力建不起来,焊合线容易分层;取大了,阻力跟着涨,挤压机推得费劲,铝料在高温区停留太久,晶粒变粗,型材表面反而发毛。所以这个数从来不是越大越好,得跟机台吨位和断面大小一起看。
我们车间那台1800吨机,挤6063的窗框料,断面三平方厘米上下,分流比落在20附近,首试速度能推到每分钟十几米。后来接一票小管,断面不到一平方厘米,分流比放到30往上,焊合才算稳。这是大概数,别当手册抄,每台机器脾性不一样,同行里有人按另一个口径算,出来的数也不一样,关键是把「孔面积对断面积」这个意思算明白。
顺带提一句分流桥。桥不能太宽,宽了废料多、阻力大;桥斜面和桥根的圆角要够,不然金属死角处流速慢,型材表面出现一圈圈的印子。模芯的悬臂也是软肋,细长芯子挤高压料时容易偏,设计阶段就得把舌比控制在稳妥范围,真断了整套上模跟着报废。
焊合室:焊合线开不开裂,就看这里攒不攒得住压力
焊合室是分流桥下方存料的空腔,靠三向压应力把分流后的金属重新焊成一体,浅了压力不足焊线分层,深了料滞留过热。铝被分流桥劈开之后,每股料的表面都带着氧化膜,想重新焊住,就得在焊合室这个密闭空间里,用足够高的温度和压力把膜破掉,让新鲜金属咬合。压力从哪来?从分流比、从焊合室的空间设计来,两头得配平。
焊合室的高度,我们按壁厚调,薄壁料浅一点,厚壁深一点,多数落在10到20毫米之间。太浅,料刚进腔就被推着走,焊不透;太深,金属在腔里打转,局部过热,出来的料组织发糙。没有一锤定音的值,试模说话。
设计阶段还有一件更值钱的事:把焊线挪到不碍眼的地方。分流桥的投影落在哪,焊合线就在哪,所以桥的布置要避开装饰面和主受力面。客户验收管材类料,压扁是常规动作,我们内控压到二分之一不许裂缝,裂了直接判废重来。这条在图纸上多想十分钟,比事后返工划算得多。
为什么型材挤压模具试模总得修上两三轮?
首试几乎不可能一模出合格料,流速不均、焊线不实、尺寸超差都得靠修模解决,我们统计下来平均两到三次试模能交模。这不是手艺不行,是铝在高温下的流速本来就没法在图纸阶段算得分毫不差,只能靠实际料「喂」出问题,再一点点修回来。
修模的手段翻来覆去就那几样:流速快的面堵孔限流,慢的面开孔加料;厚壁处工作带放长增加摩擦拖住它,薄壁处放短放它快走;焊合不实就补焊焊合室、微调分流桥。上模的分流孔和下模的窄缝型腔,很多活靠慢走丝和电火花成活,几种工艺各自擅长什么,我之前写过一篇车铣磨放电线割五大工艺对比,这里不展开。
模具本身的料也有讲究。主流是H13,国内牌号叫4Cr5MoSiV1,淬火硬度做到HRC47上下,试一轮氮化一轮,硬度掉了就报废。上机前模温加热到450℃左右,棒温480℃前后,挤压筒420℃上下,三个温度对不上,流速全乱,试出来的数据没法用。从一块H13钢到一套能交模的挤压模,中间要过十来道工序,完整流程我写过一篇模具制造全流程:从钢板到成品模具的十二道工序,可以对着看。
说个翻车的事。前年一套小方管模,图省事没核算模芯悬臂,首试挤到三十多根棒,芯子偏了,内腔一边厚一边薄,客户验货当场退回。补焊重做芯子,前后搭进去十二天。要是设计阶段多花半天算舌比,这十二天一天都不用搭。
回到开头那位老板的问题。我的判断还是那句:图纸先算分流比,再看焊合室深浅和焊线落点,工作带微调放在末位。这三步对了,两三轮试模内交模是常态;图省事跳过核算直接开钢,修模能修到你怀疑人生。模具这行没有玄学,算清楚了再动手,钱和周期都省。
常见问题
分流比取太大会出什么问题?
挤压力蹭蹭往上涨,机台推不动,速度压不上去,料在高温区待久了晶粒变粗,型材表面发毛。吨位小的机台尤其明显,所以分流比要跟你那台机的吨位配套着算,不能光看断面。
铝型材上的焊合线能彻底消除吗?
消不掉。只要走分流模,焊合线就是工艺原理自带的,谁也做不到没有。能做的是把它挪到不显眼、不受力的位置,再靠焊合室的压力和温度把它焊实。买管材类料时让厂家做压扁试验,比听任何承诺都实在。
挤压模具一般用什么钢材,硬度做到多少?
主流是H13,也就是4Cr5MoSiV1,预算足的上一胜百8407这类进口料。淬火硬度普遍在HRC46到50之间,试一轮氮化一轮。我见过贪便宜用杂牌钢的,挤了不到两百根棒模孔就拉毛,账算下来反而亏。
一套型材挤压模具能用多久?
看断面和保养。普通建筑料正常氮化维护,挤几百吨到上千吨料没问题;壁薄、带窄槽的断面磨损快,寿命打对折也常见。模具报废多数不是裂了,是工作带磨损失寸,尺寸慢慢走出公差。