模具垫片怎么冲?橡胶硅胶垫的落料模设计
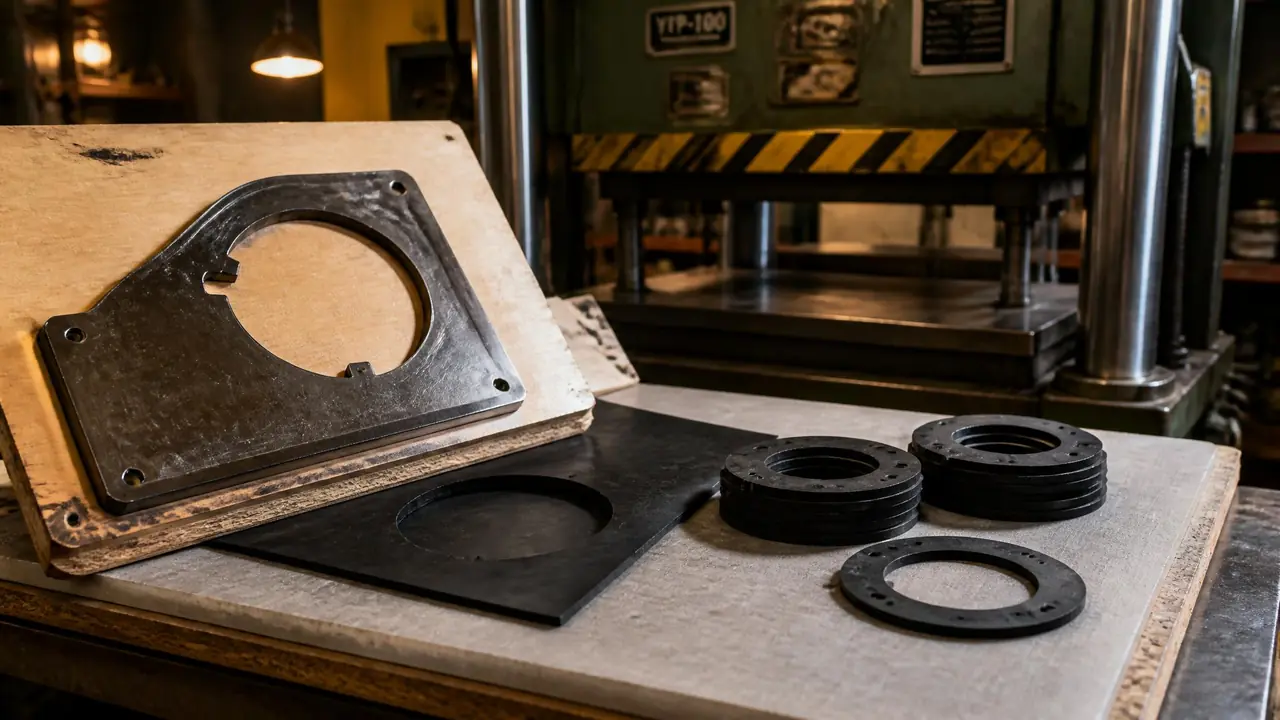
先说结论:冲橡胶和硅胶垫片,别拿冲金属的钢模硬上。软料靠锋利刀口切,不靠间隙撕,模具结构完全是两路。小批量海绵垫直接上激光刀模配PU垫板,先把报废率压下来再谈效率。
开口先交个底:冲模具垫片,最容易翻车的地方不是机床,是拿冲铁皮的老思路去对付软料。上个月有位做灯具的客户抱着一沓2毫米厚的硅胶海绵垫来问价,说厂里那副冲垫片的钢模冲出来的毛边能刮手,一天废掉小半筐。我到车间看了一眼就明白,方向从根上错了。
金属冲裁靠凸模和凹模之间的间隙把料撕断,断面有亮带有毛面,这是金属料的规矩。橡胶和硅胶不吃这一套。它们软,会跟着刀口跑,会被挤进缝隙里,冲完不是毛边就是切面发粘。软料靠的是刀口整体切开,一个靠撕,一个靠切,落料模的结构自然得另起炉灶。
软料和金属料,冲裁逻辑不是一回事
金属冲裁靠间隙撕裂,橡胶硅胶这类软料靠锋利刀口整体切断,间隙取值、垫板选择和压料方式全是另一套做法。把这两件事混起来,模具做得再漂亮也冲不出合格的垫片。
冲1毫米以上的纯硅胶板,要是照搬金属模留间隙,被挤进缝隙的料比切下来的还多。我量过一次,1毫米硅胶板用双边0.1毫米间隙的钢模冲,切面拉出的毛边有半毫米长,跟没切干净一个样。软料模的间隙几乎取零,甚至做负间隙,让凸模把料直接压进垫板里切下来。
还有一个容易忽略的点:软料没有刚性。冲程下去,整张料会跟着凸模往上走,不压住就是一堆废片。所以软料落料模都带压料结构,或者干脆用聚氨酯垫把料死死按住再切。关于间隙和毛刺的关系,冲金属件的时候同样绕不开,打孔模具怎么控制冲头凹模间隙和毛刺那篇里有更细的拆法,两边的道理可以对照着看。
三种冲法怎么选:钢模、聚氨酯模和激光刀模
0.5毫米以下的薄膜垫用聚氨酯冲裁模,1毫米以上的海绵软料优先激光刀模,公差卡得死、量又大的硬橡胶板才值得开落料钢模。先把料性和厚度摸清,再决定开哪副模。
| 冲裁方案 | 适用料厚 | 尺寸精度 | 单副成本 | 大致寿命 |
|---|---|---|---|---|
| 落料钢模 | 0.5-3毫米硬橡胶板 | ±0.05-0.1毫米 | 几千到上万 | 十万次往上 |
| 聚氨酯冲裁模 | 0.5毫米以下薄膜 | ±0.1毫米左右 | 两三千 | 胶块几百次一换 |
| 激光刀模 | 0.5-10毫米海绵软料 | ±0.2毫米 | 五百到两千 | 一两万次换刀线 |
我的偏向很明显:海绵类的活儿基本无脑上刀模。便宜、快、改版成本低,客户改个尺寸,重新弯一条刀线几百块就搞定。钢模只在公差卡得死的时候才值得开。去年那家灯具厂最后换的方案就是激光刀模,刀线厚0.71毫米、高23.8毫米,装在15毫米厚的多层桦木板上,底下垫邵氏85A的PU切垫板,冲2毫米硅胶海绵密封垫,报废率从15%左右压到3%以内,这是我们自己车间实打实记下来的数。
聚氨酯模说说它的边界。凹模是一整块邵氏80-90A的聚氨酯胶,冲切靠凸模把料压进胶块,胶块再把料往刀口上顶断。薄料好用,厚料不行,胶块寿命也短,冲个几百次就得换位置或者整块报废。它适合的是0.5毫米以下的薄膜垫片,比如绝缘纸、PET复合垫那一类,量不大又不想开钢模的活儿。冲裁力的账也好算,刀线周长乘料厚再乘抗剪强度,3毫米海绵一米刀线大概3吨出头,一台40吨的四柱液压机绰绰有余。冲压这块的力气账怎么算,冲压模具设计里冲裁力计算到结构设计写得比我这里细,需要算吨位的可以去翻。
落料模设计的四个关键参数
冲软料的模具记住四个数:间隙取零到0.02毫米,刀口锋利并带单斜刃,垫板硬度选邵氏70-90A,压料力给足别让料跟着刀走。这四条守住,垫片的切面和尺寸基本不会跑。
间隙前面说了,软料取零或者负间隙。刀口是另一回事,冲硅胶的刀口必须锋利,不允许有R角,硅胶里的白炭黑填料对刃口的磨损比冲纸板狠得多,我见过一副刀模冲了五千次就切不动3毫米海绵的,拆下来刃口已经圆了。厚料建议用单斜刃刀口,斜角大概12到18度,省力,切面也干净,先切进去的一侧把料压住,不容易带起毛边。
垫板的门道最容易被轻视。PU切垫板太软,冲几次就压出深沟,垫片底面全是压痕;太硬又伤刀线。邵氏85A上下是我在车间里试出来最顺手的档位,冲到八千到一万次,把垫板换个位置或者翻个面还能接着用,一个面彻底打花了再换整块。
脱模也得提前设计。硅胶粘,冬天尤其粘,冲完的垫片咬在刀线上甩都甩不掉。弹顶销要装,刀口冲前喷一层干性脱模剂,不要拿油性硅油往刀口上倒,垫片表面会留印。还有一条经验:车间温度低于15℃的时候,海绵料会发脆,切面发白还掉渣,头天晚上把料搬进暖房放一夜,第二天切面明显好看。做硅胶垫要是连料性都没摸透,可以先翻翻模具硅胶食品级和工业级的区别与选用,选对料再开模,能省不少试错钱。
回到开头那位灯具厂客户。换了激光刀模加PU垫板之后,他现在一个月找我们翻新一次刀线,单件成本降了三成多,交期再没跳过票。他后来跟我说,早知道软料跟金属是两套逻辑,前头那些废片根本不用废。冲垫片这个活儿,先把料性吃透,再决定开什么模,路就不会走歪。
常见问题
冲出来的硅胶垫毛边严重怎么办?
先检查刀口钝没钝,再看垫板是不是压出深沟了。海绵料换成单斜刃刀线会好很多。别指望加大间隙解决,软料加间隙毛边只会更凶,方向反了。
硅胶垫冲完粘在刀模上取不下来?
装弹顶销,冲前喷干性脱模剂。料背面复合一层PE膜也很好用,膜留着还能当保护层出货。冬天把车间温度拉上去,粘模会轻一大截。
没有冲床能用什么设备冲垫片?
小批量用摇臂裁断机甚至手动啤机就够,配激光刀模。量大上四柱液压机,40吨起步基本够用。1毫米以下的薄膜垫可以上平压模切机,效率高一个档次。
垫片上带孔能一次冲出来吗?
可以,刀模里加内刀线,落料冲孔一次成型。孔太小或者孔距太密,刀线装不下就分两道工序,先落料后冲孔,别硬塞,刀模强度会出问题。