金属模具加工的难点?硬料与薄壁
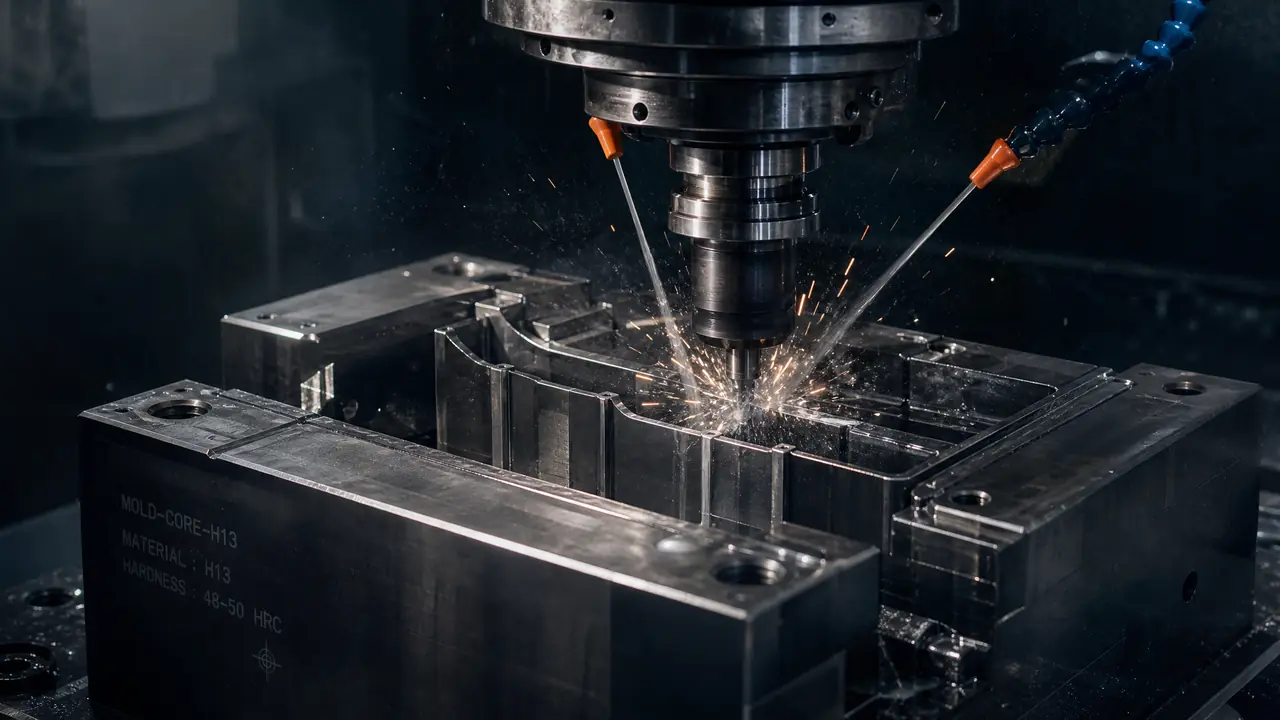
直接给结果:金属模具加工最难的其实是两件事——硬料切削和薄壁变形。硬料决定刀具和机床扛不扛得住,薄壁决定尺寸精度稳不稳。手上如果有硬钢或者薄壁模要排工序,先定装夹和工序顺序,再谈开粗参数。
金属模具加工这行有句老话:料硬了怕崩刀,件薄了怕变形。听着像废话,等你真接到一批淬硬到 HRC50 的模芯,或者壁厚不到一毫米的深腔零件,就知道这两句话背后全是钱。我的判断很直接:硬料难在切削力跟刀具寿命的平衡,薄壁难在装夹应力和切削应力打架,两件事撞到一起,拼的就不是机床多贵,是排工序的脑子。
去年秋天接过一套家电压铸模,模芯用 H13,客户点名淬硬到 HRC48 到 52,型腔最薄的地方只有 1.2 毫米。开粗第一把刀干得轰轰烈烈,四十分钟就烧掉了。一把涂层立铣刀两百多,四套模芯下来光刀具就吃掉小两千。后来把每刃进给从 0.12 毫米降到 0.06,线速压到 70 米左右,单刀寿命拉到九十分钟,账反而好看了。硬料加工,稳比猛省。
硬料到底硬在哪:刀具寿命只是表象
模具钢硬度上到HRC45以后,切削力和切削温度一起恶化,硬料加工的核心不是敢不敢切,而是用低线速、小切深把热量摁住。很多新人以为硬料就是切不动,其实切是切得动的,麻烦在热量。切削温度一高,刀尖软化,后刀面磨损从正常的磨损带变成月牙洼,再往后就是崩刃,一把刀当场报废。
常用的模具钢里,P20、718H 这类预硬钢出厂就在 HRC30 上下,普通涂层刀直接干没问题。真正难缠的是淬硬到 HRC45 以上的热作钢和冷作钢,H13、SKD61 这类压铸模钢还算讲道理,CR12MOV、SKD11 里有大块共晶碳化物,刀尖撞上去跟撞砂砾一样,崩刃是家常便饭。我们车间的习惯是线速宁可低三分之一,也别赌。
冷却方式也讲究。硬料铣削我基本不用大水浇,冷热一激,刀具刃口容易裂,改用油雾或者气雾冷却,刀具寿命肉眼可见地稳。遇到深腔清角、硬度又高的位置,铣刀伸不进去也扛不住侧向力,就老老实实换电火花,虽然慢,但胜在不受硬度限制。车铣磨放电线割这几种工艺怎么分工,之前写过一篇五大工艺对比,这里不展开。
薄壁的坑:有时候还没下刀就输了
壁厚一毫米上下的模具零件,装夹应力、切削力和内应力释放都会让它变形,薄壁加工要先解决装夹跟应力,再谈刀路参数。直接上虎钳夹死,夹紧力一大,工件先弯了,铣完一松手又弹回去,你量出来的精度全是假的。
我翻过一次车。一批 0.8 毫米壁厚的滑块镶件,用平口钳直接夹,粗加工完量着挺好,精加工完一松钳,上口往外张了快 0.08 毫米,整批重做,客户那边还赔了一周工期。后来学乖了:薄壁件要么上真空吸盘吸附着铣,要么底部垫实、侧面用可调辅助支撑顶住,夹紧力控制在刚好不掉的程度。
刀路也有说法。开粗别一刀切到深,分好几层对称着走,让内应力一点点放出来。半精加工之后把工件松开、重新轻夹再精加工,等于给材料一次「松绑」的机会。真讲究的厂会在粗加工后安排去应力回火,温度大概五百多度,保温两小时随炉冷,变形量能压下去一大截。多一道工序就是多一笔钱,但比整批报废强,这笔账不难算。
硬料撞上薄壁,工序怎么排?
硬钢薄壁件要拆成淬火前开粗留量、淬火后半精加工、最后精加工三段走,中间留出变形量,精度靠磨削和电火花兜底。想把所有尺寸在一次装夹里干完,基本等于跟热处理师傅赌命。
三条路线摆一起,差距很直观:
| 路线 | 适合什么活 | 代价 |
|---|---|---|
| 精加工完再淬火 | 形状简单、公差宽松的模框 | 淬火变形没法控,报废率高 |
| 粗加工留量,淬火后精加工 | HRC45 以上、公差正负 0.02 的模芯 | 工期拉长三到五天,精加工刀具贵 |
| 淬硬后全靠电火花线切割 | 深腔清角、异形薄筋 | 电极成本高,效率最低 |
我倾向第二条路线。淬火前把大部头金属去掉,留 0.5 到 0.8 毫米余量给热处理变形;淬完先磨基准面,再上加工中心做半精和精加工,型腔清角的位置放电打出来。那套 H13 压铸模就是这么干的,试模前量型腔尺寸,二十多个测点里超差的只有两个,手工研配就救回来了。
留量多少没有死数,行业普遍做法是半精留 0.15 到 0.3 毫米,精加工留 0.05 到 0.1 毫米。料越硬、件越薄,余量往上限靠。别贪一刀到位,薄壁件多走两刀轻切,尺寸反而更听话。从粗加工到精加工的整条工序链怎么衔接,细账得按模具结构算,思路是对的就行。
回到开头那句话:料硬了怕崩刀,件薄了怕变形。金属模具加工做到后面,拼的不是谁参数激进,是谁少返工。先把钢材硬度和壁厚摸清楚,把装夹方式和工序顺序定死,再开机床,比什么都实在。这套思路不见得多高明,但让我们这两年硬料薄壁件的报废率从一成压到了百分之三左右。
常见问题
金属模具加工常用哪些钢材?
看模具类型。注塑模常用 P20、718H 这类预硬钢,压铸模多用 H13、SKD61,防腐镜面要求高的上 S136、2083,冲裁模离不开 CR12MOV、SKD11。选钢先问塑料有没有腐蚀性、产量多大,别只盯着价格看。
薄壁件铣削出现振纹怎么办?
先查刀具悬伸,能短一截是一截。再把转速降下来、进给适当提上去,让切削力方向避开薄壁最弱的那一侧。还不行就加辅助支撑,或者灌低熔点合金临时补强,加工完加热熔掉就行。
硬料加工用电火花好还是铣削好?
硬度在 HRC45 上下、形状开阔的,优先铣,效率高一个量级。硬度上到 HRC55 以后,或者有深腔清角,电火花更稳,反正它不受硬度限制。实际排活基本都是铣干得了的给铣,剩下的给放电。
淬火后精加工留多少余量合适?
经验值是半精留 0.15 到 0.3 毫米,精加工留 0.05 到 0.1 毫米。形状复杂、淬透性差的料往上限靠,简单件可以压下限,最好先问热处理厂他们常规变形量是多少再定。