钣金冲压模具有什么特点?薄板折弯冲孔级进模一线拆解
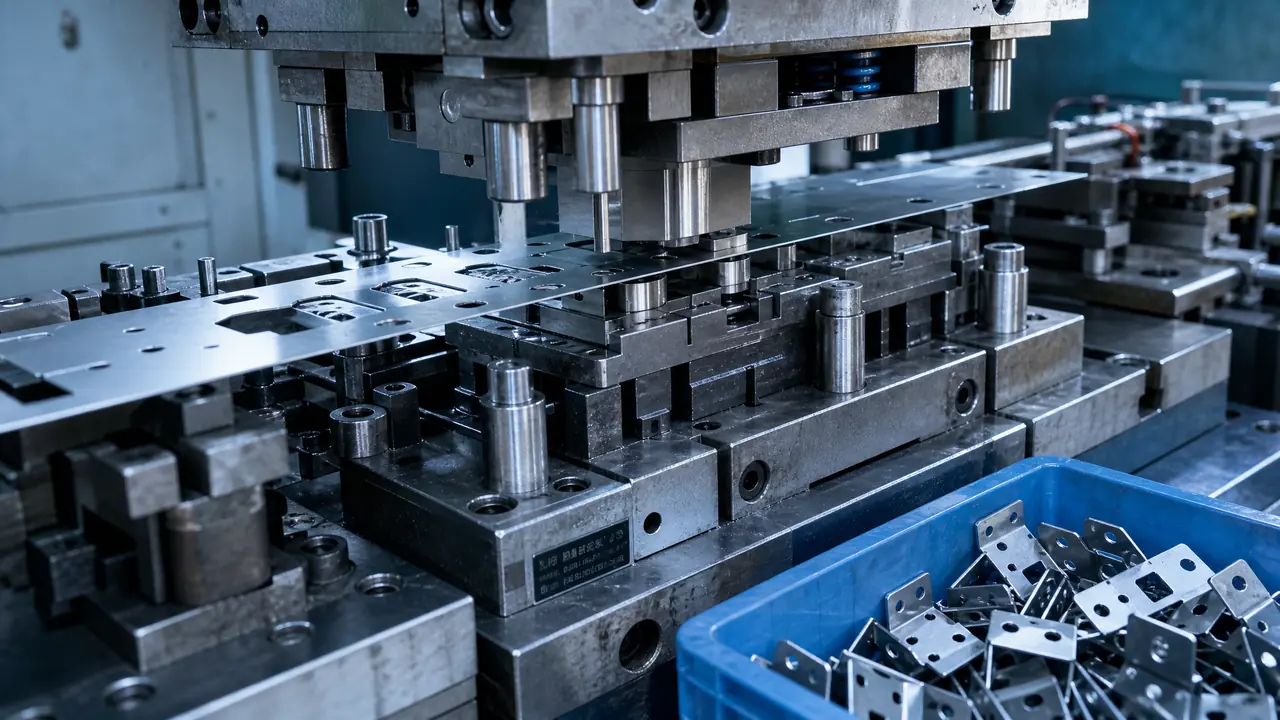
我的判断是:钣金冲压模具的核心特点就一个字,快。薄板件利润薄,靠的是每分钟几十次的冲次和一副模走完落料、冲孔、折弯的级进结构,慢一拍或者废一件,这单就白干。选模先看冲次稳不稳、料带送得顺不顺,而不是看模具有多粗壮。
钣金冲压模具这东西,外人看就是两块铁磕来磕去,接单的都知道里头全是节奏。上周有个做配电箱柜门的客户来询价,开口就问你们模具有多重,我一听就知道他之前是做注塑的。钣金模不比分量,比的是一分钟出多少件。0.8毫米的冷轧板,45吨的冲床,一副六工位的级进模,正常能跑到每分钟40到60次,一天下来八千多个件。
钣金行业跟五金冲压有交集,但活儿不一样。钣金吃的是薄板,0.5到3毫米是主流,件大、板薄、折弯多,机柜、桥架、通风管道这些。板一薄就容易飘,所以钣金模的看点全在怎么把料压住、送稳、折准。我干的头两年就栽在这上头,一副模试模好好的,量产三天毛刺全出来了,后来拆开一看是卸料板压不住料,板料往上跳,刀口啃了。
一副模顶五道工序:级进模为啥是钣金冲压的主力
钣金冲压模具最典型的形态是级进模,落料、冲孔、压筋、折弯、切断在一条料带上按工位依次完成,每冲一次出一个成品,省掉了搬运和二次定位,精度靠模具本身保证。柜门这种件,四边要折、中间要冲百叶孔、还要压加强筋,要是单工序模得换四副模、过四台床子,定位误差叠起来孔位早跑偏了。级进模一条料带走到底,工位之间的位置关系是线割割出来的,孔距公差能稳在±0.05毫米以内。
我给客户算过一笔账。配电箱柜门,月量三万件。用单工序模,三副模合计三万八,但每件要过三台床子,人工加电费一件摊下来八分钱。换六工位级进模,模价六万五,一台110吨的床子一个人看,一件摊三分半。四个月模差价就回来了。量小的另说,一个月就几千件的,级进模就是烧钱,这是实话。
工位排布有讲究,冲孔和落料放前头,折弯放后段,切断收尾,顺序排反了折弯会带着料带一起拽。送料步距靠送料机跟模具上的导正针对齐,步距差半毫米,第几个工件开始孔就错位几个。想细看工位和料带的配合,可以翻翻这篇讲级进模工位与料带节奏的文章,写得比我还细:连续模具是怎么工作的?级进模工位与料带节奏。
间隙、卸料、导正:薄板模的三个命门
薄板冲裁的单边间隙一般取板厚的5%到8%,0.8毫米的板就是0.04到0.06毫米,间隙大了毛刺大,小了刀口崩,卸料板和导正针则负责让料带全程压住送准,这三样决定模具稳不稳。厚板模间隙给大了顶多毛刺重一点,薄板不行,间隙一大板料直接被拉进刀口,断面发亮带撕裂,客户收货一眼就退。
卸料板是我最看重的一块板。钣金件大,料带又薄又宽,冲头回程的时候料容易跟着往上带,弹簧行程不够或者压料面不平,几天就把刀口啃出锯齿。我后来定了个规矩,薄板模卸料板一律用四根导柱独立导向,不用模架上那两根大导柱凑合,多花两千块,寿命能翻一倍,这账划算。
对了,说到导正针,好多厂图省事不用,纯靠送料机节距走。送料机本身有±0.1毫米的波动,级进模工位一多误差就叠上去了。导正针就是每个工位前先把料带拽正一下,跟缝纫机底线收紧一个道理,土,但管用。
| 参数 | 薄板模(0.5-1.5mm) | 中厚板模(2-3mm) |
|---|---|---|
| 单边间隙 | 板厚的5%-8% | 板厚的8%-12% |
| 常用冲次 | 40-60次/分钟 | 25-40次/分钟 |
| 刀口材料 | Cr12MoV为主 | DC53或SKD11 |
| 刃磨周期 | 15-20万冲次 | 8-12万冲次 |
| 整机吨位 | 45-110吨 | 160-250吨 |
折弯工位怎么排:回弹补偿和压痕的取舍
级进模里的折弯工位要补偿回弹,冷轧板90度折弯一般多压2到3度过压校正,折弯方向要与料纹垂直,弯边高度小于3倍板厚就得加压筋防回弹,折弯段还要避开前工位的冲孔塌角区。回弹是钣金绕不开的坎,同一个牌号的料,不同批次硬度差一点,回弹角能差1度多,所以试模的时候我总让客户把三个批次的料都拿来打一遍。
折弯冲孔在一副模里先后发生,就有个先后手的问题。先冲孔后折弯,孔位准,但孔离弯边太近会被拉变形;先折弯后冲孔,孔不会被带歪,可孔到边的尺寸依赖定位,做窄边框件就得赌一把。我的偏好是能先冲就先冲,实在不行的在折弯工位加活动定位销托住已折的部分。这种取舍没有标准答案,看件说话。
压痕是另一个烦人事。钣金件好多是外观件,折弯下模V槽里嵌了铁屑,压出来的划痕客户不认。V槽宽度按板厚4到6倍选,槽口要定期清屑,讲究点的镀钛或者镶硬质合金。折弯这块想深入看的,这篇讲钣金折弯V槽选择的文章可以接着读:钣金折弯模具怎么选V槽?板厚4倍原则。
寿命账也得提前说清。钣金模刀口便宜,Cr12MoV的级进模四五万能拿下,但刃磨勤,15万冲次左右就得下机磨刀口,一副模一年磨个七八次很正常。客户别指望一副模十年不修,报价单里应该单列刃磨和备件费用,谁跟你拍胸脯说免维护的,那话你别信。
回到那个问模具有多重的新客户,后来他把柜门单给了我们,就一句话打动他:一副模、一台床子、一个人,每分钟45件,孔距你们拿三坐标抽检。钣金冲压模具比的不是谁壮,是谁又快又稳还不咬料。你下回询价,先问对方冲次给多少、刃磨周期怎么算,能答上来的,基本是干过钣金活的厂。
常见问题
钣金冲压模具一套多少钱?
看工位数和料带宽度。四工位以下的简单级进模三四万,六到十工位带折弯压筋的六万到十二万,再往上带侧冲和扭弯机构的要十五万往上。低于两万的报价多半是减少工位数或者刀口降了材料,量产会露馅。
0.5毫米的薄板冲孔老带料怎么办?
三个地方查:间隙是不是给小了,薄板间隙宁大勿小;卸料弹簧是不是疲了,压不住料冲头回程就把料带上来;冲头刃口有没有粘料,薄板跟刀口容易冷焊,磨一下或者给冲头镀层钛能好很多。
级进模和转塔冲床打样哪个划算?
打样和小批量用转塔冲,不用开模,一件几块钱当天出货。月量过五千件就上级进模,摊下来一件成本能压到几毛钱,但模具钱得先垫四五万,回本周期自己算。
钣金折弯件尺寸不稳,怪模具还是怪料?
先查料。不同批次的冷轧板抗拉强度差个几十兆帕很常见,回弹就跟着变。排除料的问题再看模具:过压量给没给够、V槽磨损了没有、定位销松没松,一般三处里总有一处对得上号。