冲压模具结构拆解:上模下模零件叫什么、坏了对症查
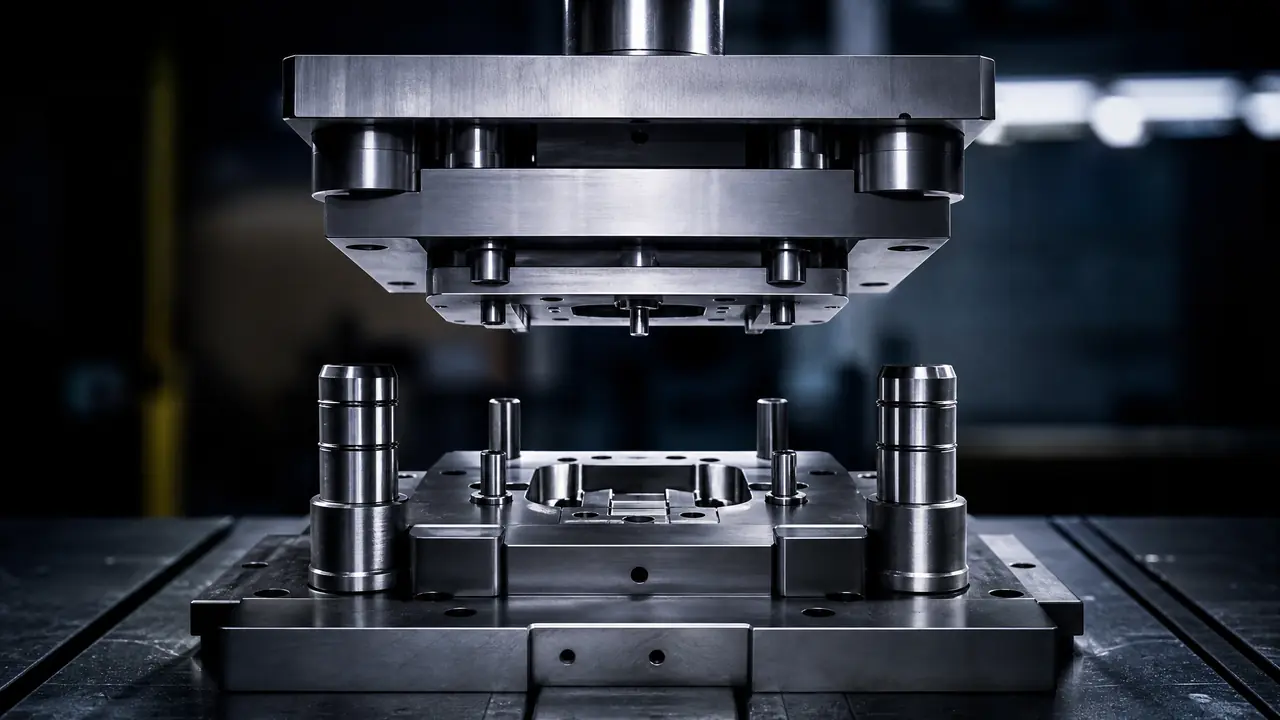
把话放这儿:冲压模具结构就分上下两半,上模装模柄、凸模、固定板、卸料板,跟着冲床滑块下行干活;下模坐着凹模、导柱、定位件,管接料出件和精度。件出了毛病先对症状反查零件,十有八九能圈出真凶,别上来就把模拆散。
凌晨一点多,合作了四年的钣金厂老板打来电话,开口就问冲压模具结构里是不是冲头废了,件上的毛刺一天比一天高,他想连夜让我配两根新冲头应急。我没接这个话,先问他卸料板回得干脆不干脆,冲的时候有没有啪啪的带料声。他在电话那头愣了几秒,说弹簧好像确实不太对劲。第二天上门一查,四根卸料弹簧疲了两根,料带贴着凸模往上走,刃口活活被拉毛。换两根弹簧八十块钱,收工。
我干修模钳工十来年,带学徒的头一个月从不让他碰机床,就干一件事:拿一副报废复合模的总装图,把上模下模的零件从上往下背到能默画出来。背熟了,客户在电话里报三个症状,你脑子里就能圈出两三个嫌疑件,上山带对工具,一次到位。这篇就是那堂课的文字版,先给一张上下模零件对照表,再教一套症状反查的排查顺序,全是修模现场换来的土经验。
一副冲压模从上到下:上下模零件对照表
上模一串是模柄、上模座、垫板、固定板、凸模和卸料板,下模一串是凹模、下模座、导柱导套加定位件,各管各的一摊。背下来就三十几个字,但每一件拆开都有讲究。表里我把最容易出毛病的位置也标了,动手修模前扫一眼,心里先有个谱。
| 位置 | 零件 | 干什么用 | 出毛病时的表现 |
|---|---|---|---|
| 上模 | 模柄 | 把上模锁进冲床滑块孔,对中传力 | 装偏了整套模受力歪,滑块发热 |
| 上模 | 上模座 | 上模零件的总底板 | 被压出坑,平行度丢失 |
| 上模 | 垫板 | 把冲压力摊开,护住模座 | 垫薄了模座压出麻点 |
| 上模 | 固定板 | 钉稳凸模,管位置 | 凸模歪斜,件口啃出亮带 |
| 上模 | 凸模 | 向下冲断料或压成形 | 崩刃,毛刺变大 |
| 上模 | 卸料板加弹簧 | 把料从凸模上扒下来,兼压料 | 带料跳屑,料带粘凸模 |
| 下模 | 凹模 | 接住落料,刃口与凸模配间隙 | 刃口磨损,断面质量变差 |
| 下模 | 下模座 | 整副模坐底,压板固定在床面 | 变形后闭合高度走动 |
| 下模 | 导柱导套 | 合模时上下对准 | 游隙变大,件面啃伤 |
| 下模 | 定位件 | 挡料销导正销管步距 | 磨损后尺寸慢慢走偏 |
这张表是我带学徒用的底版,默认讲的是中小型复合模。级进模和汽车覆盖件模要在这个骨架上加东西,工位一多,斜楔、浮升销、限位柱、安全检测销全都进来了,但上下两半的账不变:上模管打,下模管接,导向管准。头一回接触的人别贪多,把这张十行的小表背熟,再去看几百个件的级进模图纸就有抓手了。
上模这几件:模柄和卸料板最容易被小看
模柄把上模吊在冲床滑块上并对中传力,卸料板管扒料兼压料,弹簧力一掉毛病全写在件上,这两件最不该省。很多人一提上模只说凸模。凸模是明星,模柄和卸料板是幕后,幕后出事比明星出事更难查。
先说模柄。小模常用压入式,直接压进上模座,配合面一松,冲的时候整个上模会咚咚地敲滑块。旋入式的靠螺纹拧紧,装模必须拧到位再加防松螺钉。我有一次赶产量偷懒少拧了半圈,冲了不到两千次模柄松了,件面全花,被组长骂了一下午,这事记到现在没敢再犯。吨位大精度高的模用浮动模柄,模柄和滑块之间留了旷量,压力机精度差一点也不往模具上传,一副多花三四百块,冲精密件的时候这钱花得值。
卸料板的名堂更多。普通模里它就是把料从凸模上扒下来,卸料力按经验取冲裁力的百分之三到六,弹簧预压留到自由长度的一成左右,别一上来就压到底。精密级进模里它还兼着给小凸模导向的活,孔和凸模的配合比凹模还紧,塞尺插进去的手感每副模都得记下来。弹簧是卸料板的命,我们车间现在一律按冲次换,冲满三十万次整组换新,一整套几十块,比事后修刃口便宜太多。
对了,说个跑题的。新手常把卸料板和顶出件搞混,记住一句就够:卸料板在上模,管的是把料皮扒下来;顶件块和打杆在下模与模柄孔里,管的是把冲好的件从凹模口顶出去。一个对料,一个对件,方向别弄反。
下模这几件:凹模和导柱是精度和寿命的底
凹模接料成型,单边间隙取板厚的百分之五到十;导柱导套管上下对准,游隙超过两个丝这副模就该停机检修了。下模看着朴实,精度和寿命全押在这几件上,模架的钱真别省。
凹模分整体式和镶拼式。形状简单的落料模用整体式,省事;刃口复杂或者容易崩角的位置,老师傅都做镶拼,把爱坏的那一小块单独做出来,坏了换块不换板。凹模刃口往下还有个漏料孔,要做三到五度的斜度,漏料顺了废件才不堵口。堵口这件事我吃过一回大的:废件卡在凹模口没落下去,上面还在冲,一副Cr12MoV的凹模直接涨裂,重做花了两周,连停产带加工费四千多。从那以后我们每两小时清一次废料腔,雷打不动。
导柱导套是整副模的尺子。布置上常见的有后侧两柱、中间两柱和四角四柱,料带宽、吨位大的模直接上四导柱。高转速的级进模用滚珠导套,配合间隙能做到三个微米上下,这个数我自己拿三坐标抽测过两副,属实。查旧模的时候我最爱干一件事:手推上模滑一滑,有旷量的模架直接判死刑,别心疼那点模架钱。导柱导套里的门道,这篇导柱导套在合模导向中的作用写得比我细,想深究的去看。
定位件是下模里最不起眼又最坑人的。挡料销、导正销磨掉几个丝,件的整体尺寸就慢慢走偏,而且这种走偏是渐进的,班长天天看件看不出来,等抽检发现超差,前面可能已经冲出去几千件了。我们现在的规矩是每两小时抽五件量一次关键尺寸,定位件磨到公差下限就换,一百来块的东西,赌不起几千件的返工费。
症状反查:件出毛病先对表再动手
毛刺先查间隙和刃口,带料跳屑查卸料弹簧,啃边查导向和固定板,尺寸走动查定位件,按顺序排能省一半工。症状反查的逻辑很简单:每种毛病背后都是固定的几个零件,把对应关系背熟,你也是半个修模师傅。
| 件上的症状 | 先查什么 | 常见根源 |
|---|---|---|
| 毛刺越冲越高 | 凸凹模刃口和间隙 | 单边磨损或间隙偏小 |
| 料带粘凸模往上带 | 卸料板弹簧 | 弹簧疲劳,卸料力掉了 |
| 件口啃出亮带 | 导柱导套和固定板 | 装配偏斜或导向磨损 |
| 尺寸慢慢走偏 | 挡料销导正销 | 定位面磨损 |
| 件面压出小凹坑 | 定位面和清废 | 废屑掉进模面没清 |
拿毛刺展开讲一句。间隙一般取板厚的百分之五到十,不锈钢这类硬料放到百分之十到十五,间隙对了毛刺自然细,磨钝的刃口修掉零点零五到零点一毫米就能回血。间隙和毛刺的细账,这篇打孔模具怎么用不翻车里有算法和实测,建议存着。但我得提醒一句,毛刺别全赖间隙,送料偏了冲头单边吃力一样起毛刺,先把送料校平再动刃口,顺序反了白磨一套刀。
再说回那个凌晨一点的电话。老板后来感慨,说干了八年冲压,头一回有人不急着卖他冲头,先教他看弹簧。这就是把结构背熟的价值:零件的名字和位置对上了号,毛病才对得上号,电话里十分钟顶得上白跑一趟。下次你的件出了怪毛病,先别急着拆模,把上面那张症状表对一遍,十有八九能圈出真凶。
常见问题
上模和下模哪个更贵?
多数情况凹模那边贵,刃口件的材料和热处理成本都压在下模,镶拼凹模一块就要几百上千。但级进模常常反过来,上模工位多,凸模一支接一支,上模贵也常见。
模柄直径是统一的吗?
不统一,常见的就40、50、60毫米几档,得对着自家冲床滑块的模柄孔配。收二手模最容易栽在这,模架看着不错,模柄直径对不上,还得重新车一根。
卸料板用45钢就够了吗?
普通冲压模够用,调质到HRC28上下就行。精密级进模的卸料板兼着导向,得用合金工具钢淬火,硬度上去才磨得住。别拿普通A3板凑合,用半年孔口就磨成喇叭形了。
想认零件,从哪种模下手最好?
从报废的单工序落料模下手,零件少,十几个件一晚上能背完。复合模零件多一倍,级进模上百个,顺序别搞反。废模跟厂里师傅要点,一般没人拦你。