模具柱是什么?导柱导套在合模导向中的作用
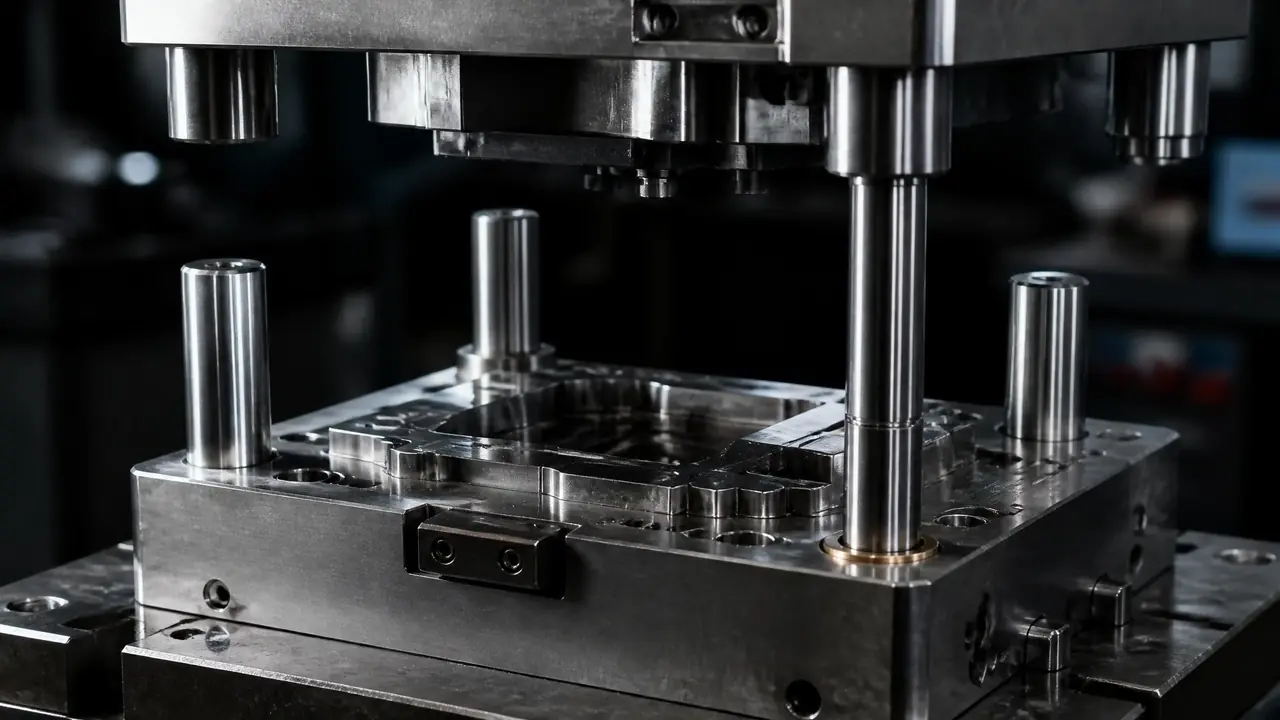
先说结论:模具柱就是模具导柱的口语叫法,它和导套配成一对,靠滑动配合给动模定模的每次合模导向,是整套模具的对位基准。导柱拉伤或磨损超过0.05毫米,产品就会披锋错位,修模前先拆开检查这几根柱子。
前阵子有位开五金店的朋友跑来问模具柱是什么,说他听隔壁模具厂的人整天把这词挂在嘴上,是不是模架上立着的那几根柱子。他猜得八九不离十。行里说的模具柱,绝大多数时候指的就是导柱,有些老师傅也叫引导柱、边钉——在珠三角,边钉这个叫法比导柱还流行。
这根柱子看着不起眼,一根也就几十块到两三百块,但整套模具敢不敢开快机、产品准不准,一大半押在它身上。型腔打得再漂亮,合模对不上位,出来的件照样是废品。我修过一套连接器注塑模,产品批批带0.08毫米的错位边,客户拿投影仪一打就退货,查到最后是两根导柱磨损。换掉柱子花了不到一千块,问题当场消失。
模具柱叫法从哪来:图纸上的名字是导柱
模具柱是车间对模具导柱的习惯叫法,正式图纸标的是导柱,和导套配成导向副,一般装在模架四角,管动模定模的合模对位。模具图纸上找不到"模具柱"三个字,BOM表里写的都是导柱、导套。顶针负责把成型好的产品顶出来,装在模具内侧,跟导向没关系,两者位置、粗细、功能完全是两码事。初学者最容易在这里犯迷糊,记一句话就行:管对位的是柱,管出件的是针。
导柱在模架四个角上各站一根(小模也有只装两根的),穿进模板的导套孔里。模具分开的时候,导柱有一段露在外面;模具合上的时候,它整个插进对面模板的导套,把两半模具锁到一条轴线上。导柱在整套模架里排什么位置、旁边还有哪些零件配合,模具结构图解那篇拆得比我细,想看全景的可以去翻。
合模那两秒钟,导柱导套到底干了什么
导柱比分型面凸出一段,合模时先插进对面导套,把动模定模拽到同一轴线上,等型腔碰面时对位已经完成,侧向力也全由它扛。注塑机动模板靠四根哥林柱拉动,哥林柱和模具导柱不是一回事,别搞混——哥林柱属于机器,导柱跟着模具走。
这里面有三个动作值得单独拎出来讲。第一个是先导:导柱的导向段做得比模板厚,前端还车了圆角,R3到R5常见,模具快闭合时它比型腔先接触,先把位置找正。第二个是定位:导柱和导套是间隙配合,H7/g6这一档用得最多,间隙控制在几微米到二十微米上下,既保证滑动顺滑又不许晃。第三个是扛偏:斜滑块、侧抽芯这些机构动作时会推模具,产生侧向力,这些力全由导柱承受,一点不能传到型腔上去,不然分型面打崩就得大修。型腔和型芯怎么分工、加工到什么精度,这篇模具型腔详解写得更全,这里不展开。
所以挑模具的时候有个土办法:把模具打开,量导柱露出来的那段比垫块面高出多少。行业普遍要求高出10到15毫米,低于这个数,放模或者运输时稍微磕一下,分型面先着地,型腔直接报废。我验收二手模就专门量这个。去年看一套转让的日用品模,导柱凸出量只剩6毫米,四角还有磕伤,价格再便宜我也没敢接。
材料和公差:一根几十块的柱子凭什么扛整套模
主流导柱用GCr15轴承钢整体淬火,或20钢渗碳淬火,硬度做到HRC58到62,配合公差常取H7/g6,表面磨到Ra0.2以下才够顺滑。导套用同样的料,硬度通常比导柱低一点点,让磨损集中在这一对副里更便宜的那件上。
| 材料 | 热处理方式 | 硬度 | 常见用途 |
|---|---|---|---|
| GCr15(SUJ2) | 整体淬火加低温回火 | HRC58-62 | 注塑模、精密模首选 |
| 20钢 | 渗碳淬火 | 表面HRC56-60 | 大直径导柱,芯部韧 |
| T8/T10 | 淬火 | HRC52-58 | 低要求模架、便宜场合 |
表面处理也有讲究。好一点的导柱外圆会镀硬铬或做氮化,耐磨还防锈。我拿硬度计打过新旧导柱的对比:新柱HRC61,用了三年拉伤的那根只剩HRC53上下,表面那层硬化层磨没了,越用废得越快。导柱直径按模板大小配,φ16、φ20、φ25、φ30这几档用得最多,大模架能上φ40到φ60。
四根柱子里通常有一根故意"不老实"——位置整体偏移几毫米,或者干脆换小一号直径,这样合模时只有一种插法,装反了根本合不上。这个防呆设计救过不少人。新手第一次装模,两半模具抬起来对不上孔,十有八九是没注意偏位柱的方向,转九十度就顺了。
导柱拉伤怎么判断:看产品披锋比拆模量柱子还快
产品周边出现固定位置的披锋、错位边超过0.1毫米,八成是导向副磨损了,先用千分尺测导柱直径,再决定换柱、换套还是整套换。拉伤的典型痕迹是外圆上螺旋状的亮痕或沟槽,指甲顺着刮一下能挂住。
判断顺序我习惯这样走:先看产品,披锋每次都固定在同一侧,导向问题八九不离十;披锋位置乱跳,那是锁模力或料温的事。再看柱子,拆下来用千分尺在导向段上、中、下三个截面各量一次,差值超过0.02毫米,这根柱子就该退休。最后看导套,内孔摸出台阶感,或者有垃圾压出来的坑,一并换掉。
有一说一,导柱这套东西单价低,别心疼。一套φ20的柱加套百来块钱,半天工时换完;拖到型腔被啃了,修复费十倍不止。平时保养也简单,锂基脂薄薄一层,一个月补一次,别打太厚,免得合模时挤出来掉进型腔,产品上留油斑。要是你的工艺把模温推到100度以上,记得问供应商要耐高温的润滑脂,普通锂基脂在这个温度会稀得往下淌,等于白打。
回到开头那位朋友的问题。模具柱听着像行话,其实就是模架上那几根负责对位的导柱,配着导套,一套几十到几百块,干着整套模具里最较真的活。下次你验收模具或者排查披锋,先别急着怀疑注塑机和工艺参数,把模具打开,摸一摸、量一量那几根柱子,很多时候答案就写在上面的亮痕里。
常见问题
导柱一般装几根?
小型模两根、标准模四根是主流,大模架或精密模有装六根甚至八根的。数量看模板面积和侧向力大小,装得多对位稳,但加工成本和合模阻力也跟着涨。
模具柱和哥林柱是一回事吗?
不是。哥林柱是注塑机上拉动动模板的那四根大杆,直径几十上百毫米,属于机器的一部分;导柱属于模具,换模跟着走。两者都管导向,但一个在机上,一个在模里。
导柱拉伤了能自己修吗?
轻微划痕可以用油石顺着圆周方向抛一抛接着用,别来回锉。拉出沟槽或者磨损超过0.02毫米,直接换新。不建议焊补再磨,热变形会把柱子弄弯,得不偿失。
导柱用几年要换?
没有固定年限,看开机次数和保养水平。保养到位的模,几十万模次不换也正常;润滑偷懒、车间粉尘大的,一年就拉伤的我见过不止一套。按磨损量判断,比按时间判断靠谱。