u型折弯模具的回弹?U槽的间隙
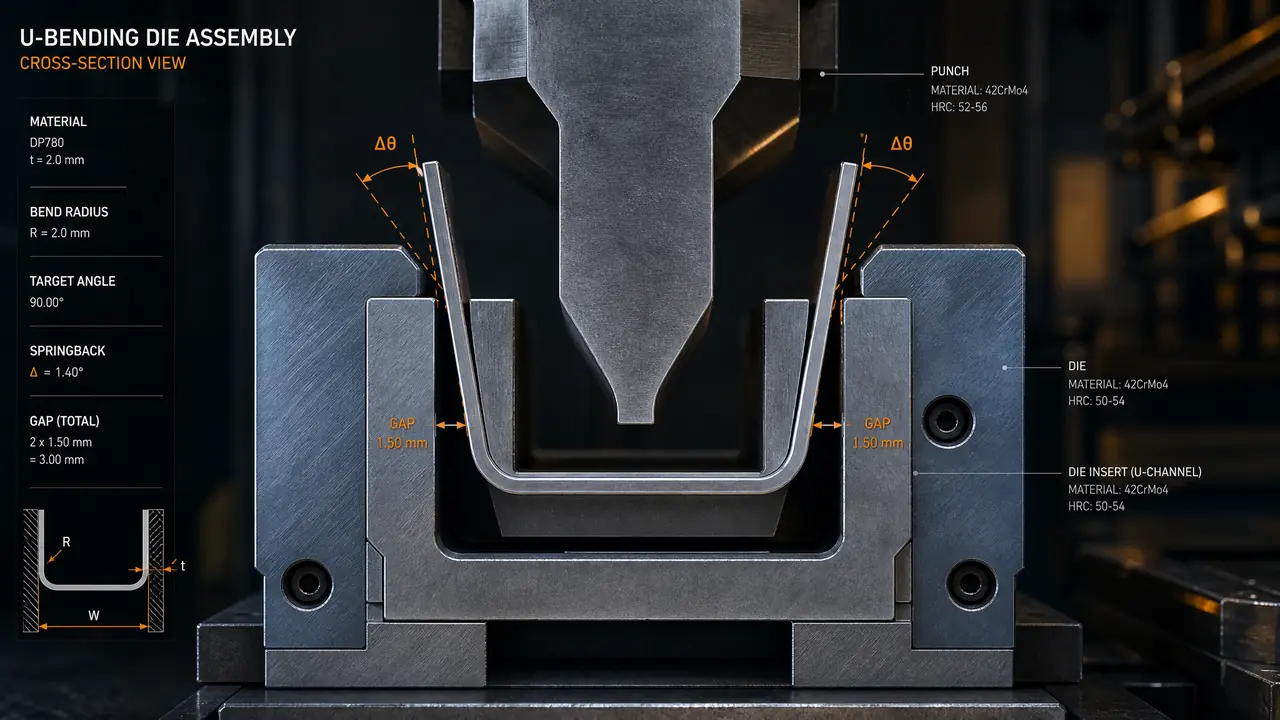
直接给结果:U型折弯模具的回弹主要靠三招压住——收窄间隙、底部镦压、凸模加过弯补偿角。冷轧板双边间隙取1.05到1.1倍料厚,不锈钢放宽到1.15倍,试模时按实测回弹角反推补偿量再修模。
u型折弯模具最折磨人的就是回弹。前年我接手一副做配电柜框架的U弯模,料是1.5毫米的SPCC冷轧板,试模回弹3度多,客户图纸标的角度公差正负30分,怎么压都差一口气。后来在凸模上加了1.5度的过弯角,底部再把镦压力度加大一档,第二副试模件直接进了公差带。
这事给我的教训是:回弹不是靠猜的。同一副模,换个材料批号,回弹量能差出半度;间隙动0.05毫米,角度跟着晃。你把间隙和补偿这两个变量先锁住,试模才有得谈。
U型弯的回弹为什么比V弯难缠?
U型弯两侧直边同时回弹,方向一致叠加起来,同样料厚下回弹角普遍比V弯大1到2度,光靠压底硬压效果有限。原理不复杂。V弯只有一条弯曲线,材料绕着凸模圆角转过去,弹回来多少量比较好算。U弯不一样,两条弯曲线同时受力,中间连着一段底部材料,凸模往下压的时候,底部还有个被拉平再回拱的过程。我拆过一副旧模看痕迹,底部顶料块磨得发亮,说明每一冲底部都在较劲。底部反顶力不够,卸料后U型会往里收,开口尺寸缩小;反顶力太大,底部材料变薄,直边又往外张。两个方向打架,所以U弯回弹从来不是一个固定值。
去年带徒弟做了一批0.8毫米的304不锈钢支架,同一副模,回弹量比冷轧板大一倍还多。实测下来,冷轧板3度上下,304能弹到6度。批次差异也真实存在,同一卷料头尾回弹能差出半度,批量大的时候我会在试模后每五千件抽一件复测角度。
冲压速度对回弹也有影响,这个很多人不信。同一副模,滑块行程次数从每分钟30次提到45次,回弹角实测多了将近半度。我一开始也不信,复测了三遍才认。理论上是应变硬化在起作用,速度一快材料来不及流展。所以批量大的时候,速度定了就别中途乱调,调了就得重新抽检。
U槽间隙留多少,回弹才不失控?
双边间隙取1.05到1.1倍料厚最稳,不锈钢和弹簧钢这类硬料放宽到1.15倍;间隙每放大0.05倍料厚,回弹角大约多出半度。间隙小了,材料侧壁被挤得更实,回弹是小,代价是刮伤和机床吨位。我有一次贪快,1.2毫米的料配了1.22毫米的双边间隙,冲了不到两千件,模壁拉毛,工件侧面全是划痕,只能拆模返修。间隙大了省力,可U槽宽度直接失控。单边间隙行业里普遍这么定:铝合金、退火铜这类软料1.03到1.05倍,冷轧板1.05到1.1倍,不锈钢、65锰这类回弹大的料1.1到1.15倍。这是经验起点,不是铁律,落刀之前先拿料试两三件。
还有个容易漏的地方:顶料力。U弯模底部一般带顶料块,顶料力不足,底部在冲压瞬间会鼓起来,卸料后回拱,整个U型的开口宽度跟着变。我们车间的做法是顶料力给到冲裁力的两成左右起步,不够再加。模壁拉毛之后,光靠补焊救不回来,得按模具加工方式里车铣磨放电那套流程重新走一遍精加工,再抛光压痕迹。
间隙还讲一个均匀。两边间隙不均,U型两边的回弹就不一样大,弯出来歪着开口。装模的时候拿塞尺把两边都塞一遍,别只看一侧。我早年间吃过这个亏,装模只对了一边,整批支架开口差了0.3毫米,客户验收用卡尺一卡就露馅,返工了一整批。
试模阶段怎么把回弹修到位
先测实际回弹角,再按一比一反推过弯补偿角,配合底部镦压微调,三件试模件内基本能把角度锁进公差带。过弯补偿是主力。凸模两侧壁不做成垂直的,往里斜一个角度,等于提前把回弹量弯进去。镦压是辅助,凸模到下死点后对底部再压实一点,把弹性变形压成塑性。这两个手段各有代价,我做成一张表,按料和批量挑:
| 补偿手段 | 适用场景 | 见效速度 | 代价 |
|---|---|---|---|
| 过弯补偿角 | 批量大、材料稳定的U弯 | 快,改一次凸模就定型 | 动数控或补焊,修模费用高 |
| 底部镦压 | 底部平度有要求、回弹中等 | 中,调机床压力就行 | 底部材料变薄,吨位涨三到五成 |
| 收窄间隙 | 小批量试制、薄料 | 最快,但有限度 | 刮伤料面,模具磨损快 |
我自己的习惯是过弯角和镦压一起上,过弯角负责大头,镦压负责收尾。修凸模别一次修到位,先按实测回弹角的八成给补偿,剩下的靠镦压找补。原因很简单,补偿给多了再往回铲,比往里加麻烦得多。镦压力度也别拍脑袋,压力机上留个可调的行程限位,每压一档测一件。我见过有人为了消回弹把镦压行程拧过头,底部压薄了0.05毫米,客户直接判不合格,整套补偿推倒重来。试模在整个模具制造流程里只是其中一环,前面间隙和圆角定得越准,后面这环就越省事。
回到开头那副配电柜框架的模,最后能交出去,靠的就是把间隙、过弯角、镦压这三样一次只动一样地试。回弹这个东西不神秘,就是材料弹性在你面前明牌打。你手里有一份自己的试模记录,比任何公式都好使。
常见问题
U型折弯模具的回弹能彻底消除吗?
不能,只能控制。材料只要还带弹性,卸载就必然回弹,能做到的是把回弹量算进去提前补掉。精密件可以把公差带收得很窄,但那靠的是补偿加镦压的组合,不是把回弹变没。
间隙做小一点是不是回弹就更小?
方向对,代价大。间隙小回弹确实小,但侧壁刮伤、设备吨位上升、模具磨损加快这些账都得算。薄料可以适当压到1.03倍料厚,再小就要三思。
没有试模条件,怎么预估回弹角?
软钢和冷轧板按2到3度估,不锈钢按4到6度估,料越硬越厚回弹越大。这只是起点,开模前最好留出修模余量,凸模做成可调整结构更保险。
U型折弯模具用什么材料做合适?
小批量用Cr12MoV够用,批量大了上SKD11或者硬质合金镶块。弯不锈钢的话,模口圆角部分建议做氮化处理,寿命能翻一倍左右。
延伸阅读
间隙和圆角定下来之后,模壁表面状态决定这副模能用多久,抛光等级和压痕处理可以看这篇:模具抛光从粗抛到镜面的六级工艺标准。想站在整条流程的角度看U弯模的位置,这篇更合适:模具制造从钢板到成品模具的十二道工序。