镜面模具怎么抛出来?从油石到A1级的工序链
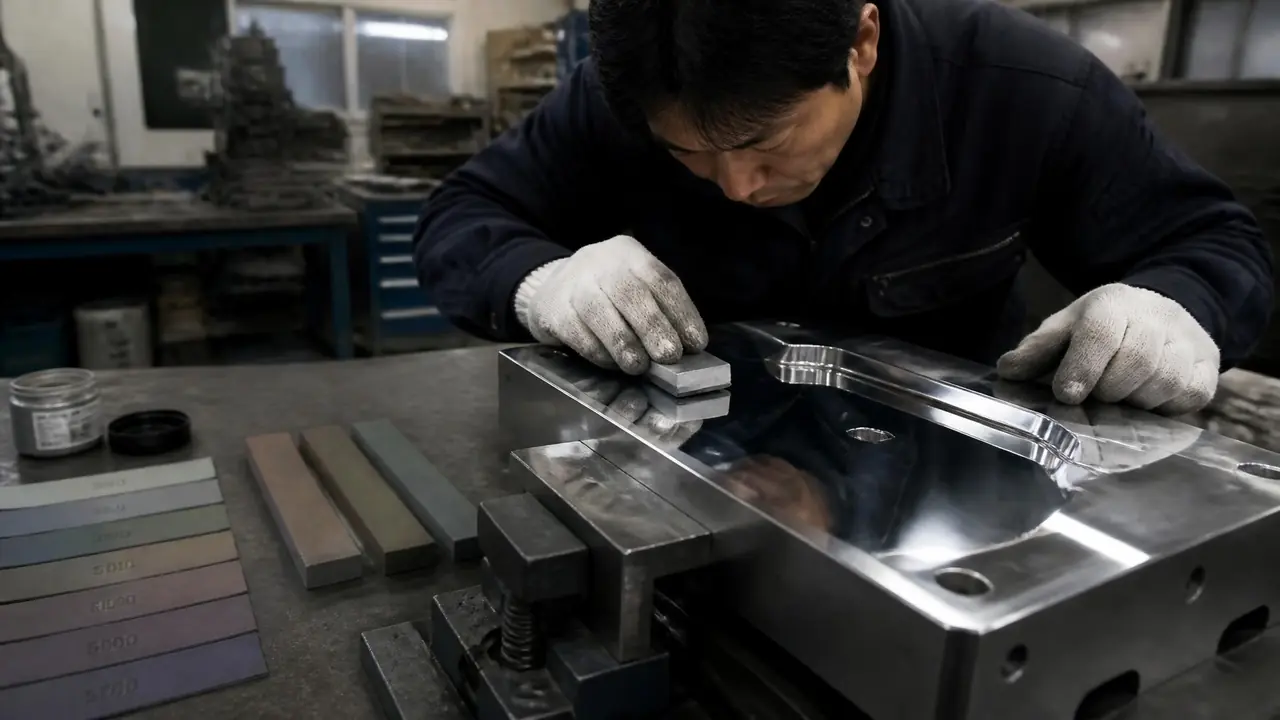
开门见山:镜面模具的亮,是320号油石一路换到0.5微米钻石膏、逐级盖住上一道划痕磨出来的,不是最后一遍抡出来的。等级验收看的是丝流和道痕有没有除净,先从换号纪律查起。
上个月有个做日用品壳子的客户来厂里看模,盯着模芯问我:这个镜面模具是不是师傅拿布多擦几遍就亮的?我没笑他。十年前我刚进车间,也是这么以为的。镜面的亮不是擦出来的,是磨出来的。
一套A1级的镜面模芯,从CNC精铣完的毛坯面走到能照出人影,中间要过油石、砂纸、羊毛毡加钻石膏三道大关,磨料从三百多号一路换到零点五微米。任何一级偷懒,最后一级都会把前面的划痕原样放大给你看。老师傅管这条路叫工序链,链子断一环,基本整条重来。
等级先分清:A1到A3差的不是亮,是道痕
A1级用一微米以内的钻石膏收尾,要求肉眼看不到任何丝流和道痕;A2用三微米左右,A3用六微米,允许有极轻微的纹路存在。很多采购把A1理解成“比A3更用力抛”,方向从一开始就错了。等级差的是最后一级磨料的粗细,以及对应堆上去的工时。
行业里通行的验收参照基本是SPI那一套,从A档一路排到D档,塑料模最常用的是A1到A3这三档。每档对应什么号数的磨料、验收打光怎么看,那篇讲SPI工艺标准的文章里列过明细,这里不重复铺开。我只想说一个车间实情:同一个模芯,抛到A2和抛到A1,工时差出一倍都不止。
有数字为证。2024年我们做过一副手机后盖模芯,电渣S136钢,A2档四十个小时出头收工,客户临时要提到A1,后面又加了三十多个小时。光最后那档零点五微米的膏,师傅趴在模面上推了整整两天,换布的次数比前面所有工序加起来都多。
从320号油石到0.5微米钻石膏,一步都不能跳
标准工序链是:油石粗磨走刀痕,砂纸逐级过过渡段,钻石膏配羊毛毡收光,每一级都要把上一级的划痕完全盖住才准换号。跳级的后果很直接,前面没盖干净的深划痕,到镜面上就是一道道白线,返工只能从头来。
拿一副常见的注塑模芯走一遍。CNC精铣完,表面留着几十微米的刀痕,先上320号油石,跟刀痕呈四十五度左右交叉着磨,这样才判断得出什么时候磨干净了:刀痕消失,油石印还在。接着换800号、1000号油石把油石印压细,再转进砂纸段,400号、600号、800号、1000号一级一级往下走。每换一级,打磨方向转九十度,上一级的印子全部消失,才准进下一级。
砂纸过完就进钻石膏阶段。九微米的膏先上,配偏硬的羊毛毡或者竹片推,推到看不见砂纸丝流,换三微米、一微米,最后一档零点五微米收尾,这时候模芯已经能当镜子照了。中间有条铁律:每换一级磨料,零件、手、毡布全部要干净,我们车间是直接过一遍超声波清洗机。手缝里藏着一粒上一级的砂,蹭一下就是一道深划痕,前面几十个小时全白干。
也不是全靠手。大平面的模芯,现在很多师傅先用超声波抛光机把中抛段做掉,效率和一致性都比纯手工稳,最后一级再手工收。我们车间那台用了三年多,平面确实快,可边角位、深腔、骨位这些机器够不着的死角,最后还是得人趴在模面上一点点推。三种机型的实测对比我单独写过一篇,选型前值得翻翻。
这套链子里最值钱的不是磨料。油石、砂纸、膏加起来撑死几百块,熟练抛光师傅的工时才是镜面成本的大头。想知道各等级的抛光缺陷和市面价格行情,这篇油石到钻石膏的全流程文章写得更细,可以对着看。
抛出橘皮和针孔,还能救回来吗?
橘皮是抛光过热把表面搓出波浪纹,退回四百号砂纸重新走;针孔是钢材本身的疏松缺陷,抛不掉,只能补焊或者换电渣钢。两个毛病成因完全不同,处理方式也南辕北辙,先分清是哪种再动手。
橘皮我吃过亏。就是上面那副后盖模,推到九微米膏的时候赶交期,我在六百号砂纸没走透的情况下直接跳上膏,还戴着布手套用力怼。表面温度一高,金属表层被搓出鱼鳞一样的波纹,灯光下全是云彩。师傅看了一眼只说两个字:退回去。四百号砂纸重新过,整整多花一个班次。规矩就这么朴素,温度要低,压力要轻,每一级走透再换。
针孔更麻烦,它不是抛光的错。普通炉炼的钢难免有疏松和夹杂,抛到镜面级别全都现形,一个针孔在灯光下就是一个黑点。所以做镜面模具,钢材一开始就要选对:NAK80出厂预硬,直接能抛A1到A2;S136、8407这类要认准电渣重熔的,组织致密,针孔才压得下去。钢材上省下几千块,最后会在抛光工时上成倍还回去,这笔账我见过太多人算错。
料纹也得提一句。钢锭锻打留下的纤维流线,会在镜面上若隐若现,这个抛不掉,只能在设计阶段把纹路方向安排到不显眼的位置。有些客户拿放大镜挑,其实A1的通行验收条件是规定光源下无丝流,不是显微镜下无缺陷。验模之前把光源和距离谈清楚,比事后扯皮强得多。
回到开头那位客户的问题。镜面模具的亮,不是靠师傅最后多擦几遍,是靠从320号油石开始、一级一级盖住上一道划痕磨出来的纪律。你要是正准备验模,别光开灯看,拿手电斜着扫一圈模面,再看有没有针孔和橘皮;要是正准备下单,先问清楚钢材是不是电渣的、报价里抛光按几级算。这两步做了,踩坑的概率能小一大半。
常见问题
一个A1级的模芯,抛光大概要多少工时?
看面积和钢材。巴掌大的手机后盖模芯,电渣S136从油石做到A1,我们那次前后花了七十多个小时;日用品外壳这种做到A2、A3的,十几个小时也有。面积翻倍工时不止翻倍,因为大面要保证一致性,越到后级推进越慢。
钢材选不对,抛光再努力有用吗?
基本没用,这是花钱买不回来的事。普通炉钢的疏松和夹杂到后级全暴露,针孔一个都藏不住。镜面模具的钢材预算别省,预硬NAK80或者电渣S136起步,后面的返工费才省得下来。
自己买套钻石膏,手工能不能抛出A1级?
小面积修修补补可以试,量产模具别赌。手工镜面对压力、方向、清洗纪律的要求非常苛刻,新手最常见的结局就是橘皮加深划痕,最后还是请师傅从头返,费用反而更高。
客户验模说不够亮,怎么处理?
先对标准,再对灯。A1的验收条件一般是雾灯或指定光源下看不见丝流,不是拿家用手电贴着模面照。验模前双方把光源、距离、等级白纸黑字确认好,能省掉一多半的争议。