橡胶模具厂做什么?硫化的模压与注压
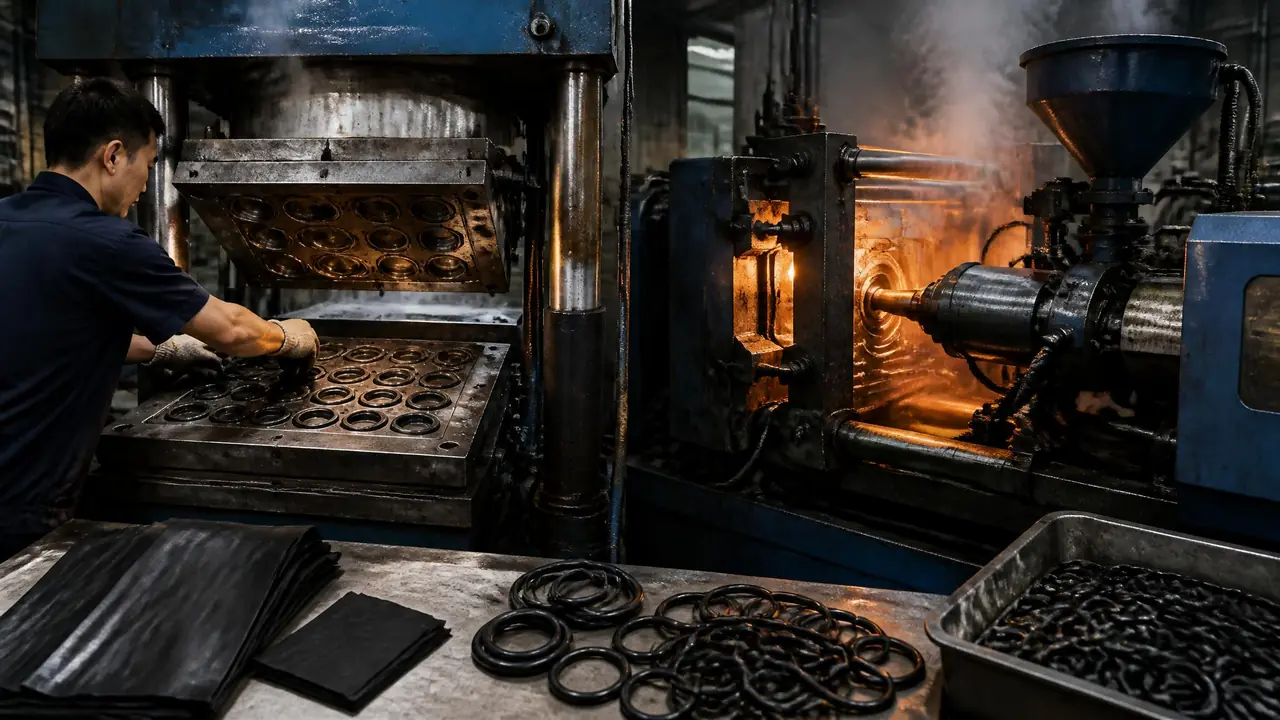
开门见山:橡胶模具厂把钢材做成模具,再用它把胶料硫化成零件,模压和注压是两条主路线。模压省投入、适合中小批量,注压省人工、适合大批量。你先按年用量和精度要求选工艺,再谈价格。
上个月有个做净水器配件的客户来问价,开口就是"橡胶模具厂能做我这种密封圈吗"。聊了十分钟才发现,他真正想问的不是厂子名头,是自己该走模压还是注压——这两个词听着像一回事,设备、模具价、单件价能差出几倍。橡胶模具厂干的活,拆开就两段:前一段把钢材做成能精准合模的模具,后一段把混炼好的胶料放进模腔,控温控压硫化成型。
不少采购把注意力全押在模具报价上,其实硫化那段才是成本的活水。同一副模具,硫化参数调得好,飞边薄、好修、良品率高;调得糙,一天多出两筐废品,修边工天天加班。看一家厂靠不靠谱,别光数他车间摆了几台压机,去看看修边区堆的飞边厚不厚,更实在。
厂里的两段主业:先开模,再硫化
橡胶模具厂的核心业务是两段:按图纸加工出带型腔的橡胶模具,再把胶料放进模腔,加热加压完成硫化,出来就是能用的橡胶件。两段共用同一套图纸,但决定成败的东西不一样。
开模这段和塑胶模具大同小异。型腔钢料常用 P20、718H 这类预硬钢,便宜的单腔模也有用 45 钢调质的;CNC 铣出大致形状,深窄槽、字模这些铣刀下不去的角落交给火花机。每道工序怎么衔接,模具制造全流程里从钢板到出货的十二道工序写得比我细,不展开。
但橡胶模有两处跟塑胶模不一样,值得多说两句。第一是收缩率。胶料硫化出模后遇冷收缩,型腔要按比例放大,行业里常见放 1.5% 到 3%,具体看胶种——丁腈和氟胶不一样,同一种胶加多少炭黑填料也影响。我们去年一副油封模按 2.3% 放的,试模出来内径小了 0.15 毫米,二期修模才咬准。收缩率这东西,老师傅攒的数据库比任何公式都值钱。
第二是腐蚀。氟橡胶硫化时会分解出含氟的气体,模腔不镀硬铬的话,压不了几万模次就开始起麻点,产品表面跟着毛。客户报胶种时含糊其辞,厂里多半要吃亏,所以负责任的业务员第一句就问胶种牌号,这不是多余。
硫化那段的主角是平板硫化机和橡胶注压机。模压用的平板硫化机结构简单,上下两块加热板,中间夹模具,液压缸一压几十吨到几百吨。注压机贵一截,多一套螺杆塑化系统。型腔怎么铣、怎么放电,这篇模具加工五大工艺对比讲得透,可以去翻。
模压和注压差在哪,一张表看懂
模压是把称好的胶料放进模腔再合模加压,注压是螺杆塑化后把胶料射进闭合模腔。前者模具便宜,后者节拍快、飞边少。
| 对比项 | 模压(平板硫化) | 注压(橡胶注射) |
|---|---|---|
| 模具造价 | 单腔几千元上下 | 普遍几万到十几万 |
| 单模周期 | 厚件 8-20 分钟 | 多数 1-3 分钟 |
| 飞边与修边 | 飞边明显,修边量大 | 飞边少,省人工 |
| 胶料损耗 | 余胶槽废料多 | 流道占一小块 |
| 适合批量 | 几百到几万件 | 十万件往上 |
| 人工依赖 | 称料摆料靠手工 | 自动称重注射 |
表格是骨架,肉在这里。模压的节奏基本是:工人把胶料裁条称重,一片片摆进模腔,合模,等硫化,开模,掏件,撕飞边。产品越厚硫化越慢,因为热量要从外往里透。我们跟过一副壁厚十几毫米的减震垫模,165℃ 硫化将近二十分钟一模;后来配方允许,把温度提到 175℃,压到十三四分钟,飞边反而更脆更好撕。这几分钟乘以一天几十模,一年下来是实打实的产能。
注压省掉的是"摆料"这个动作。螺杆把胶条吃进去塑化,按设定量射进已经合模加热的模腔,一模几十秒到两三分钟。代价全在前期:模具要设计流道和浇口,加热保温也得做进模架,造价轻松翻几倍。年用量不到几万件的客户,我们一般劝他老老实实模压——设备折旧摊不进产品,单价反而更贵。
中间还有个传递模塑(transfer molding,老师傅叫铸压法),夹在两者之间:胶料在上方的料腔先软化,再用柱塞顺着浇道压进模腔。带金属骨架的包胶件常用它,量不大的嵌件活,铸压比注压划算。
找厂打样前,先问这三个数
问收缩率、硫化温度和单模周期、飞边厚度和修边方式。三个数答得利索,这家厂大概率真做过你的胶种;支支吾吾就换一家。
第一个数是收缩率。你把图纸和胶种报过去,直接问"这个胶你们放多少收缩"。做过同类件的厂会脱口而出 2% 上下这种区间,还能讲出方向差;只会回一句"我们慢慢试"的,多半第一副模要拿你的钱交学费。修模费用谁担,合同里白纸黑字写清楚。
第二个数是硫化参数。温度、压力、时间三个值厂里有台账的,说明量产过。拿硅橡胶按键举例,模温 170℃ 上下、压力十兆帕左右、薄壁件三五分钟一模,是行业里比较常见的窗口。报不出数的,产品一致性全凭运气。
第三个数是飞边。橡胶件做不到零飞边,区别在多厚、怎么去。普通件人工刀修就行;O 型圈、油封唇口这类精度件要上液氮冷冻修边,胶料在零下上百度的滚筒里把脆化的飞边打掉,唇口不受损。修边方式直接决定你的单件价,报价单上没这一项的,后面多半有增项。
说实话,打样别只看首件漂亮。让厂里连做五十模,抽中间的和最后的比一比,尺寸稳不稳、飞边厚薄一致不一致,这个比任何精修样板都有说服力。
回到开头那位净水器客户。他年用量两三万件,公差要求一般,我们最后给他排的是四腔模压模,打样到交模三周出头。他后来感慨,原以为选厂是比价格,其实是比谁把收缩率和硫化参数讲得最明白。
常见问题
橡胶模具一般用什么钢材?
普通单腔模用 45 钢调质的不少,批量生产的型腔件多数用 P20、718H 这类预硬钢,硬度 HRC 30 出头,好加工又耐用。氟橡胶、氯丁这类硫化时放腐蚀性气体的胶种,型腔要镀硬铬或者直接上不锈钢。骨架油封模对合模面要求高,有些厂会在模口部位做渗氮处理。
一副橡胶模压模具大概多少钱?
跨度很大。单腔的简单件几千元能拿下;四腔八腔带撕边结构的,一万到三万属于常见区间;注压模带流道系统和加热设计,几万到十几万都有。报价比这个区间便宜一大截的,先问清用的什么钢料、有没有做热处理。
为什么试模出来的橡胶件尺寸不对?
十有八九是收缩率没放准。胶种、填料比例、硫化温度都会让收缩率漂移,同一张图纸换一家胶料商都可能差零点几个百分点。正规厂先按经验值放,试模实测后再修模咬准,这笔修模费谈价时就说清楚归谁出。
模压件的飞边能完全避免吗?
避免不了,只能压薄。胶料受压后总会往合模缝里挤一点,设计上靠余料槽和撕边槽控制厚度,状态好的模具飞边能压到 0.1 毫米上下,过撕边滚筒或者冷冻修边就能处理干净。谁要是拍胸脯承诺零飞边,你多留个心眼。