数控折弯机模具怎么配?上模类型、快换夹具与选模口诀
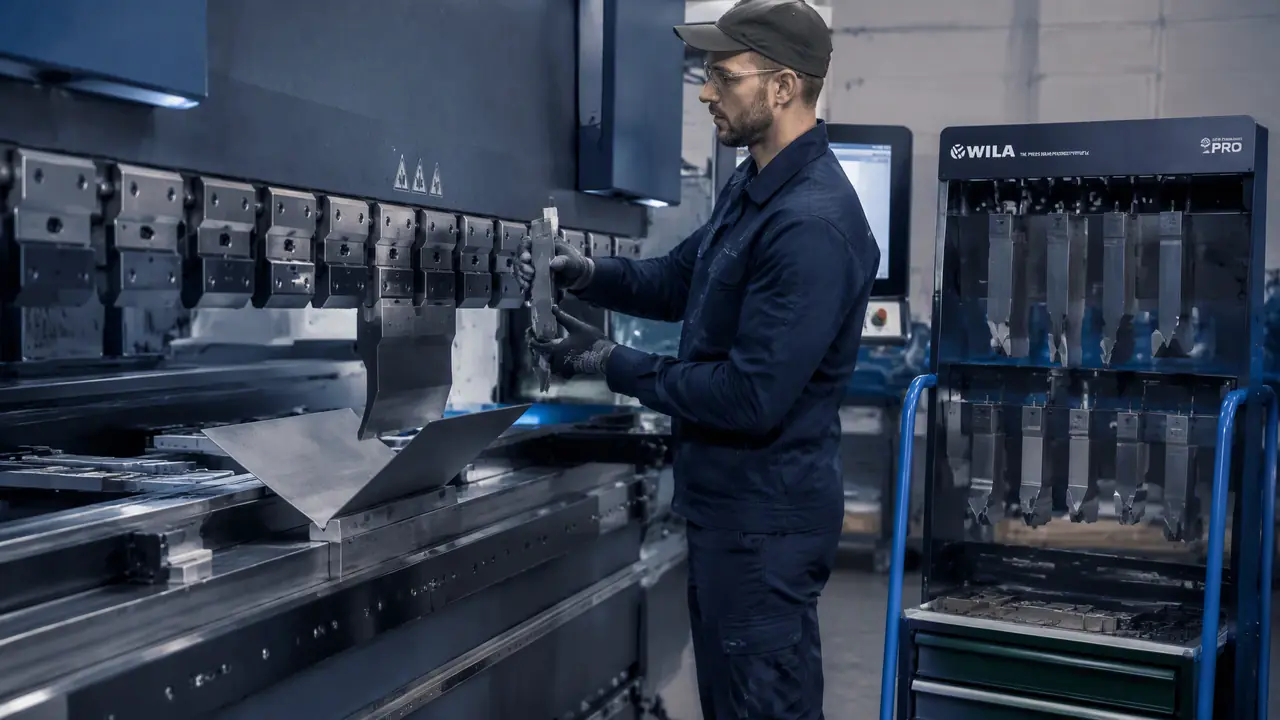
我的判断是:一台数控折弯机干活快不快,机子只占三分,七分在模具配得对不对。上模认刀型角度,下模认V口宽度,快夹值不值看一天换几趟模。选模口诀背熟了,新学徒也能少压十套废件。
我们车间四台数控折弯机模具段位加起来三百多段,上模下模分四层架子摆着,全是我一台一台机、一套一套模攒出来的。配模这门功夫,比挑机子金贵。十几年看下来,一台折弯机干活快不快,机子只占三分,剩下七分全在模具配得对不对。
前几天接了批配电柜侧板,1.5、2.0、3.0毫米三种板厚混着来。学徒小周守着100吨那台,一趟趟松螺丝换压板,光换模耗掉一上午;隔壁160吨机装了快夹,俩人半天收工。同一种活,效率差一半。差距就在模具怎么配、换得快不快。
这篇就把这套家底盘清楚。
上模认刀型和角度,下模认V口宽度
上模按刀型分直剑、88度尖刀、鹅颈、圆弧四类,九成的活够用;下模核心是V口宽度,自由折弯按板厚6到8倍选,最小折边留够V口的1.2倍。先把这四类分清,再谈品牌和热处理,顺序别反。
直剑刀是万金油,薄板压90度直角全靠它。88度尖刀是给自由折弯准备的:压下去料子要回弹2到4度,刀尖做成88度,弹回来正好90度,不锈钢回弹大些,按3到5度防。鹅颈刀脖子往里收,专门干U形、包边这种会磕到已折边的活。圆弧刀压R角、卷圆。四种刀备齐,加上少量定制,一个中型钣金车间的上模基本就闭环了。
V口的事情更死板。V口小了压力翻倍还压伤料面,V口大了工件内R变大、最小折边要求也跟着涨。折边要够V口的1.2倍,V16的槽,折边就得留20毫米往上,不然料头坐进V口里,压出来的角度忽大忽小,废品就是这么来的。
| 刀型 | 干什么活 | 一支什么价 |
|---|---|---|
| 直剑刀(90度) | 薄板直角,最通用 | 200到400元 |
| 88度尖刀 | 自由折弯补回弹,不锈钢常配 | 300到600元 |
| 鹅颈刀 | U形、包边,避让已折的边 | 400到800元 |
| 圆弧刀 | 压R角、卷圆 | 500到1000元 |
价格是我们从湖北厂家拿的档位,42CrMo调质、硬度HRC46上下,比这便宜一截的要掂量材质。段位上,100、200、300、400做主段,85、65、55、45、40做补段,随便一个整数长度都拼得出来。说实话,库房里出头最多的是200段和85段,400段一年上不了几回机。下模那头别忽略双槽模,一根模开两个V口,压完1毫米的活转个面就能压2毫米,省的是下机的来回折腾。
快换夹具到底值不值?
一天换模超过五趟就值得装。气动或液压快夹把换一趟上模从二十来分钟压到几分钟,一套几千到一万出头,比停机等换模划算太多。核心账就一条:机台停着的每一分钟都是钱。
老式螺丝压板换模,松螺丝、抬模、对位、紧固、再校一遍同轴度,十二段上模换下来要20多分钟。快夹是扳手拧半圈、脚踏一踩,单段一分钟以内。我们160吨那台,机时费按120块一小时摊,一天省出40分钟就是80块,两三个月把快夹钱赚回来。车间忙的时候,这笔账还得再翻番。
这个坑我踩过:早些年图便宜配了套杂牌快夹,夹紧力虚,压3毫米不锈钢时上模被顶得往下缩了半毫米,一整批角度全超差,两台机连夜返工。买快夹先看锁紧方式和重复定位精度,再看价。
我上个月刚在展会上试了款偏心销快夹,手上那一下的干脆劲儿比我们用了两年的气动款还利索。对了,说到换模,模具车和模位摆法也算链条里的一环,这个有专门一篇:模具换模车怎么选?快速换模SMED省下的都是纯利润,这里不重复。
一段选模口诀,从板厚倒推V口和吨位
先定V口再算吨位:碳钢薄板取8倍板厚,不锈钢和厚板收紧到6倍,最瘦不过4倍;吨位按碳钢每毫米板厚每米8吨估,算完留两成余量别使满。这两步走完,90%的选模就不抓瞎。
自由折弯和底死折弯,伺候的模具不是一个路数,先看表再背口诀。
| 自由折弯 | 底死折弯 | |
|---|---|---|
| V口 | 6到8倍板厚 | 4到6倍 |
| 吨位 | 每毫米板厚每米约8吨 | 放大3到5倍 |
| 角度 | 靠回弹,±1度上下 | 实压到位,±0.5度内 |
| 刀口损耗 | 轻 | 重,刃口崩得快 |
我的偏向很明确:常规结构件全走自由折弯,一副模通吃一串板厚;角度公差卡到±0.5度以内,或者薄铝件要死角度,才上底死,上之前先掂掂机床吨位扛不扛得住。折边特别短的活别硬压,改压平两步走,或者换窄一号的V槽。
口诀六句,写在库房白板上,新来的先背这个:
槽口八倍碳钢挑,不锈厚板六倍跑;
一毫米合八吨一米,板厚乘上去就是数;
先薄后厚先短边,长边整模短边段;
吨位留出两成力,压满额定准出事;
折边得够一点二,料头坐槽就抓瞎;
小件段模拼着用,长活整模口气足。
这套口诀不玄,就是上面那张表翻译成顺嘴的话。小周背熟之后,现在配一副2毫米Q235的活,从报V口到排段位,两分钟出答案。
那批配电柜侧板最后交得利索。我把100吨机上的段位按三种板厚提前排好、贴了标签,常换的那支88度尖刀挂在机身边上,小周伸手就摸得着。他后来跟我说,上机前先在脑袋里过一遍V口和吨位,比以前盯着一堆模发呆踏实多了。模配顺了,机子才真叫机子。
常见问题
88度和90度的上模,该备哪一种?
看工艺走哪条。自由折弯多配88度,把回弹量预留进去;底死折弯或者垫平校直用90度。我们库房两种各备一半,88度那半用得勤。
数控折弯机的模具能装到老式普通折弯机上吗?
尺寸和夹持孔位对得上就能用,很多段模本来就是通用的。老机没有快夹座,装拆还是压板那一套,换模速度上不去,模具本身不受影响。
配一套数控折弯机模具大概多少钱?
按我经手的报价:普通直剑单支200到400元,整副分段上下模配齐3000到8000元,鹅颈、圆弧这类异形刀单支贵一截,定制整长模上万。低于行情太多的,先怀疑材质和热处理。
段模段位那么多,新手怎么拼长度?
记主段加补段:400、300、200、100做主,85、65、55、45、40做补。先拼整百再补零头,拼完在换模车上排一遍再上机,比在机床上现凑快得多。