重力铸造模具怎么排气?砂型与金属型
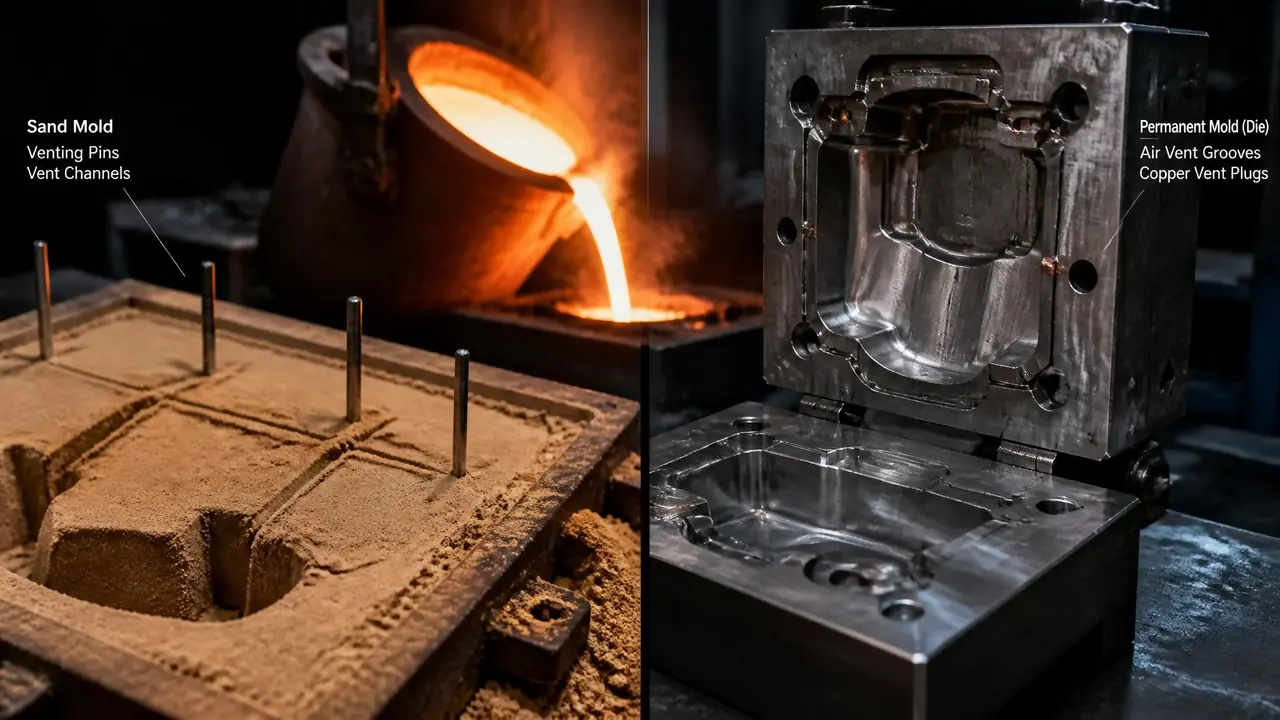
直接给结果:重力铸造模具的排气,砂型靠型砂透气性加扎气眼,金属型得靠分型面排气槽、排气塞和涂料层一起干活,槽深超过0.3毫米就飞边。拿不准时,先看铸件顶部有没有发圆发塌,那是排气不良最先露头的位置。
上周帮朋友看一套重力铸造模具,铸铝件顶面老是一圈圆角糊掉,轮廓死活不清晰。他一口咬定是浇温低了,我拿塞尺量了分型面,心里就有数了。上一次修模把面磨掉了将近0.4毫米,原来开的排气槽只剩一条浅印子,气体没地方跑,全憋在型腔最高处。
这就是很多人对排气的误会。砂型铸造和金属型铸造,排气思路完全是两条路:砂型天生会呼吸,金属型全靠人给它开窗。弄混了,轻则铸件上气孔成片,重则呛火、浇不足,一炉料直接报废。下面把两套办法分开讲。
砂型排气:透气性是本钱,气眼是保险
砂型主要靠型砂自身的透气性排气,湿型透气性控制在80到120这个区间,再在型腔最高点扎出气孔,多数情况就够用。金属液浇进去以后,型腔里的空气和砂子受热冒出的水汽,本来就能顺着砂粒之间的缝隙往外走。
所以砂型的第一件事是把砂子本身管好。紧实度不能一味求高,我们车间踩砂踩到紧实度85%以上,透气性就明显往下掉,表面看着光洁,铸件反倒容易出皮下气孔。透气性仪每个礼拜测一次,湿型砂保持80到120,干型可以放宽到150上下,这组数是我们自己试出来的,不是抄哪本手册的。
第二件事是扎气眼。老师傅用直径4到5毫米的钢钎,在型腔最高点和薄壁远端扎一排,深度扎到距型腔表面剩10毫米左右就收手,别扎穿。扎穿了金属液顺着针眼往外钻,铸件上多出一排小凸起,修起来比气孔还烦。
砂芯是另一个容易漏掉的口子。芯子被金属液整个包住,气体只能从芯头走,所以芯头要做出排气通道,芯座里对应挖出集气槽,一路接到砂型外面。我见过一套阀体模,砂芯排气没接出来,浇完开箱,铸件内腔整片蜂窝孔,一查全是砂芯里的气没跑掉。明冒口也顺手兼职排气,冒口顶上开出气孔,浇注时看着往外蹿火苗,别慌,那是气在跑。
金属型排气:排气槽、排气塞、涂料三道关
金属型不透气,排气得人为开路:分型面开0.15到0.25毫米深的排气槽,顶部装排气塞,涂层微孔兜底,缺一样都容易呛。这三道关是层层兜底的关系,不是三选一。
排气槽说白了就是分型面上铣出来的一条浅槽,开口放在型腔最高点,往外延伸10到25毫米。深度的拿捏全在0.1毫米之间:铝合金开0.15到0.25毫米,铸铁和铜合金流动性差些,可以放到0.3毫米。再深金属液就钻进去了,形成一层薄飞边,飞边一压分型面,下次合模不严,气反而更排不出去,恶性循环。开槽这活儿用精铣一刀过,跟模具加工里精加工工序是一个路数,粗糙度太高缝隙反而存不住气。模具加工从粗到精的完整工序链那篇讲得细,这里不展开。
别急,大平面光靠开槽不够,得配排气塞。常用的是带螺旋槽或直槽的铜质排气塞,M6和M8两种规格最多,塞体上的槽缝宽0.15到0.3毫米,拧在型腔顶部的厚壁处。布置密度大概一平方米的型腔面放四到六个,优先塞在金属液最后填到的死角。塞子是易损件,烧结堵了就得换,库里常备十来个不亏。
涂料是第三道兜底。喷在型腔表面的涂料层本身带微孔,能渗气,喷得太厚太致密反倒把这条路堵死。我们控制在0.1到0.2毫米,喷完拿手电斜着照一遍,发亮的厚点补喷一层薄的。做大件的厂子还有在型腔顶部装抽气管的,浇注瞬间负压一抽,呛火基本绝迹,代价是一套抽气设备钱。
两套模具摆在一起,差别一眼就能看明白。
| 对比项 | 砂型 | 金属型 |
|---|---|---|
| 排气主要途径 | 型砂孔隙天然透气 | 排气槽、排气塞、涂料微孔 |
| 日常控制手段 | 测透气性、扎气眼、通砂芯排气道 | 修槽深、通塞子、控涂层厚度 |
| 典型翻车点 | 紧实度过高、砂芯排气没接出 | 槽开太深出飞边、塞子烧结堵塞 |
| 出问题后的代价 | 报废一型砂,重新造型 | 拆模修槽,返工要两三天 |
说句偏心话:金属型难伺候得多,可它一出问题就是成批的废件,前面那点开槽装塞的功夫,怎么算都值。
铸件上怎么看出排气没做好?
皮下成片小孔、轮廓发圆发塌和呛火结疤,才是排气不良的典型长相,位置多集中在型腔最高处和金属液最后到的角落。别把所有气孔都算到排气头上。
气孔也分家。内壁发亮、孔洞圆整的,多半是金属液里溶进去的气,那是浇温和炉前除气的事,改排气槽没用。排气不良的孔是卷进去的空气,形状拉长、带氧化皮,贴着型腔表面分布,开箱看位置就能对上模具的最高点。我以前把顶部塌角当成缩松追了一个礼拜,炉前化验单出来含氢量正常,回头量分型面才发现槽被磨没了,白烧了好几炉。
轮廓不清和冷隔也归它管。气体占着型腔,金属液过不去,薄的地方就缺肉,边缘圆乎乎的。看到这种,先查排气,再动浇温和浇速,顺序别反了。
一套重力铸造模具从设计到稳定出件,排气只是其中一环,但它排在所有问题的最前面——模温高低都能调,气堵死了什么工艺参数都救不回来。整套模具从头到尾要过多少道关,模具制造的十二道工序那篇写得全,感兴趣可以顺着看。
回到开头朋友那套模具。重新铣了0.2毫米深的排气槽,顶部补装两个排气塞,第二炉浇出来,轮廓一圈清清楚楚。他后来跟我讲,早知道先查排气,能省下一千多块的化验费。你手里要是也有轮廓发圆、气孔成片的铸件,别急着调炉子,先拿塞尺量量分型面那条缝,几秒钟的事。
常见问题
排气槽第一次试模开多深合适?
先浅后深。我习惯第一次开0.1毫米,试浇看轮廓,还发圆就一次加0.05毫米,加到清晰为止。上来就开到0.3毫米,飞边一出返工更麻烦。
排气塞堵死了还能救吗?
看堵的程度。涂料结壳的,烧到四五百度把壳子烧掉,再用压缩空气从背面反吹。金属钻进去烧结的救不回来,直接换新,一个塞子几十块钱,别在旧塞子上耗时间。
金属型能不能学砂型扎气眼?
不能直接扎,钢模扎穿了漏液。想要类似的集中排气口,就在型腔顶部镶一块多孔陶瓷,或者钻个盲孔装小号排气塞,效果跟气眼差不多。
冒口跟排气是什么关系?
明冒口兼职排气道,浇注时它先出气后补缩,所以冒口顶上别封死,留个出气孔。暗冒口没这个功能,型腔顶部的排气槽该开还得开。