针筒模具的洁净?医用注塑的无尘账
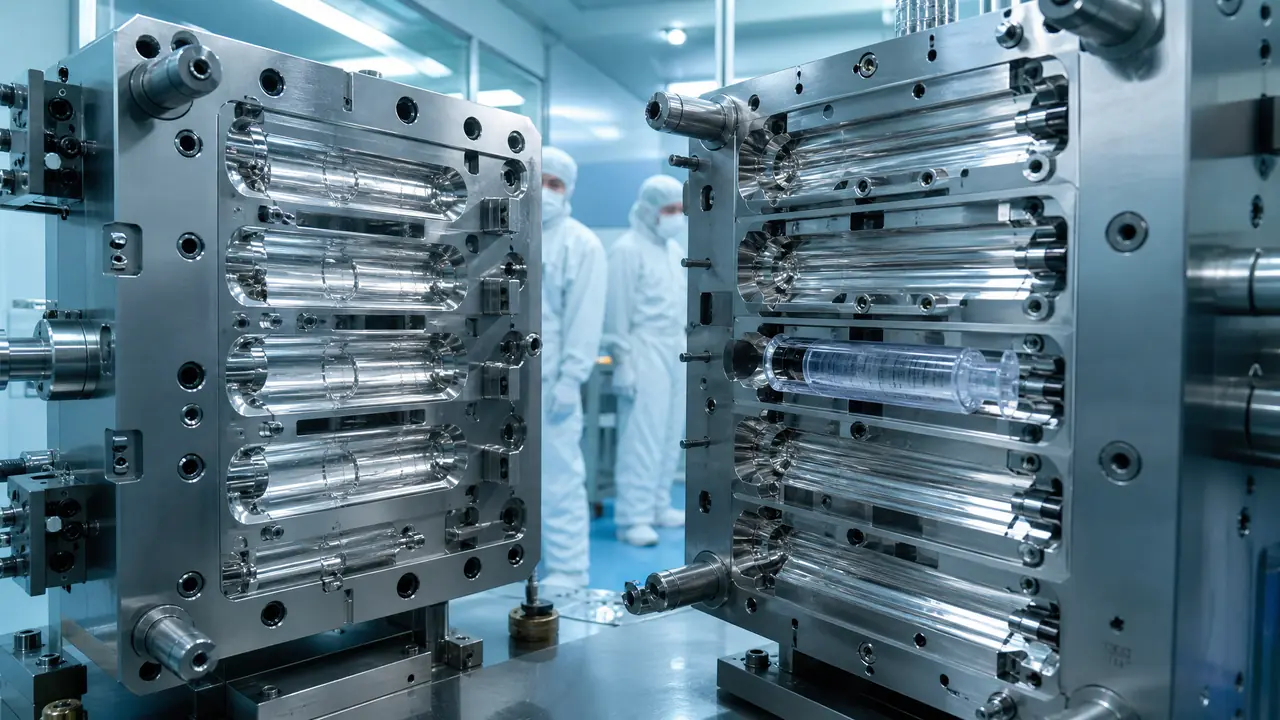
直接给结果:针筒模具的洁净一半靠选材,一半靠管理。S136这类不锈镜面钢加A1级抛光是行业底线,万级无尘车间加全套台账才算把账算全。下单之前,先核钢料质保书和抛光等级,再谈价格。
前阵子陪朋友去看一套针筒模具,四十八腔,两家报价差了将近一倍。便宜那家用P20钢,贵那家S136加全型腔镜面。厂老板问我差在哪,我说差的不是钢价,是后面整条无尘线的账。针筒这种产品,内壁直接碰药液,一个锈点就是一批报废。
这话不是我吓人。一次性注射器属于无菌器械,客户验厂不看你车间地面多亮,先翻模具台账:用什么钢、硬度多少、抛到几级、上一回保养是什么时候。模具这一关过不了,后面注塑再干净都白搭。
针筒模具为什么对钢料和抛光格外挑
医用针筒模具普遍选S136或2083这类不锈镜面钢,硬度做到HRC48以上,型腔抛到A1级,图的是不生锈、不藏微粒、脱模不拉伤。普通P20遇到潮气和氯离子会起锈,锈点蹭到针筒内壁,就是肉眼看不见的污染物。
我头一回碰医用模交过学费。早年在中山做日用品模,P20用到发亮也没人管。后来转做针筒,第一套模沿用了老思路,试完模停在库房两周,再开机型腔上浮了一层锈点,百洁布擦都擦不净,最后整套型芯重新上机磨过再抛,前后搭进去十来天。从那以后车间定了规矩:凡针筒类,钢料只认S136、2083这几个牌号,质保书随模交付,少一页不接。
| 对比项 | 普通塑胶模(P20/718H) | 医用针筒模(S136/2083) |
|---|---|---|
| 防锈表现 | 不防锈,停机得刷防锈油 | 不锈系,钝化后耐氯耐潮 |
| 抛光上限 | 常规到A3,硬抛易出料纹 | 稳定抛到A1,Ra 0.02微米量级 |
| 热处理硬度 | 预硬30HRC左右,不再淬火 | 淬火到HRC48-52 |
| 价格感受 | 四十八腔大概30万上下 | 同样腔数60万起步 |
抛光这关更省不得。针筒内壁常规要求Ra 0.02微米这个量级,对应A1级镜面,抛到这个程度,脱模顺、挂料少、清洗也快。等级怎么分、油石到钻石膏的顺序怎么走,这篇模具镜面抛光从油石到钻石膏的全流程里讲得比我细,不重复了。
模具进了无尘车间,管的是什么
模具进洁净区不是抬进去就完事:整机要拆洗烘干,防锈剂换成医用级,上线后停机超过八小时,再开机得重做首件确认。很多厂设备是万级的,败就败在这些细则没人盯。
顺带把车间级别说清:注塑成型区行业普遍按万级做背景,对应ISO 7,验收时尘埃粒子按点位抽测;十万级多做外包装。别信销售把十万级说成医用级,合同里要写死级别和抽检点位数。
我们车间的做法是模具进出登记,进和出各擦一次型腔,酒精加无尘布,一套四十八腔擦下来两个人的活,得四十分钟。嫌麻烦的厂子用压缩空气吹一下了事,可空压机里的油水混着吹进型腔,比不吹还脏。所以压缩空气也得接过过滤装置,这一条验收时是要查的。
防锈剂是重灾区。普通防锈油挥发出来的东西会挂在针筒内壁,注出来就是油斑。我们吃过一回闷亏:有次用了仓库里随手拿的普通防锈油,开机前两百支全部带油晕,整批报废,还给客户补了一份纠正预防措施。打那以后洁净区只放食品级防锈剂,桶上没标用途的一律不许进门。
脱模剂同理,能不用就不用。针筒这种内壁光洁的产品,模温打得稳,靠顶针斜顶配合就能出。真要用,只许无硅的,用量记在台账上,客户来了翻得着。
试模到量产,洁净账最容易翻的三处
针筒模试模八成的毛病出在飞边、排气和流道:飞边要压到手指摸不出的级别,排气槽开0.01到0.015毫米,热流道接口一遍不漏才算过关。这三处脏了漏了,产品直接判废。
PP料,模温打到40℃上下,四十八腔的针筒模周期大概13秒,一分钟两百支出头。听着快,其实公差卡得死:针筒锥头要跟针座过盈配合,内径公差一般做到正负0.02毫米,飞边但凡厚一丝,装配线上就卡壳。
排气我最在意。开大了飞边,开小了烧焦,针筒头部经常一圈焦痕,客户管那叫黑点。我们后来统一改成0.012毫米深、宽度压到8毫米,再配合锁模力均压,烧焦就没再出现过。这些数字是各家在自己机上试出来的,抄之前先验证,别直接搬。
周期账也得心里有数。一套针筒模从钢板到试模,车铣磨、淬火、电火花、抛光一道道走下来,快则四十天,试模到交模大概还要十五天。急单压工期,压掉的往往就是抛光和装配调试,交出去的是隐患。整条工序怎么排,可以看这篇从钢板到成品模具的十二道工序,对着核自己的排期。
回到开头那套差价一倍的模具。朋友最后选了贵的,交模时多花了小十万,首批十万支合格率稳在99.9%以上,两年没出过批量退货。他后来说,差价早从报废率里赚回来了。针筒模具的洁净账,从来不在报价单那一行数字里,在你往后每一批产品的良率里。
常见问题
针筒模具一定要用S136吗,718H行不行?
不是绝对。走低端出口件的厂子也有用718H加镀硬铬的,镀铬层能挡一阵,磨损露底就麻烦了。走正规医用渠道,客户基本直接写S136或同级不锈钢,这一条没得商量。
万级和十万级车间做针筒差在哪?
注塑区行业普遍按万级做背景,关键工位再上局部百级;十万级多做外包装。你接的订单写哪个级别,车间就得按哪个建,验厂时尘埃粒子是照这个数抽的,临时改不了。
一套针筒模具正常寿命多少模次?
S136硬模保养到位,做到一百万模次以上不稀奇。中小厂实际打到五六十万模次就该安排大保养,重点查型腔拉伤和热流道密封圈。别等打不出光洁面再动,那时抛光量要翻倍。
四十八腔的针筒模具大概什么价位?
行情听下来,S136加热流道的四十八腔,六七十万到一百二十万都算正常,看流道品牌和抛光等级。低于五十万的报价,先要钢料质保书,再问镜面是谁抛的。这只是我接触到的范围,地区差异不小。
延伸阅读
车铣磨放电钱线割五大工艺对比:定加工方式之前看一眼,能省不少来回沟通的成本。
深圳塑胶模具加工怎么找厂家:讲验厂和比价的路数,医用件找供应商同样用得上。