整形模具是什么?校正精整工序的作用
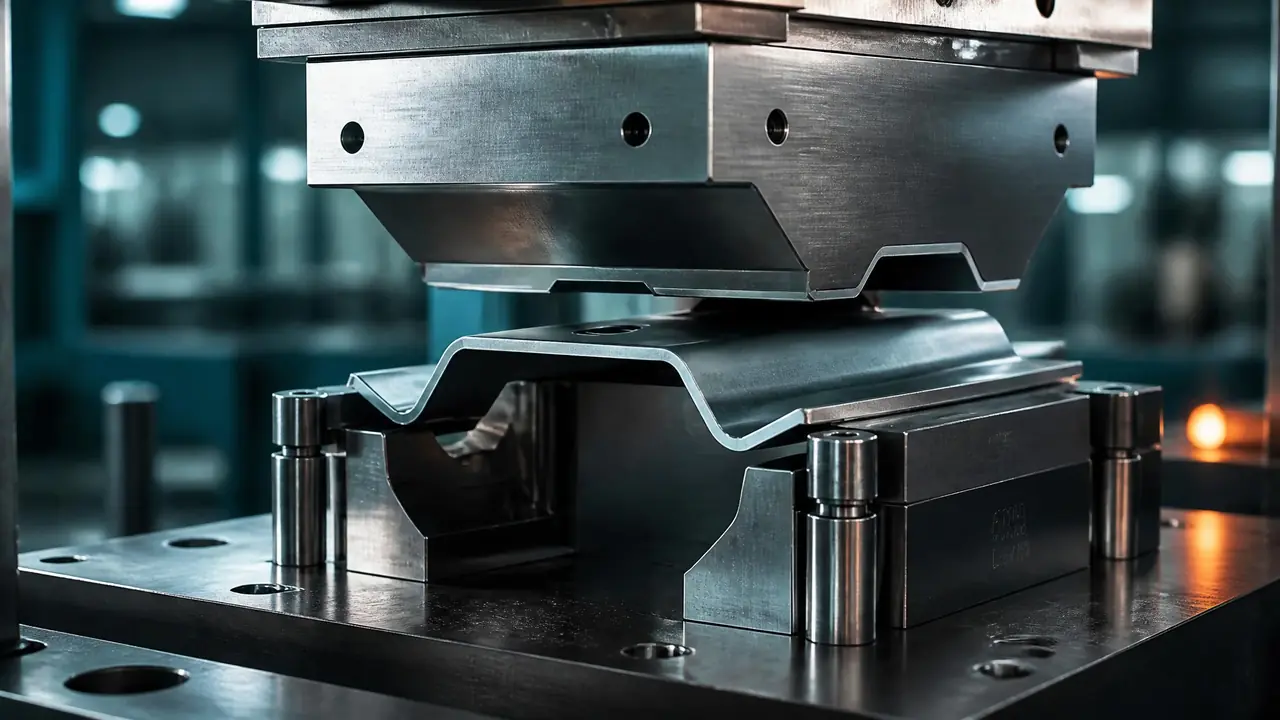
先说结论:整形模具是冲压线上的收尾一压,专治回弹和尺寸漂移,公差紧的件没有它根本交不出去。它靠极小的强制变形把角度、平面度和棱线压回图纸,而不是靠加大行程硬砸,材料越硬整形量给得越小。正在排冲压工艺的,先扫一遍图纸上的装配面和公差带,紧的地方就给这道工序留位置。
车间里最气人的一幕:拉延件下模量尺寸,处处合格,装到总成上就是卡不进去。差多少?也就零点一毫米。别急着重算工艺,先看看工序链里有没有整形这一步——很多件的尺寸病根不在拉延,而在于没人给它压最后一脚。我的判断是:只要零件上有一条要保证的棱线或一组装配定位面,就值得单独安排一道整形。
整形模具干的就是这个活。它排在拉延、修边、冲孔后面,位置不上不下,却常决定这副模交付时是扯皮还是痛快签收。一副模从钢板到出成品要过十几道工序,整形属于最后一道矫形关,道理跟模具制造全流程里的精整环节一样——前面都对了,最后一步糊弄,前面白干。想系统看工序排布的,可以翻翻这篇冲压加工从粗到精的工序链拆解:模具加工工艺有哪些?从粗加工到精加工的完整工序链。
整形模具到底在压什么
整形模具是冲压件成形后做校正精整的收尾模具,用极小的强制变形把回弹压回去,让棱线、平面和孔位落进图纸公差。
拆开讲,它压的是四样东西。一是角度,弯曲件卸载后都会张一点口;二是法兰边的平面度,料流不均的边会翘;三是棱线和R角,拉延出来的棱经常发虚,客户验收对外观棱的清晰度卡得死;四是局部尺寸,比如卡口宽度、定位筋高度这类差丝米就不行的位置。
它跟校平模不是一回事。校平针对的是整块板的平直,来料弯了给辊平就行;整形针对的是具体形状,型面完全跟着零件走,压的是局部。说实话,很多人把两者混着叫,报价的时候就容易出问题——按校平报的价格做整形的活,模具厂肯定亏,亏了就会在材料上找补,最后坑的是件。
整形面在模具上通常是镶件结构,因为就那么几块地方需要死压,整个下模做成整体既费钱又难修。镶件材料多用硬料,热处理硬度上去之后型面还得钳工研修,这几块镶件的加工精度直接决定整形效果。
为什么冲压件总是差那零点几毫米?
八成是回弹干的:板料卸载后内应力重新分布,角度张开、弧面变直,公差紧的件不靠整形模强制压回,尺寸就是收不住。
回弹这事讲起来简单,板料弯的时候外层受拉内层受压,撤掉外力两边都要弹回去,弹的量跟材料屈服强度成正比,跟料厚成反比。普通冷轧板弯九十度,实测回弹大概两到三度;SUS301这类半硬不锈钢,五度起步;高强钢板更狠,见过回弹七八度还带扭曲的。
去年我们接过一批支架,SUS301半硬料,折弯后实测91.8度,图纸要求90度正负30分。工艺员一开始想靠修弯模的回弹补偿硬凑,改了两回,角度是压回来了,法兰边平面度又超了,按下葫芦浮起瓢。最后老老实实加了一套整形模,整形量每边留0.05毫米,一次压到位,九十度上下二十分以内,平面度也顺了。这批活前后折腾半个月,学费算是交明白了。
所以别跟回弹赌运气。料越硬、件越薄越复杂、公差带越窄,回弹越不是修模能修利索的,整形工步早晚会排上。
整形量怎么给,现场有哪些坑
整形量一般每边留0.05到0.2毫米,材料越硬给得越小,靠镦死材料来校形,不是靠加大行程硬砸。
数值上有个粗略的规律:SPCC这类软料每边0.1毫米上下,不锈钢和半硬料压到0.05毫米就够,高强钢甚至敢给0.03毫米。给少了压不死,回弹残留;给多了材料变薄发亮,严重了直接裂。我见过最冤的一次是整形量给了0.4毫米,试模时棱线处全压出亮痕,整套镶件返修重焊,白搭一个多星期。
第一个坑在型面光度。整形面光度不够,压软料容易粘料,压出来一面麻点。所以整形镶件的型面在精铣之后必须抛到镜面级,这道工序省不得,具体标准可以看这篇镜面抛光等级的拆解:模具镜面抛光怎么做?从A1到A3级的SPI工艺标准详解。
第二个坑是整形棱没对齐。整形镶件的棱线要跟拉延棱严丝合缝,错开半毫米就会压出双棱,外观件直接判死。装配的时候靠配研修调,钳工的手艺在这一步值钱。
第三个坑是整形力估错。粗算办法是整形投影面积乘三到五倍的材料屈服强度,再留两成余量选床子。有个数可以参考:0.8毫米SPCC的托架,整形面巴掌大,实测吨表显示吨位在40吨左右打转,跟公式对得上。
什么样的件值得单独上一套整形模
公差紧、有装配定位面或外观棱线的件才值得加整形工步,公差松的件硬加一道,只是白花模具钱和工时。
判断标准就一条:这道工序省下的钱,够不够抵它自己的成本。一套中板尺寸的整形模,行业普遍报价三到六万,看型面复杂度和料厚,试模到交付顺利的话半个月上下。要是零件公差带正负半毫米开外,折个弯回弹两度根本没人管,那这钱纯属白扔。
反过来说,我倾向在该上的件上别抠。做过一组对比,同一批托架,不带整形工步的尺寸一次合格率大概七成,带上整形之后稳定在九成半往上, scrap省下来的钱一年就把模具费挣回来了。这张表是两种方案摆在一起的样子:
| 对比项 | 不带整形工步 | 带整形工步 |
|---|---|---|
| 模具投入 | 低,少一套模 | 高约三到六万 |
| 试模周期 | 短,但返修修模频繁 | 多一周左右,一次到位 |
| 尺寸合格率 | 七成上下,看料运 | 九成半以上,稳 |
| 外观棱线 | 发虚,全靠拉延硬憋 | 清晰挺括 |
从这张表看,答案其实不难得。稳定压倒一切,量产件尤其如此。
回到开头那个卡不进总成的零件。它的病根不在拉延差多少,而在于工序链尾部少了那一只「手」。下次排冲压工艺,先把图纸上的公差带扫一遍,凡是正负0.2毫米以内的装配面和外观棱,直接在工序卡上给整形留一行,再按材料软硬把整形量提前跟模具厂对齐。这一步做在前面,试模时能少吵好几轮。
常见问题
整形模和校平模是一回事吗?
不是。校平模治的是整块板料的平直,型面平的,来料翘了给辊回去;整形模具型面跟着零件形状走,压的是局部角度、棱线和定位尺寸。报价前务必分清,混着叫容易出扯皮合同。
图纸上没标整形量,试模时怎么定?
先按材料硬度给个保守起点,软料0.1毫米、硬料0.05毫米,然后试压实测回弹再微调。别指望一次到位,留两次试模的余量是正常节奏。
整形会不会压伤工件表面?
处理好了不会。关键是三点:整形型面抛到镜面级、压边和棱口倒圆顺、压前把料面擦干净。压出亮痕通常说明整形量给大了或者型面有毛刺,不是整形本身的毛病。
整形模具用什么钢材合适?
镶件常用Cr12MoV或SKD11,热处理硬度HRC58到62;批量大的上粉末高速钢更耐磨。模座部分普通P20就够,钱要花在刀刃上。