电线模具是什么?线缆挤出的模芯模套
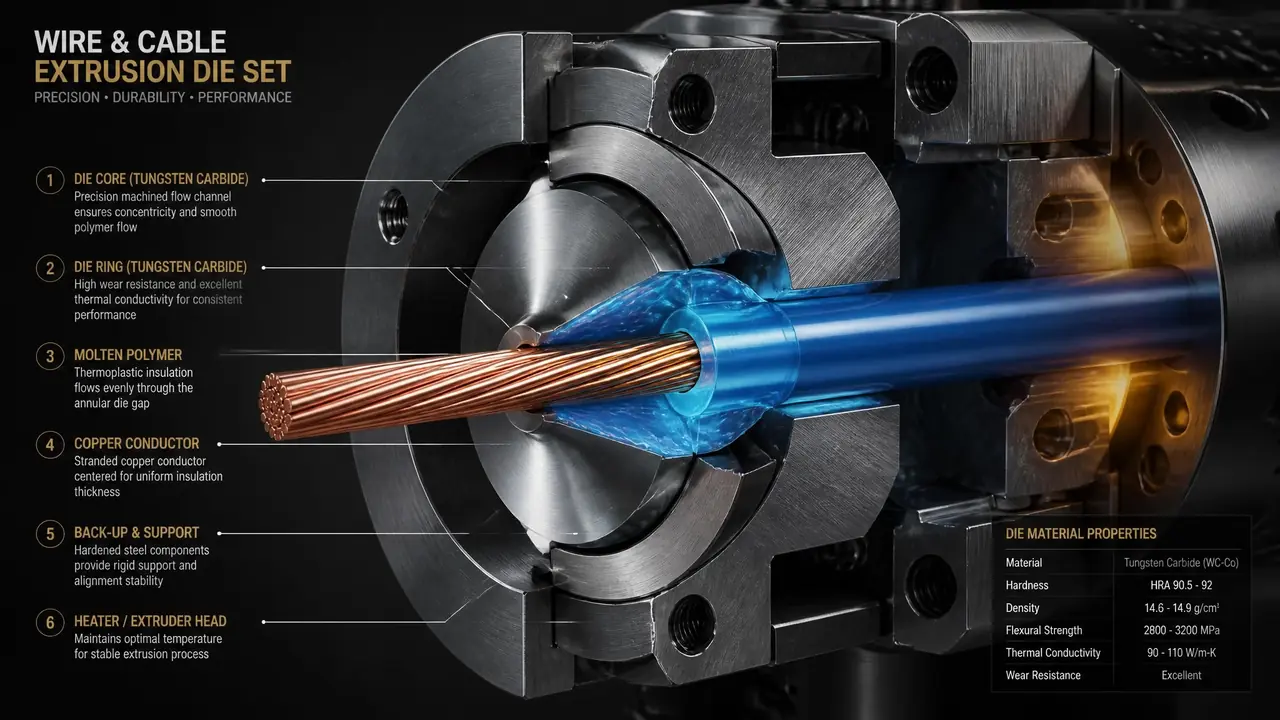
先说结论:电线模具就是线缆挤出机机头里模芯加模套的组合,模芯定内径走线芯,模套定外径出成品,两者配模差零点几毫米,整盘线的绝缘厚度就不合格。先吃透自家线材规格,按经验公式算配模,别一上来就买最贵的。
第一次听到电线模具这个词,十个人里八个会以为是给金属线开槽的拉丝模或者冲模。不是。它说的是线缆挤出机机头里那对模芯和模套——绝缘层和护套是塑料挤出来包上去的,成不成型、包得匀不匀,全看这对小零件。我头一回进挤出车间,看老师傅把一枚亮闪闪的小零件举到灯下转着看内孔,还以为他在挑轴承。
后来才明白那个动作就是验收模具的起手式。一副配歪了的模,轻则壁厚超差整盘线报废,重则偏芯击穿,成品电缆直接过不了检验。这行当里模具钱是小头,调模的手艺和判断才是大头。
电线模具指的是什么?模芯模套各管哪一摊
电线模具是线缆挤出生产线机头里模芯与模套的总称:模芯管住线芯并引导胶料,模套决定成品外径,两者之间的配合间隙决定绝缘层厚度。位置别记反——模芯在里,模套在外。模芯是一根带喇叭口的小管,线芯从中间穿过去,胶料在模芯前端汇进来包住线;模套卡在机头最外口,内孔尺寸直接决定成品线的外径。两个件之间那段空隙,就是胶料被压缩、贴紧、定型的全部空间。
按走胶方式分,模芯常见两种结构。挤压式的胶是满腔压出来的,包得紧、绝缘致密,高压线缆基本都用它,代价是对中极其挑剔,偏一点壁厚就不均。管式的胶先成管再拉伸包线,速度快、好调,常规绝缘和护套用得多,但界面贴合度确实比挤压式差一截,这是我两种都跑过之后的感受。
| 对比项 | 挤压式模芯 | 管式(半挤)模芯 |
|---|---|---|
| 绝缘密实度 | 高,胶与线芯贴合紧 | 一般,靠拉伸比压实 |
| 偏芯风险 | 高,对中要求苛刻 | 低,容差大 |
| 出线速度 | 偏慢 | 快 |
| 适用场景 | 耐压等级高的绝缘 | 常规绝缘、护套 |
我的倾向很明确:做常规建筑布线,管式省心;一旦碰到耐压要求,再嫌麻烦也得换挤压式,省下来的那点调试时间不值得赌。
配模尺寸怎么定:老手的算法没那么玄
配模的经验算法大致是:模芯内径约等于线芯外径加0.1到0.3毫米,模套内径约为成品外径的1.05倍,上线后按出胶压力和拉伸比再微调。拉伸比是核心参数,行业普遍的做法是常规PVC绝缘取2到3,交联料取2.5到4。拉伸比太小,出线发泡、界面结合差;太大又把胶拉伤,表面发乌。定径带(也叫平直区)别贪长,太长阻力大、易积料,主流做法是按成品外径的十分之一上下取。
前阵子在90挤出机上试过一回:同一副模套,定径带从3毫米磨到1.5毫米,竹节纹出现的间隔从半米一次变成基本看不见,出胶量却跟着涨了,螺杆转速往下调了10转左右才重新稳住。这种事不试不知道,参数表上不会写。
调偏芯别上来就大动。模头那圈调整螺栓,每次拧四分之一圈,等两三分钟热平衡回来再测壁厚,八个等分点全量一遍。急性子一把拧半圈,大概率调过头,来回震荡半小时。夏天车间温度高,机头热平衡会比冬天慢一两分钟,别按老节奏掐表。还有个容易忽略的件——定径套。出了模套线还没定型,进水槽之前全靠它撑住外径,内壁磨花了,线径波动先从它开始,不少人调半天模,不知道是它老了。
材料与加工:好模芯是磨和抛出来的
模芯模套主流材料是硬质合金和Cr12MoV、H13一类模具钢:钨钢耐磨寿命长,适合大批量跑同一规格;模具钢好加工好改,小批量换规格频繁的厂用钢模更划算。我们车间钢模用得更多,一年下来算总账反而省。材料的差别还不是全部,真正的分水岭在加工。
内孔加工绕不开慢走丝线切割,切完再研磨、抛光,车铣磨线割这套活儿在挤出模上一样不缺,具体可以看这篇车铣磨线割五大工艺对比。内孔粗糙度要做Ra 0.2上下,方向必须顺着胶流。横向划痕肉眼凑近都看不清,上线就挂料,出线表面拉出一道道细槽。
抛光这步讲究慢工,跟镜面抛光一个路数,等级怎么分、缺陷怎么避,这篇模具镜面抛光全流程里写得更细。验收的时候拿手指伸不进的小规格模芯,就用牙签缠脱脂棉蘸煤油捅一遍内孔,拉出来棉絮起毛起丝的,说明孔里还有毛刺,直接退。
买模的时候多问一句定径带是手工研的还是机磨的。手工研的贵些,但顺纹度好,跑护套料不容易挂;机磨的便宜,跑量大、规格固定的产线用足够。别听销售吹材质,材质再好,内孔处理不到位照样出废线。
回到开头那个画面。老师傅把模芯举到灯下转着看,看的不是玄学,是内孔有没有横向痕、喇叭口过渡圆不圆滑。你下次验收模具也可以先做这一步:对光转一圈,再看定径带是不是顺纹,几十秒,能筛掉大半低质货。
常见问题
电线模具和注塑模具有什么区别?
结构逻辑完全不同。注塑模具是闭合的型腔,塑料在腔里成型定型;挤出模具是开口的,塑料被连续推出形状,离开模口还要靠定径和冷却继续定型。所以挤出模没有顶针、水路那一套,体积小得多,但配模和控温的功夫一点不比注塑浅。
出线表面有疙瘩,先查模具还是先查温度?
多数时候先查温度和过滤网。料温低了塑化不全,网破了杂质穿过去,都会顶出疙瘩料,这两样排查不花钱。模具磨损出的疤一般是规律性的、位置固定,把两类分开看,就不至于冤枉一副好模。
模芯内孔能用砂纸顺手抛一下吗?
应急可以,别当常规手段。目数从600往上走,蘸油顺一个方向拖,绝对不能打横。手劲一重孔径就超差,配模全乱,越抛越配不上。正式返修还是交给有内圆磨的厂家。
管式模芯做护套,界面不牢怎么办?
先加大拉伸比,把管状胶拉薄压实;再看模芯前嘴到模套口的距离,行话叫嘴距,收近一点贴合度马上变。还不行就退回挤压式,护套比绝缘厚,慢是慢点,保险。