模具镜面抛光加工全流程:油石到钻石膏的等级、缺陷与价格行情
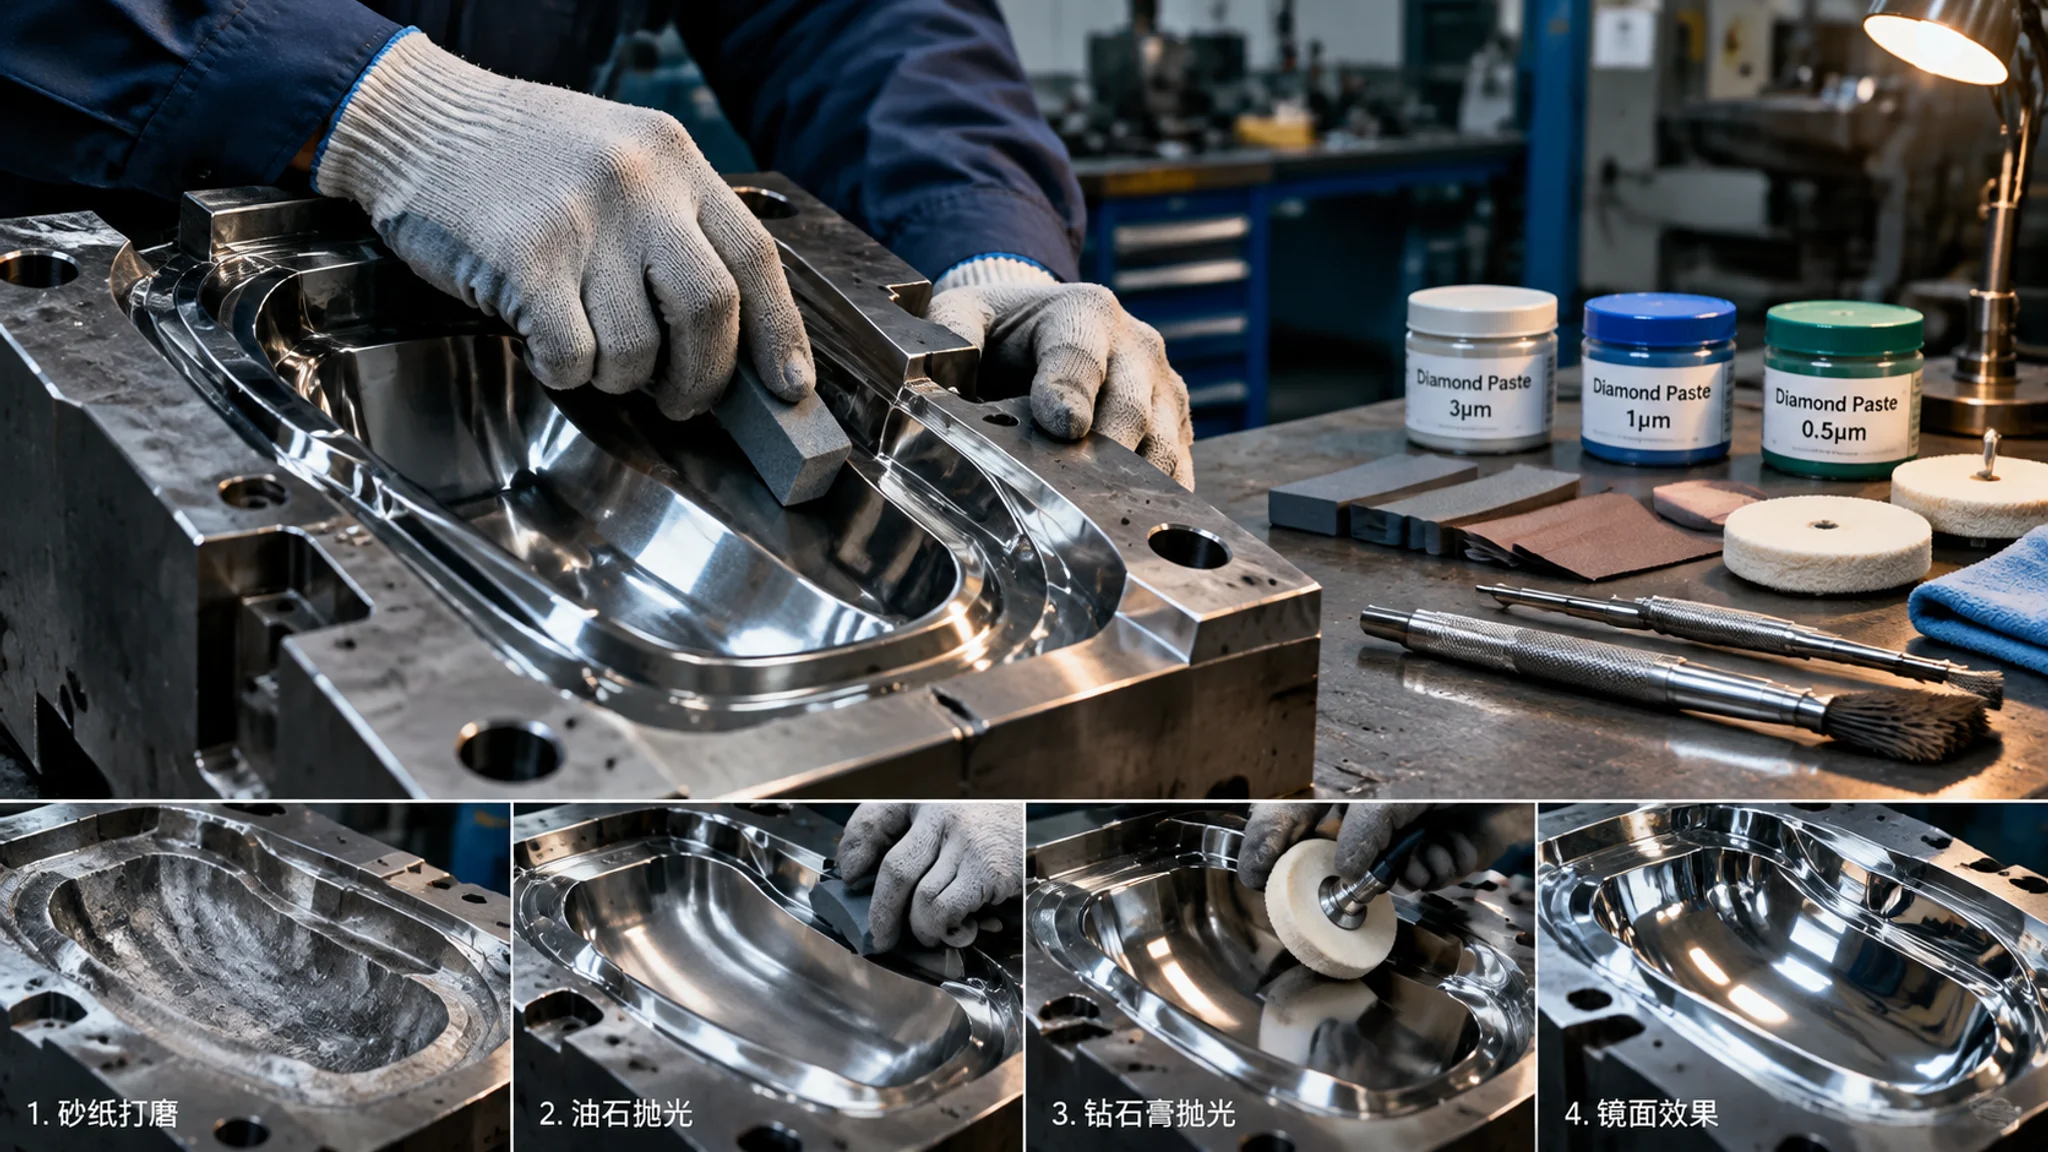
简单说:模具镜面抛光加工就是把型腔从刀纹面一步步磨到Ra0.025微米以内的过程——先油石去刀纹、再砂纸递进、最后钻石膏上亮,等级对应SPI的A1到A4。橘皮多半是钢料组织不均或压力过大,针孔九成来自钢材夹杂物和抛光过热。外发行情按面积和等级计价,A3级每平方厘米大约八毛到一块五,A1级翻两三倍,深腔窄筋加价三成起。
做模具的人迟早会接到一张图纸,技术要求栏里就四个字:镜面抛光。然后呢?然后就是车间里最贵的工时开跑了。模具镜面抛光加工这一步,材料、机器、电火花全都省不了的钱,最后都要在这里加倍吐出来——我见过一套化妆品盖模具,加工费十一万,光抛光就占了三万八,老师傅一个人磨了整整九天。
这活贵,是因为它几乎没法自动化。CNC能铣、慢走丝能割、电火花能放,镜面那一下到现在还是人手拿着油石、砂纸、羊毛轮一点点推出来的。设备的角色是辅助,真正决定成败的是钢料底子、工序递进和师傅手感。这篇我把等级标准、完整流程、缺陷成因和外发行情一次讲透,都是这几年在车间和外协之间来回跑攒下的东西。
镜面抛光等级和Ra值:先看懂图纸在要求什么
模具行业说"镜面",默认指SPI标准的A类表面,用Ra值(轮廓算术平均粗糙度)划档:A1对应Ra0.012到0.025微米,A2是Ra0.025到0.05,A3是Ra0.05到0.1,A4是Ra0.1到0.2。客户图纸写"A2镜面",意思就是钻石膏抛到Ra0.05以内,不是"看着挺亮"那种口头标准。
对这几个数没概念的话,拿头发丝比一下:人发直径大概70微米,A2镜面的起伏不到头发丝的千分之一。实际生产里,A3是绝大多数高光外观件的终点——手机壳、家电面板、化妆品瓶,做到A3客户基本满意;A2开始用于光学件和高端化妆品模;A1那0.012微米的水平,基本是镜头模组和展示样品的级别,抛一片巴掌大的面要一天以上,工时费按小时另算。
这里插一句实话:很多老板报价时把"镜面"当成一个价,这是外发被坑的头号原因。A3和A1的工时差四到八倍,合同里不写清等级和Ra值,交货时就是扯皮现场。等级定义的原始出处可以查SPI(现PLASTICS协会)的模具表面_finish规范,A/B/C/D四大类、每类四档,白纸黑字。B类是砂纸finish,C类是油石finish,D类是喷砂——只有A类配叫镜面。
还有个隐性成本很少有人提前算:等级每往上一档,对钢材的要求跟着跳。P20这类预硬钢抛到A3就到头了,再往上必然出针孔和橘皮;要A2以上,S136、2316这类 corrosion-resistant钢是基本门槛。这个坑后面细说。
油石、砂纸、钻石膏:三级流程怎么一步步走
完整流程是三段递进:油石阶段去掉刀纹和火花纹(从#400到#1200,工时占一半),砂纸阶段把油石纹换成方向一致的细纹(#400到#2000),钻石膏阶段上亮出镜面(#1200W到#14000W按等级收尾)。每一步都必须把上一步的纹路彻底清干净,跳号就是返工的开始。
油石这一段最枯燥也最要命。刚下CNC或电火花的型腔,表面是刀纹或者火花纹,硬度还不均匀——电火花后的再铸层(火花白层)又硬又脆,必须先用油石啃掉。我的习惯是从#400油石起步,走"井字形"交叉推,推到看不出原纹路,再换#600、#800、#1200。一块巴掌大的P20型腔,油石干到能进砂纸,熟练师傅也要三四个钟头。深腔和窄筋手工伸不进去,得上超声波抛光机带油石条去震,那是另一套手法。
砂纸阶段是"换纹"。油石留下的轨道纹要统一换成砂纸纹,号数从#400起,每跳一级把上一级的纹磨到正对光都看不见再换。这里最容易犯的错是跳号——从#800直接跳#1500,省下二十分钟,后面钻石膏阶段纹路全浮出来,返工半天。我带学徒就盯一条:换砂纸前用酒精把面擦干净,斜对着日光灯看,看不清纹再换,别凭手感。
钻石膏是最后一段,也是"上亮"那段。把钻石膏(行业内叫研磨膏,W后面跟粒度号)挤在羊毛轮或者毛毡上,机动或者手动在表面做8字轨迹研磨。A3大概到W2.5就收;要A2得推到W1甚至W0.5;A1得再往上,而且中途要用清洗剂彻底清洁——一粒上道工序残留的粗砂,就够在你快成的镜面上划一条从头到尾的亮痕。别问我怎么知道的,问就是重抛过一整块前模。
关于油石怎么挑、每级工序对应什么标准,之前在模具抛光六级工艺标准里有更细的拆解;A1到A3等级和钻石膏号数的对应关系,可以看SPI镜面抛光A1到A3级工艺详解。抛光之前型腔怎么加工到位,参考从粗加工到精加工的完整工序链——刀纹差两级,抛光就多干一天,这是铁律。
橘皮和针孔:镜面两大缺陷到底是哪出了问题
橘皮是表面呈波浪状橘纹、越抛越明显的缺陷,主因是钢料组织不均匀(偏析、软化区)加上局部压力过大温度过高;针孔是镜面上出现的小凹坑,九成来自钢材本身的夹杂物(非金属杂质)和疏松,属于炼钢问题,抛光只是把它暴露出来。两者都怪不到师傅手感头上。
先说橘皮。我处理过最典型的一次:一块NAK80前模,客户催得急,气动工具压力大、转速高、长时间停在同一个区域,结果A2快收的时候表面起橘皮,越用细钻石膏推纹越重。后来复盘,一是压力过大让表层金属微观流动变形,二是那块料中心疏松偏析,热处理又没做均匀。补救办法其实简单:退回去用#1200砂纸重新走一遍,换毛毡轮、压力放到原来的三分之一,慢慢推回来。预防办法更简单——机动抛光压力宁轻勿重,同一区域停留别超过几秒,工具转速中低速档走。
针孔更让人泄气,因为它多半无解。抛到A2往上看,钢料里的非金属夹杂物一颗颗露出来,就是满天的针孔。这时候师傅手艺再好也没用,料不行。这也是为什么做高镜面模具,料要选电渣重熔(ESR)冶炼的S136、2316ESR这类纯净度高的钢——夹杂物少一个数量级,镜面才有基础。国产料这两年进步明显,但A1这个级别,老实讲我还是只信进口ESR料。选材的门道可以翻翻S136模具钢镜面抛光和耐腐蚀性能解析,镜面钢的纯净度直接决定你的镜面上限。
这里有个成本账要算清:S136比P20贵一倍多,但遇到针孔返工重抛,一套模具损失的人工三天起步。客户要A2以上,就别在料上抠,这是我的态度。顺便说一句,针孔和橘皮是两种完全不同的病——针孔是坑、橘皮是波浪,交涉责任时先分清楚:针孔找钢厂,橘皮先查自己的抛光参数再查料。
外发加工价格行情:钱都花在哪了
外发镜面抛光的行情是"面积乘等级系数":A3级普通型腔大概每平方厘米八毛到一块五,A2级一块五到三块,A1级三块到八块,深腔窄筋、筋位根部这些下不去手的地方加价三成到一倍。按天算的话,老师傅带机动工具外出价一天一千二到两千,珠三角和长三角基本一个水平。
注意那个"每平方厘米"的单位——对,这个行业报价就是这么细碎。一个30乘40厘米的型腔面,1200平方厘米,A3等级抛下来大约一千到一千八。听着不贵?那是平面件。真实世界的模具哪有那么多平面:化妆品瓶的模芯是深腔长筋,手机壳模具窄槽0.4毫米宽,这些地方机器进不去、只能靠手工和超声波一点点磨,报价翻倍是常态。我去年外发过一套唇膏管模具,型芯又细又长,实际抛光费是面积理论价的四倍,卖家还直说没赚钱。
为什么这么贵?工时是硬成本。根据中国模具工业协会的统计口径,2024年国内模具行业营收超3400亿元,行业普遍反映注塑模制造里抛光工时占总工时的一到三成,等级要求越高占比越大,相关数据可以在中国模具工业协会官网查到。一个熟练镜面师傅的培养周期是五到八年,这行人越来越少、年轻人不愿意干,工价年年涨是趋势。模具钢选材的成本逻辑,可以对照常用模具钢牌号性能与选用指南一起看。
外发怎么避坑,我给三条实在的。第一,合同写死等级和Ra值,附SPI标准编号,验收用粗糙度仪测,别凭眼睛。第二,问清抛光前工序谁负责——油石之前的基准找正、EDM白层去除,很多纠纷出在这些"边界工序"上,默认要写进合同。第三,高等级活要求对方提供同等级样品照片或现场看活,嘴上说能做A2的,比真能做的多得多。设备端的准备可以参考我之前写的超声波、气动、磁力三种抛光机实测对比,自己厂里配齐基础设备,能外发的活和必须留的活分得清,成本才压得下来。
常见问题
镜面抛光前一定要电火花吗?
不一定,但电火花加工后抛光前必须处理白层。电火花后的再铸层硬度高、有微裂纹,直接上砂纸会崩刃磨不动,得先用油石或超声波震掉。如果型腔是CNC高速铣直接精加工出来的,刀纹规整,抛光反而省一到两道油石工序。我的经验是高速铣加好的刀具路径,抛光工时能省差不多三成,前提是铣到Ra0.8以内。
针孔还能救吗?
分情况。浅的夹杂物针孔,用细钻石膏多推几遍能淡化,但只是视觉上不明显,粗糙度仪一测就现形。深针孔没救,料的问题抛光解决不了。真要救只有两条路:一是降等级验收,跟客户谈降到A3;二是镶拼,把针孔集中的局部换成新料镶件。别相信什么"针孔填补剂",镜面上那玩意一眼假。
自己抛和外发怎么选?
看订单结构和等级。A3以下的活,厂里配一个会抛的钳工加基础设备就够,成本比外发低一半。A2往上的活,除非你有真镜面老师傅,否则外发更划算——高等级抛光返工一次的成本,够外发三套。我的建议是:平面大腔自己干,深腔高等级外发,两头都不耽误。
镜面模具怎么日常保养?
核心就一条:别让硬东西碰。注塑生产中的模垢、料屑擦伤是镜面模最大的敌人,停机超过四小时必须涂防锈油,S136这类不锈钢料还好,普通料潮湿季节一晚上就锈出印子。清洗用软棉布加专用清洗剂,方向顺着抛光纹走。还有个细节,顶针位和滑块位的油别蹭到镜面上,胶渍干在镜面上用刀刮,直接报废一个A2。
写到这我想说句偏心的话:镜面抛光这事,我越来越觉得"料对、工序对、人不急"六个字比任何诀窍都值钱。料错了神仙也抛不出A1,工序跳号必返工,赶工的时候橘皮和划伤全来找你。外发行情看起来乱,其实你把等级系数和加价项搞明白,报价单拿到手一算就知道对方是行家还是外行。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。