模具咬花怎么报价?蚀纹面积与深度
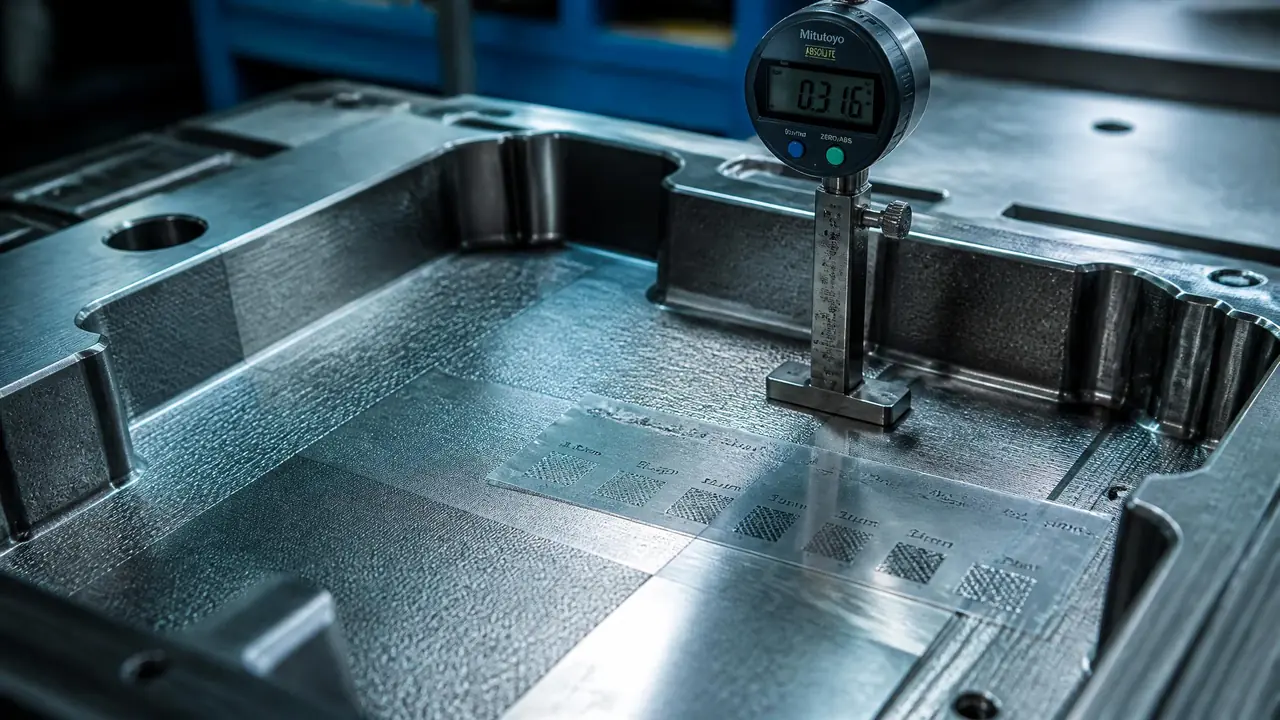
直接给结果:咬花报价就是蚀纹面积乘深度档位单价,再叠遮蔽费,细纹每平方厘米大概5-12元,深皮纹能到30元以上。深度能定浅就定浅,外观件才值得上深纹。询价前自己先量准面积、定死纹板,别等厂家来估。
上个月一个做日用品的朋友拿着咬花报价单来找我,同一个产品、同一块纹板,三家厂报出来9千、1万6、2万8,差了整整三倍。他怀疑有人乱开价,我看完只说了一句:这三家对面积和深度的理解,根本不在一个频道上。模具咬花的报价看着玄,拆开其实就三块——蚀纹面积乘深度档位单价,再加遮蔽、防护这类附加项。任何一项口径对不齐,总价就能差出去一倍。
这单后来怎么收的?厂家上门把蚀纹区域展开量了一遍,重新按中等深度档位核价,成交1万2,比最低那家贵三千,但遮蔽范围和补焊返咬条款都写进了合同。朋友说这钱花得踏实。报价这事,会看的人和不会看的人,最后掏的钱真不是一个量级。
咬花报价单的底层公式:面积、深度、附加项
咬花报价等于蚀纹面积乘深度档位单价,再叠加遮蔽费和防护费,面积按蚀纹区域展开尺寸算,深度越深单价跳得越高。把这三块拆开看,任何一张报价单都能核。
先说面积。很多工厂图省事按投影面积报,平面件这样算没毛病,差不了几个钱。但只要是带弧度的曲面,比如汽车门板、家电弧形外壳,展开面积可能是投影的1.5到2倍。我朋友那单就是典型:第一家用投影算出1200平方厘米,第三家按展开算还把非蚀纹的边缘圆角全圈进去,报到2600平方厘米。面积差一倍多,总价当然差三倍。谁对谁错?严格讲该按展开算,但把倒角、装夹边全算进蚀纹面积,就是明显灌水了。
再说深度。同一个纹板,咬到0.03毫米和咬到0.1毫米,工序量完全两码事,单价自然不同。最后是附加项:遮蔽费(把分型面、配合位这些不能咬的地方挡起来)、防锈保护、有的还要上门配合试模。有的厂把这些摊进单价里,有的单独列。口径不一样的两张报价单,直接比总数没意义,先问清楚每一项怎么算的。
深度档位与价格:一张表看懂加价逻辑
浅纹每平方厘米大概5-12元,中等纹12-20元,0.1毫米以上的深皮纹普遍要20-35元,深度每上一档,单价明显跳一截。定深度前先对表,别凭手感拍板。
| 深度档位 | 常见深度范围 | 单价行情(元/平方厘米) | 典型用途 |
|---|---|---|---|
| 浅纹(梨地、细砂) | 0.02-0.05mm | 5-12 | 产品内件、手柄防滑 |
| 中等纹 | 0.05-0.1mm | 12-20 | 普通家电外壳 |
| 深皮纹 | 0.1-0.2mm | 20-35 | 汽车内饰件 |
| 特深纹 | 0.2mm以上 | 35起,要看厂接不接 | 重载工具外壳、特殊要求 |
表里的数字是行业普遍行情,长三角和珠三角会有浮动,量大能谈到表价八折左右,打样小单反而要加价。但别只盯着单价砍,深度定高了才是真正的大头。不少产品细纹就够用,硬上深皮纹,成本直接翻倍,拖花风险还跟着涨。说实话,我见过太多外观件明明浅纹效果更好,就是被「纹深显得高级」这句话带偏的。
深皮纹为什么贵这么多?
深度每上一档,涂胶、曝光、蚀刻的遍数全要加,咬蚀时间拉长,侧蚀和脱模风险跟着涨,报价翻倍是成本实打实撑起来的。不是厂家黑,是活真难干。
一遍蚀刻大概只能咬下去0.03到0.05毫米,要做到0.15毫米的皮纹,就得来回蚀刻三四遍,每遍都要重新对位、检查均匀度。药水消耗、人工工时全在涨。除了明面上的工时,还有两个隐性成本。一是侧蚀:咬得越深,纹路侧壁被药水掏得越厉害,清淅度难保证,报废重来的概率高。二是脱模:纹深了塑件包紧力大,拔模角不够就拖花。我们车间接过的内饰件模具,设计拔模3度,咬完0.15毫米皮纹一试模就拖花,最后斜顶改到5度才顺,那次返工花的钱早超过咬花差价了。所以深度这个决定,一定要在报价阶段就定对。
还有个坑很多人想不到:咬过花的模腔,后期烧焊修补,焊缝周边的纹路基本就废了。浅纹上糊一块还能局部修,深纹上补焊几乎要整面重咬,这笔账比补焊本身贵得多。要动火修补尽量选热影响区小的焊法,之前写过模具激光焊机的实测对比,热影响区比氩焊窄一截,能多保住周边纹路。模具有咬花面的,修模方案得提前想。
询价前做对三件事,报价单的水分自己挤
先量准展开面积,再定死纹板编号和深度档位,最后把遮蔽范围写进合同,三项锁死,增项就钻不了空子。这三步做到位,各家报价才真正可比。
第一件,自己量面积。拿产品图把蚀纹区域展开算长乘宽,异形面预留1.5倍系数,报给厂家时写清楚「展开面积约多少平方厘米」。你报了数,厂家就只能在这个数上做文章,虚报面积这条路就堵死了。
第二件,定死纹板。直接报纹板编号,MT、VDI这类通用板或者厂内板号都行,别只丢一句「照这个样子」。实物样最容易被往深里理解,人家照着样做深一档,加价有理有据,你还挑不出错。
第三件,遮蔽和验收写进合同。分型面、插穿位、顶针孔周围必须遮蔽,遮蔽费大概3-8元每平方厘米,单独列项;再写上深度允差和补焊返咬的收费方式。咬完拿深度膜或者轮廓仪抽几个点,深了浅了当场提,出了厂门再扯皮就难了。
话说回来,朋友那单给我的教训就一句话:咬花报价没有标准答案,只有口径一致的答案。你在询价单上把面积、深度、遮蔽三件事写得越死,拿回来的报价就越可比,砍价也砍得有依据。下次再拿到一张咬花报价单,先别急着比总价,先比这三项的算法——算法对齐了,谁贵谁便宜,一眼就出来。
常见问题
咬花和晒纹是一回事吗?
基本是同一类工艺的不同叫法,都是感光药膜转印纹路再用药水蚀刻,广东那边叫咬花、晒纹多,江浙一带习惯叫蚀纹、化学纹。个别厂会把晒纹特指浅纹、咬花泛指全套,询价时直接报纹板编号沟通,就不会产生误会。
咬花深度是不是越深防滑越好?
手感上深纹确实更涩,但塑件防滑主要靠纹形,不单靠深度。浅而密的纹路防滑一样好,还更好脱模。日用品手柄用0.05毫米左右的细纹足够了,户外电动工具这类重载场景才值得上深纹。
一套模具咬花加工大概要多久?
常规细纹从洗模、贴膜到出货大概3-5个工作日,深皮纹时间翻倍,加上模具往返运输,一周以上很正常。急着试模的话,提前把纹板确认掉能省不少天,临时加急费一般两三成起步。
哪些模具钢材咬花效果好?
常见的P20、718H、2738这类预硬钢咬花效果都不错,S136、2083这类防锈钢也没问题。但含硫易切削钢和一些杂牌钢蚀出来纹路发乌、不均匀,买模料时就该问清钢厂牌号,别等咬完才发现省下的钢钱全赔进重咬费。
延伸阅读
咬完纹的模腔要往另一个方向做表面处理,逻辑完全不同,这篇模具镜面抛光从A1到A3级的SPI工艺标准详解可以对照着看。
想知道咬花在整个制模链条里排在哪一步,这篇模具制造从钢板到成品模具的十二道工序梳理得比较全。