模具加工中心怎么选?三轴五轴与龙门
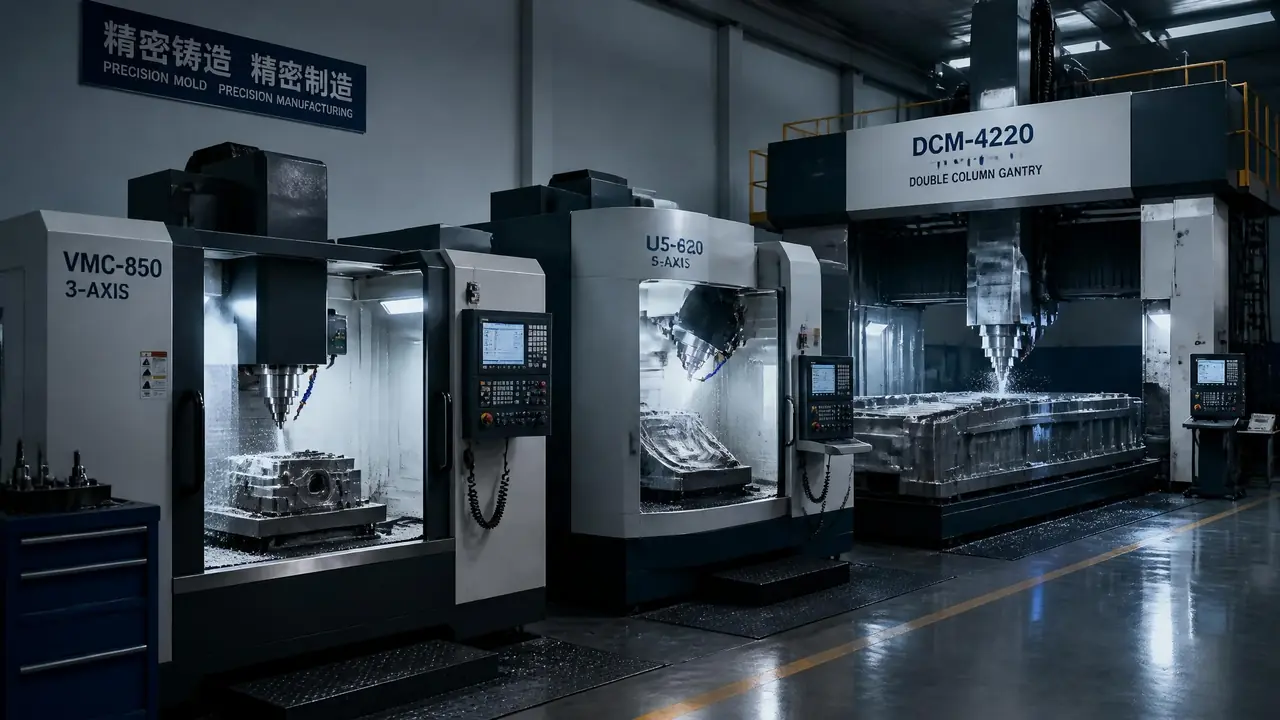
先说结论:大多数模具厂的主刀设备是三轴立加,五轴和龙门只在深腔曲面、大模框时才值得考虑。别按销售推荐买,先量自家最大模具的外形和型腔深度,再对号入座。
前几天一个开模具厂的朋友打电话来,问模具加工中心到底该怎么挑。他说两个销售一个劲推五轴,另一个吹龙门,他越听越乱。我的看法很直接:先量自家最大那副模具的长宽和型腔深度,再谈机型。顺序反了,多半要多掏几十万。
他厂里做家电两板模,模芯最大也就 500 见方,型腔深度普遍在 200 以内。这种订单结构,一台 850 规格的三轴立式加工中心就能从开粗一路干到精光,顶多深窄槽清角借电火花搭把手。销售不主动讲这些。三轴利润薄,五轴和龙门一台顶三台。
三轴立加到底够不够用?
三轴立加能覆盖大多数中小型注塑模、冲压模的粗精加工,行程按最大模具放大一档选就够,不用为闲置行程买单。我见过最典型的浪费,是模芯常年只有 400 见方的厂咬牙上了 1160 行程的机器,工作台一大半时间空着,折旧和电费照跑。
选行程有个土办法:模芯最大尺寸乘一点五,落在哪个档就买哪个档。500 见方的活,850 的行程正好;常年干 700 以上模架的,直接看 1060 或 1160。刀柄也别省,开粗比重大的选 BT50,以精修为主的 BT40 够使。
我们车间那台 850 立加,干 P20 模芯开粗,φ16 四刃钨钢刀,转速 S2400,进给 F1600,每层切 1.5,留 0.35 余量给精修,尺寸能稳在两个丝以内。精修换球头刀把 R 角带出来,Ra0.8 没跑。这套参数是我拿废料试了小半年才定下来的,比厂家样本上保守,刀寿命却翻了一倍。
排屑同样别马虎。模具开粗铁屑量大,中心出水或者气吹至少得占一样,不然积屑拉伤已加工面,返工比省下的钱贵。顺带提一句,钻攻中心和加工中心是两码事,前者为 3C 小件而生,转速高扭矩小,拿来开粗模具就是在烧主轴,去年就有同行这么干趴过一台。工艺上还分不清铣、磨、放电各管哪段的,可以先看这篇模具加工五大工艺对比,心里有张地图,选设备不容易被带偏。
五轴的钱,什么时候花得值?
五轴只为深腔曲面和一刀成型的清角省钱省时,曲面类订单占比不到三成就别碰。演示件再漂亮,换算不成你自己的订单就是摆设。
深腔是分水岭。型腔一过 250 深,三轴的加长刀杆悬伸跟着变长,刀尖让刀越来越明显。去年冬天那副冰箱内胆模,型腔深 280,我在三轴上折腾了两天,底部光洁度死活压不到 Ra0.8 以下,测出来老在 1.2 附近晃。借朋友车间的五轴摆头走了一刀,工件不动刀摆角,接刀痕直接消失,光这道工序省了差不多二十个工时。
但账要算全。国产五轴 80 到 150 万还只是入场费,多轴后处理得专人调,防碰撞仿真得专人看,操作工工资比三轴师傅高三到四成。朋友那台五轴,一年倒有四个月在干三轴也能干的活,纯粹用来排产填空。他说过一句实在话:五轴确实比三轴强一截,强在别人干不了的活上,不在干得快的活上。
真考虑上五轴,先让编程这边动起来。UG 的多轴后处理和刀路仿真不是机器到厂就能会的,可以照着这篇从UG编程到CNC加工的学习路径,提前安排人去啃,人和机器最好一起到位。
龙门的边界比你想的窄
龙门的价值在一米以上的大模框和长时间重切削的稳定性,跨度每大一号,购机、地基和行车的成本都跟着跳一档。汽车保险杠模、大型双色模这类活才是它的主场。
模框动辄两米开外,φ160 的面铣盘开粗,22 千瓦主轴带着啃 45 号钢,效率是小机子没法比的。可跨度一上三米,价格往百万走,厂房地基要重新浇,行车吨位也得跟着升,隐性投入常常比差价本身还狠。买之前拿卷尺去量厂房,不丢人。
反过来的坑我也见过。一副保险杠模框图省钱,在两台小机上分六次装夹接力干,接刀台阶 0.05,钳工拿油石修了一个多星期,交付还是晚了。大件就交给大机器,这笔钱省不得。
龙门内部还分定梁和动台。定梁便宜、刚性好,就是大件翻面换向得靠行车吊来吊去,费时费人;动台贵一截,工件换位省事,赶工期的厂会觉得这差价花得值。隔壁厂去年添的动台龙门,专干洗衣机内模框,两副模具轮着上工作台,机床基本不停。钱多的干法,确实爽。
下单前把三笔账算清
选模具加工中心先算三笔账:行程按最大模具放一档,重切削上 BT50 刀柄,地基和行车提前留好。三笔都清白,再谈品牌不迟。
| 机型 | 典型规格 | 干得动的活 | 国产价格档 | 适合的厂 |
|---|---|---|---|---|
| 三轴立加 | 850 行程,BT40 或 BT50 | 中小模芯粗精一体 | 30-45 万 | 家电、日用品两板模为主 |
| 五轴 | 摆头加转台或双转台 | 深腔曲面、清角一刀过 | 80-150 万 | 曲面件订单占比三成以上 |
| 龙门 | 工作台两米起 | 大模框重切削 | 50 万起步 | 汽车模、大型双色模 |
系统方面不用神化进口,三菱 M80、西门子 828D 都是模具车间的常客,国产系统这两年稳定性也上来了。真正该看重的是售后半径:主轴一趴窝,一天一万多的产值就没了,供应商二十四小时能到场,比样本上任何参数都值钱。挑设备供应商的避坑思路,和这篇深圳塑胶模具加工怎么找厂家的经验是相通的,可以一并参考。
回到开头那位朋友。他最后定了台 850 立加,省下的预算拿去做高光模的抛光外包,交付周期反倒短了两天。设备跟着订单走,模具加工中心选型这件事,先把自己干的活摸透,再让机器对号入座,基本错不到哪去。
常见问题
加工中心买新机还是二手机?
预算紧可以考虑二手机,但要带懂行的人现场试:空运转听主轴有没有异响,打激光测定位精度,看丝杠导轨磨损。检测报告比卖家嘴上的成色靠谱得多,价差超过三成的更要多留个心眼。
硬轨和线轨到底怎么选?
开粗比重大的选硬轨,刚性好扛冲击;以精修为主、追求效率的选线轨。现在不少模具机做两线一硬,粗精兼顾,预算够可以优先看这种配置,实用比参数表好看重要。
刀库多少把才够用?
两板模为主的厂,20 或 24 把圆盘刀库基本够;做复杂型腔、镶件多的,选 40 把以上的链式刀库,省得中途换刀打断节拍。刀柄备置比刀库容量更要紧,常用规格至少留两套轮换。
三轴想扩能力,加第四轴有用吗?
做模具意义不大。第四轴主要解决回转类零件的多面加工,模具型腔是自由曲面,装上回转台反而占行程。真有这方面的需求,钱攒着上五轴更实在。