模具工具有哪些?钳工装拆调常用的工具清单一次备齐
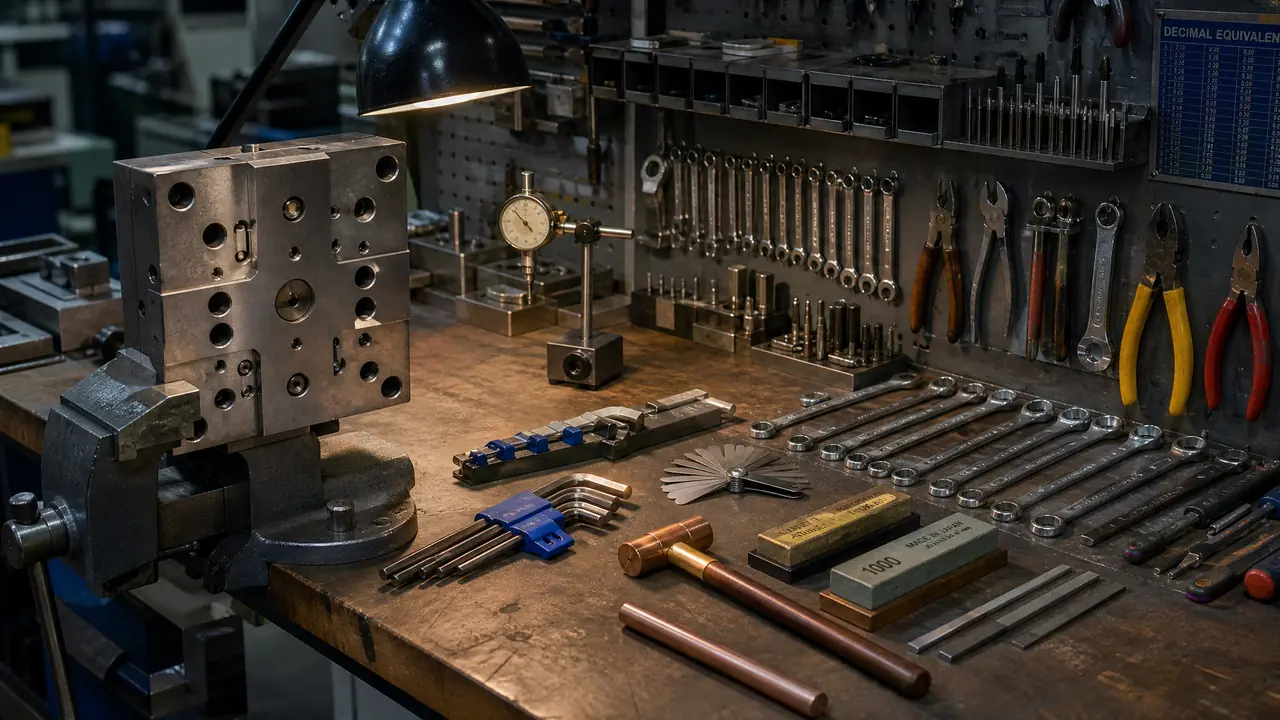
别绕了:模具钳工的日常就围着装配、拆卸、调试三件事转,模具工具备齐内六角扳手、紫铜棒、吊环螺钉、塞尺和油石这几样就能上手。本文按环节把清单列全,附价格档位参考,进厂前照单配齐,省得到处借工具。
干钳工这行,最怕的不是活难,是东西不趁手。师傅喊你拿铜棒,工具柜翻半天找不着;装一副模,内六角短了一号,全组人干瞪眼。模具工具看着杂,其实拆开就三摊子事——装配、拆卸、调试,每摊子就那么几样骨干,剩下的都是补充。
我把这些年用下来离不开的家伙捋了一遍,按环节分好。刚进厂的,或者想自己配一套的,照着备基本不会漏。清单里没有神兵利器,全是耗材级的东西,可偏偏就是这些便宜货,决定了你一天的活干得顺不顺。
装模拆模,这五样是主力
装拆模具离不开内六角扳手、呆扳手、紫铜棒、吊环螺钉和加力杆,这五样占了日常用量的七成以上,先把它们配齐再谈别的。少了任何一样,你就得站在模具边上等,那滋味不好受。
排第一的肯定是内六角扳手。锁模螺钉清一色内六角头,M8 到 M16 用得最多。上个月拆一副中型注塑模,光锁模螺钉就 32 颗,全是 12.9 级的 M12,扭矩不小,扳手硬度不够就直接圆头,一颗滑牙的螺钉能耗你俩小时。所以扳手别贪便宜,球头的买一把够用,直头的建议整套。
呆扳手和梅花扳手管压板螺母、水路接头这些六角螺帽。老实讲,梅花的咬合面大,我更偏爱,就是价位略高一点。
紫铜棒是模具钳工的脾气——它替你发火,模面不受伤。敲镶件、敲分型面、敲导柱,都拿 25×200 毫米左右的一根,敲完铜棒自己扁了,模具没事。杂牌铝棒别用,敲一次留一印子。
卡簧钳也要备一把粗细两头,装导柱的孔用卡簧固定,没钳子干瞪眼。水路接头标配 1/4 英寸和 3/8 英寸两种牙,扳手对应上就行。撬棒在拆模时比锤子好使,起模分不开的时候,从起吊孔一别就开,比拿铜棒硬撬省力,也安全。
吊环螺钉这事得说重一点。吊模必须拧到螺纹根部再上行车,M12、M16 常用。我见过有人少拧三圈就起吊,模具离地半米吊环松了,模角直接磕掉一块,返修花了小两千。拧不到位,不如不吊。
加力杆配合扳手解决锈死螺钉,套一截钢管就行,不花钱。话说回来,模具太重、要翻身倒角的活,人力硬扛不现实,该上设备就上,比如模具翻转机怎么选那篇里写的吨位选型,多大的模配多大的机,别拿人命开玩笑。
调试修模,靠精细家伙吃饭
塞尺、红丹、油石、模具锉刀这四样是调试环节的家底,分型面贴没贴合、飞边从哪来,全靠它们给出答案。粗活看力气,细活看这四件,钳工的手艺差距就在这里拉开。
塞尺规格 0.02 到 0.5 毫米,卡分型面间隙用。我自己有个土规矩:0.03 的塞片能塞进分型面一角,这片模就得拉回去研配,不然试模必跑毛边。有一回赶交期没研到位就上机,结果飞边修了三天,比研配省下的那半天亏多了。
红丹配对研看贴合率。两片模面涂薄薄一层,对研几下拉开看,目测红点分布有八成以上才敢装机。红丹一盒十几块钱,能用半年,别省。
油石备 400、800、1500 目三档,粗修去刀痕,细修给光洁度。再往镜面走就是砂纸加抛光膏的活路了,工序上怎么从粗抛一路做到 A 级面,模具抛光的六级工艺标准里写得比我细,这里不展开。模具锉刀修崩角、清毛刺,买一组异形的,型腔底部的死角全靠它。
手电筒别笑,型腔深处的裂纹、积碳,全靠它照出来。崩缺伤到要补材料的程度,锉刀油石就无能为力了,得看工模具修补机怎么用不花冤枉钱,氩焊、激光焊各有各的适用面。
工具摆放同样有讲究。工具柜按使用频率排:扳手挂门后,量具放中层抽屉底下垫绒布,铜棒铜锤扔底层随拿随放。下班前花五分钟归位,第二天开工能省出半小时,这笔账怎么算都划算。我们车间有个老师傅的工具柜,闭着眼都能摸到要的东西,那是几十年归位归出来的肌肉记忆。
工具分三档买,钱花在刀刃上
预算紧就先上中端国产,800 到 1500 元能把骨干工具配齐;基础档 300 到 500 元凑合能干,进口档 2500 元以上更适合模房公配。个人掏钱,中端档的性价比最高,这是我自己的结论。
| 档位 | 预算 | 适合谁 | 用下来的感受 |
|---|---|---|---|
| 基础国产 | 300-500 元 | 学徒、当备用 | 能干活,扳手容易圆头,塞尺刻度粗糙,别拿去敲东西 |
| 中端国产 | 800-1500 元 | 自己长期用 | 手感和寿命都强一截,M12 螺钉拧一年扳口照样咬得住 |
| 进口品牌 | 2500 元以上 | 模房统一配置 | 好是真好,可个人单买一套的价格够买两套中端的 |
有一个地方千万别省钱:量具。塞尺、角尺这类,杂牌货两片塞尺叠一起分不出厚薄,你量的间隙全是假的。量具买贵点,工具买对点,这笔账要算清。至于铜棒铜锤这种耗材,杂牌就行,反正都是敲扁的命。
回到开头那句——东西不趁手,活就干不顺。模具工具这摊子,五样主力撑装拆,四件家底管调试,量具上多花点钱,扳手按档位量力买,一套下来一千出头就能齐活。进厂前一晚把清单过一遍,第二天师傅喊拿什么你都摸得着,这比什么客气话都管用。
常见问题
模具工具平时怎么保养?
用完擦净薄薄上一层防锈油,塞尺收进盒里别裸放。扳手最怕当锤子使,圆头了就只能降级用。油石用完泡点煤油刷一下,孔堵了就没法用了。
新手进厂需要自己买工具吗?
大部分模房会配公用工具,但自己有一套顺手的省很多事。建议先带塞尺、油石、内六角这几样小件,几百块搞定,干半年摸清门道再补齐大件,别一上来就砸钱。
内六角扳手滑牙了还能修吗?
修不了,也别凑合。滑牙的扳口越拧越糟,最后螺钉取不出来得动丝锥甚至线切割,代价是扳手价的几十倍。滑了就换,别心疼。
装拆模具用电动扳手行不行?
大螺钉预紧可以,最终锁紧必须手动定扭矩。电动扳手扭力不好控制,锁模螺钉受力不均,分型面容易撬缝,试模就飞边给你看。
延伸阅读
想弄明白一副模从钢板到装机的完整路径,可以看车铣磨放电线割五大工艺对比,把加工环节串起来理解,工具的用途就更好记了。
手艺往精里走,抛光是绕不开的一关,超声波、气动锉、磁力三种抛光机实测对比能帮你判断什么时候该从手工换设备。