数控模具加工的机床怎么选?先算精度和刀路时间这笔账
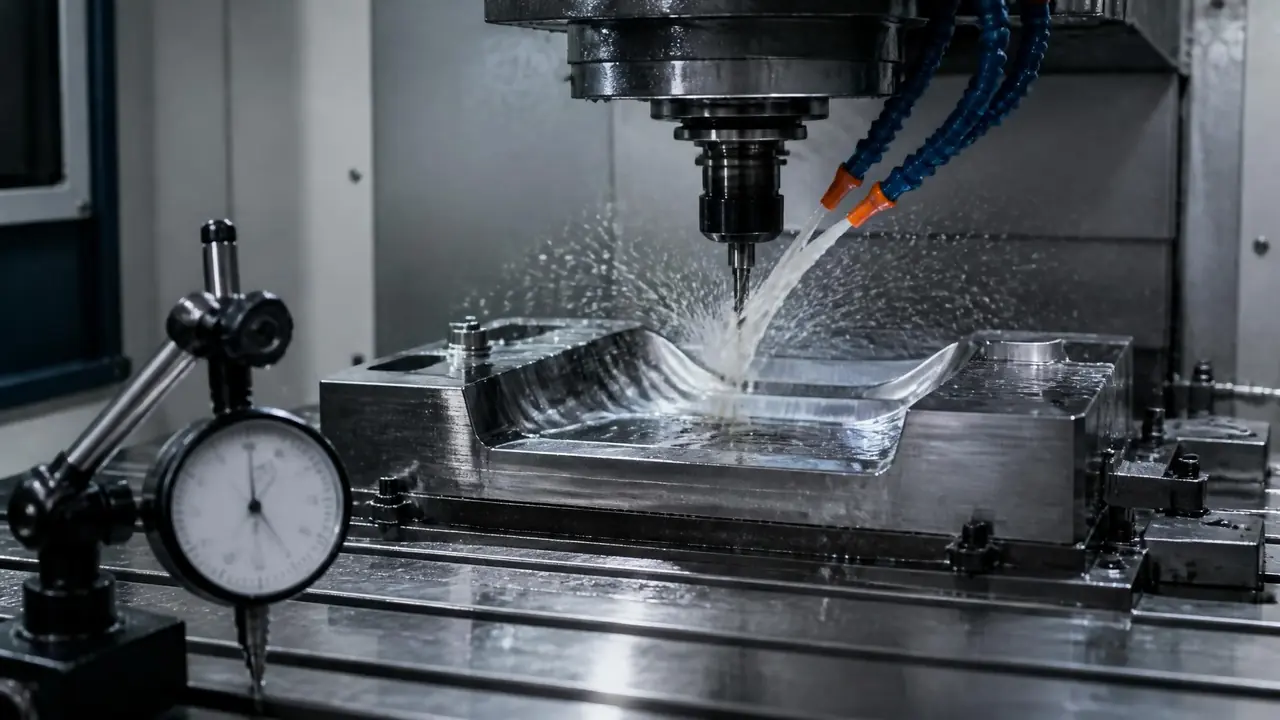
把话放这儿:数控模具加工选机台,本质是买每小时能稳定做出来的精度。先把常做模具的公差档位排出来,算清每档的光刀工时,再倒推三轴还是五轴、配什么系统。顺序反了,多花的都是冤枉钱。
上个月厂里添机台,老板让我三天内拿出数控模具加工的选型方案。我没急着翻样本,先去文员那儿调了最近三个月的工时单。选机床这事儿,我的判断从来只有一条:先把精度档位和刀路时间算清,机型自己会浮出来。
工时单翻完就有数了。厂里八成的活,公差要求停在正负五个丝到两个丝之间,真做镜面级的不到一成。这个订单结构直接决定买什么床子、配什么系统。下面把这笔账摊开算给你看。
精度每收紧一档,刀路时间就翻一截
公差从0.05收到±0.02毫米,同一副模芯的加工时间不是多两成,是翻倍。机台刚性不够,程序员就只能拿工时换精度。这笔账很多老板下单前没算过。
拿我们上个月那副空调面板模芯举例。718H的料,外形480见方,图纸公差±0.05毫米的时候,开粗留0.35,半精一刀过,精光步距给到0.15,全程二十一个半小时。客户后来改图,型腔尺寸收紧到正负两个丝,Ra还要做到0.8。我重排了刀路:半精留量砍到0.15,精光步距压到0.08,光刀多走一遍接刀位,工时干到三十九个钟。同一副模芯,公差收三个丝,多烧十七个半的机时。
这不是编程笨。公差一紧,让刀、螺距误差、主轴热漂这些原来盖得住的东西全冒头,只能把切深和步距一层层压小。床子刚性好,就是在替你省这段:同样两个丝的活,我们那台850立加F1800直接干,隔壁厂轻量化床身同款刀路只敢给F1200,一来一回,每小时差出四五十块的机时费。
| 精度档位 | 典型订单 | 精光步距 | 同一副模芯工时 | 对机台的要求 |
|---|---|---|---|---|
| ±0.05毫米 | 玩具模、日用品模 | 0.15 | 约22小时 | 普通立加够用 |
| ±0.02毫米 | 家电外观模、精密模框 | 0.08 | 约40小时 | 刚性好,带光栅尺更稳 |
| ±0.01毫米以内 | 连接器模、镜面模芯 | 0.04以下 | 55小时起步 | 闭环系统加恒温车间 |
开粗给精加工留多少余量,直接决定后面光刀要熬多久,这里头的取舍之前单独写过一篇开粗留量与机床负荷,排刀路前建议先翻翻。
三轴还是五轴,从订单结构倒推
框类、板类、浅腔的订单占七成以上,一台刚性好的三轴立加就够;深腔曲面要消接刀痕的活占到三成,五轴才轮得到回本。判断顺序是先订单后机型,不能反。
我的态度一直很明确:绝大多数模具厂,三轴打底,别被演示件带跑。销售给你看的叶轮、头盔模确实漂亮。可演示件不是你的订单,人家那叫展品,你买回来说的是产能。
五轴真正的便宜不在铣得快,在接刀痕消失。三轴干深腔曲面,刀杆悬伸一长,底部得分好几个角度接刀,接刀位全留给钳工打磨,一副模多耗两三个工。五轴是工件不动刀摆角,一刀过,省的其实是后面打磨和抛光的工时。去年帮朋友算过一副鞋模的波浪纹型腔,三轴方案光打磨就排了四个工,五轴一刀下来,钳工只收了个边。这种活一年能来三副以上,五轴值。碰不上,它就是台昂贵的摆件。
对了,顺带说一句第四轴。它只对瓶盖螺纹、滚花这类回转特征有用,自由曲面型腔装上回转台反而占行程,别为这个加钱。
参数表上看不出来的三个门道
同样叫850立加,床身自重、系统前瞻能力和主轴反馈各差一档,同样的刀路干出来的光洁度就差一截,验机必须当场试切。样本对不上手,白看。
第一看床身。样本上都写850,自重四吨半和六吨半的是两种机器。开粗重切削时,轻床身让刀震纹,重的稳当。我们验机那天让销售当场跑一圈圆测试,杠杆表顶着打,圆度压在0.008毫米以内,X轴反向间隙0.006,这才敢签合同。光听销售讲故事,等于闭眼买单。
第二看系统前瞻。模具光刀程序段动辄几十万行,前瞻段数不够,进给一到小圆角就自动降速,表面一条深一条浅。发那科和三菱在模具模式下的表现确实稳。国产系统干开粗没问题,精光机的预算再紧,也建议上一线系统。两个系统跑同一段光刀程序,手指摸一下就能比出来,这个土办法比参数表灵。
第三看主轴和反馈。开粗比重大的上BT50刀柄,以精修为主BT40够使;轴承选陶瓷珠的,热漂小;资金允许就带光栅尺做闭环,螺距补偿年年做。精光用什么刀、怎么搭配钢料,另有一篇模具刀具选配写得细,这里不展开。
对了,说到热漂,这个坑我踩过。前年夏天车间没装空调,一副连接器模芯上午十点打表是好的,下午两点半打就飘到公差边上,白返工一天半,到头来发现跟机床精度没关系,是车间温差。真做两个丝以内的活,车间那台空调不是给人开的,是给机床开的。
挑品牌这步不用迷信进口,同档配置各家样本上的差距,远小于验机那半小时试切能看出来的差距。真要比,就比谁家售后响应快、易损件备得足,这比参数表实在。
后来我的选型方案就一页纸:主力添一台850立加,精修配置带光栅尺,五轴不买,深腔曲面外发,机时费按四十小时那档反推摊销。老板签得很快,每一条后面都跟着工时数,他挑不出刺。数控模具加工的机台选型,说穿了就是把精度档位、刀路时间和机时费三个数摆到一张桌上,答案自己会浮出来。
常见问题
光刀步距是不是越小越好?
不是。步距从0.15压到0.08,光洁度提升明显;再往0.04以下压,时间翻倍,光洁度却涨不动了。到那个档位,该考虑换更好的机床,而不是继续熬刀路。
二手加工中心能不能买?
能买,别听故事就行。上机打表量反向间隙和圆度,进系统查累计运行时间,导轨丝杠的磨损拿塞尺感受。常年三班倒干开粗的床子再便宜也别碰,主轴多半废了一半。
开粗和精加工要不要分开用两台机?
活量够就分开。开粗机让铁屑乱飞,精修机得供着,连冷却液的干净度都不该一样。我们车间开粗那台床身磕得全是印子,精光那台天天擦,两台的精度寿命差着好几年。
模具加工的机时费一般怎么算?
行业里习惯按折旧加工资加耗摊,三轴立加在中小厂一般报到四十五到六十五一小时,五轴翻倍都不止。选型时拿每小时费率乘年度工时,就知道差价几年能填平。