模具开粗留多少余量?刀路与机床负荷
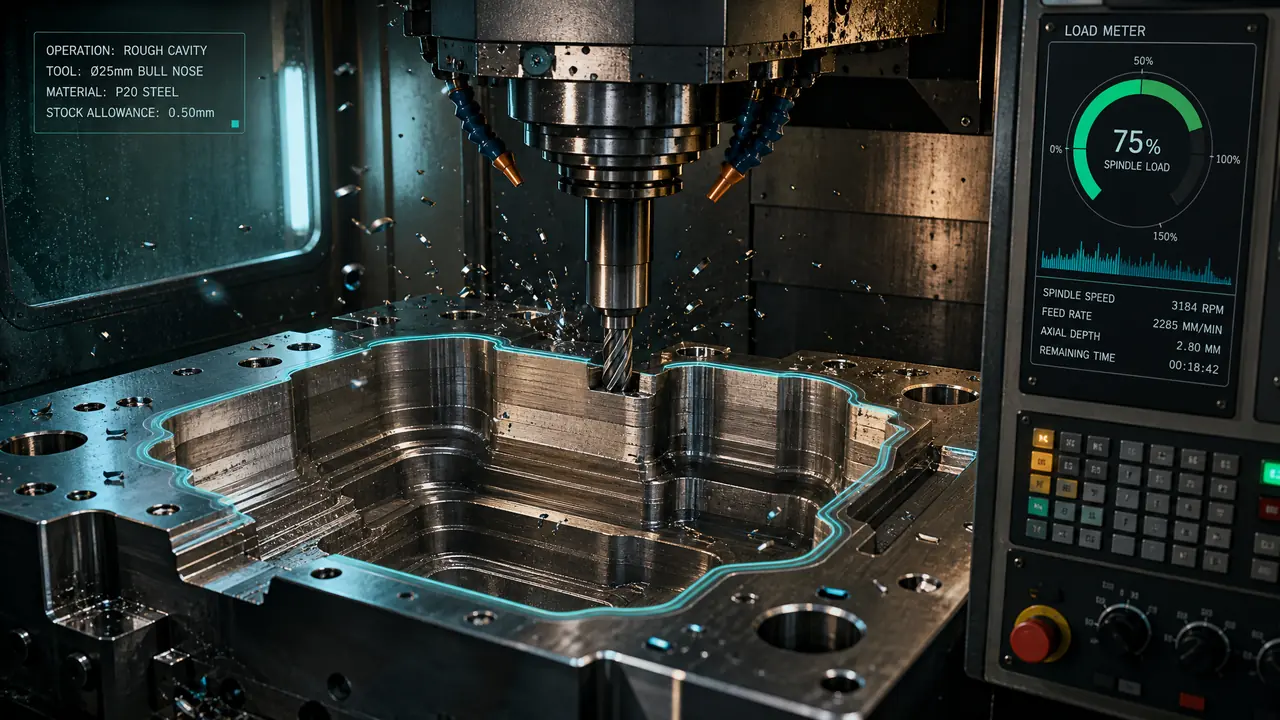
直接给结果:模具开粗余量常规留0.3到0.5毫米,硬料深腔放到0.8毫米左右,刀路走摆线铣、层降0.5到1毫米,机床负荷别超过八成。先按料性和腔深定余量,再调刀路参数。
模具开粗这道工序,说难不难,可十个编程员能给你八种留法。有师傅习惯留0.2,图的是给精加工省事;也有师傅直接甩1毫米,理由是怕崩刀。我在车间看了一年多的加工程序单,翻车最多的恰好就是这两个极端:留薄了,余量不均,半精加工直接让刀;留厚了,光刀时间翻倍,交期硬生生吃掉一天。
判断先放这儿:普通注塑模开粗,P20、718H这类预硬钢留0.3到0.5毫米足够;深腔、斜面多或者硬度上到HRC45往上的料,放大到0.8毫米;后续还要热处理的凹模,留1毫米也不算浪费。别急,这些数字怎么落到刀路和机床负荷上,下面一条条拆给你看。
开粗余量到底留多少?
模具开粗余量常规留0.3到0.5毫米,深腔或高硬度料放到0.8毫米左右,后续热处理的工件留1毫米。这个范围不是拍脑袋来的,跟料性、腔深和下道工序都有关系。
先说预硬钢。P20、718H出厂硬度大概HRC28到32,开粗时刀磨损慢,0.3到0.5毫米的余量足够把粗加工的刀痕和应力层盖住,半精加工一刀就修平。我有回接过一套外厂的化妆品外壳模,2738的料,前一家开粗只留0.15,腔底余量忽厚忽薄,精加工让刀,R角处明显过切,最后钳工修了三天。省下的那点粗加工时间,加倍还回去了。
深腔是另一码事。腔深超过150毫米的,刀悬伸长,让刀量本来就大,余量得放宽到0.8毫米左右给精加工兜底。淬硬件更不用商量,HRC45以上的料精加工多半靠电火花或者硬铣,余量留小了,电极的加工量反而上去,成本更高。工序链一环扣一环,想弄清楚粗加工之后每一步怎么接,可以看这篇从粗加工到精加工的完整工序链:模具加工工艺的完整拆解。
还有个容易忽略的点,开粗完料会变形。大件开粗完,内部应力释放,压板一松它就翘。我们车间的做法是深腔大模开粗完重新装夹、重新找正,再走后面的工序。余量留得稍宽一点,就是给这步变形留的退路。
刀路怎么走,余量才吃得均匀
开粗刀路首选摆线铣加小层降,层降0.5到1毫米,切宽压到刀径六成,余量才能留得均匀。传统等高开粗看着省事,吃刀量忽大忽小,余量跟着遭殃。
摆线铣走的是小切宽、高进给的螺旋圈,刀在满转速下负荷平稳,铁屑也细,散热好。我实际跑过一组对比:同一套718H的洗衣机面板模,D63R6牛鼻刀,层降0.6毫米,摆线刀路F3500,主轴负载稳定在75%左右,粗完一腔4小时10分钟;换成老式等高开粗,F只能给到2200,同样余量要跑5个半小时,刀片还崩了两角。账很好算。
层降不是越大越猛。刀径的5%到10%是行业里普遍的取法,D63的刀给0.5到0.8都行。层降给大了,切深一上来,径向让刀跟着变大,腔壁的余量误差能到0.2毫米以上,精加工就麻烦了。斜面和陡峭面多的型腔,记得开刀路里的斜坡进刀,垂直直接扎下去的进刀方式,刀具寿命差得不是一星半点。
残料开粗也提一嘴。大刀开完,角落和窄槽里还剩一堆料,别拿大刀硬啃,换D16、D10的小刀走残料刀路,只切前面没切到的地方,效率比整腔重跑高得多。想系统学刀路和编程套路,这篇比我写得全:模具编程入门到CNC加工的学习路径。
机床负荷压到多少,刀和机都受得住
开粗时机床负载控制在八成以内比较稳,主轴功率和进给都别顶满,长期超载伤的先是主轴轴承。负载表是最诚实的师傅,比任何参数表都准。
车间那台850立加,BT40主轴,额定11千瓦。开粗跑摆线的时候,我把负载目标定在70%到80%之间,声音是均匀的闷响;一旦冲上90%,声音发尖,刀片寿命肉眼可见地往下掉。有一阵子图快,把F顶到4500,负载表贴着95%跑了半天,主轴温度报警,停机等了俩小时才缓过来。从那以后我们车间的规矩就是负载八成封顶,谁改谁负责跟单。
判断负荷合不合适,最直接的办法是看电流表加听声音。负载表指针抖得厉害,说明吃刀不匀,多半是切宽给大了或者料硬;指针稳但数值偏高,适当降进给就行。新手常见的误区是拿转速和进给硬套别人的参数表,机床刚性、刀柄跳动、料的状态都不一样,套过来就是另一台机器上的数了。大龙门和普通立加跑同一个程序,参数差个两三成很正常。
说回开头那个八种留法的问题。余量、刀路、负荷这三样其实是绑在一起的:余量定得合理,刀路才有得优化,机床负荷自然压得下来,光刀时间也省了。下次编开粗程序之前,先看一眼料性和腔深,把余量定死,再调刀路参数,最后盯着负载表跑完第一刀再撒手,比闭眼抄别人的参数强得多。
常见问题
开粗之后一定要做半精加工吗?
看余量和形状。余量留0.5毫米以上、型面又复杂的,建议插一道半精加工把余量修匀,精加工才稳;形状简单的浅腔,开粗直接接精加工也能行,省一道工序的钱。
开粗用球刀还是牛鼻刀?
开粗基本不用球刀。牛鼻刀底角带R,既能扛大切深,又留得出底部圆角余量,D63R6、D35R5、D21R3是最常见的组合,小腔用D12以下的型号补刀。
开粗转速给多少合适?
别死记数字。硬质合金涂层刀铣预硬钢,D63的刀线速度一般取180到220米每分钟,算出来大概1800到2200转;小刀算下来转速高,但受机床最高转速限制。以负载表读数为准微调,比背参数靠谱。
余量留大了能靠精加工一刀修掉吗?
偶尔一刀行,常态化不行。单边余量超过0.8毫米直接精铣,让刀纹躲不掉,尺寸也难锁。余量大了就老老实实加一道半精,比精加工报废了重来便宜太多。
延伸阅读:想看一套模子从头到尾怎么排工序的,这篇讲得细:从钢板到成品模具的十二道工序。