模具深孔钻打运水?枪钻的精度
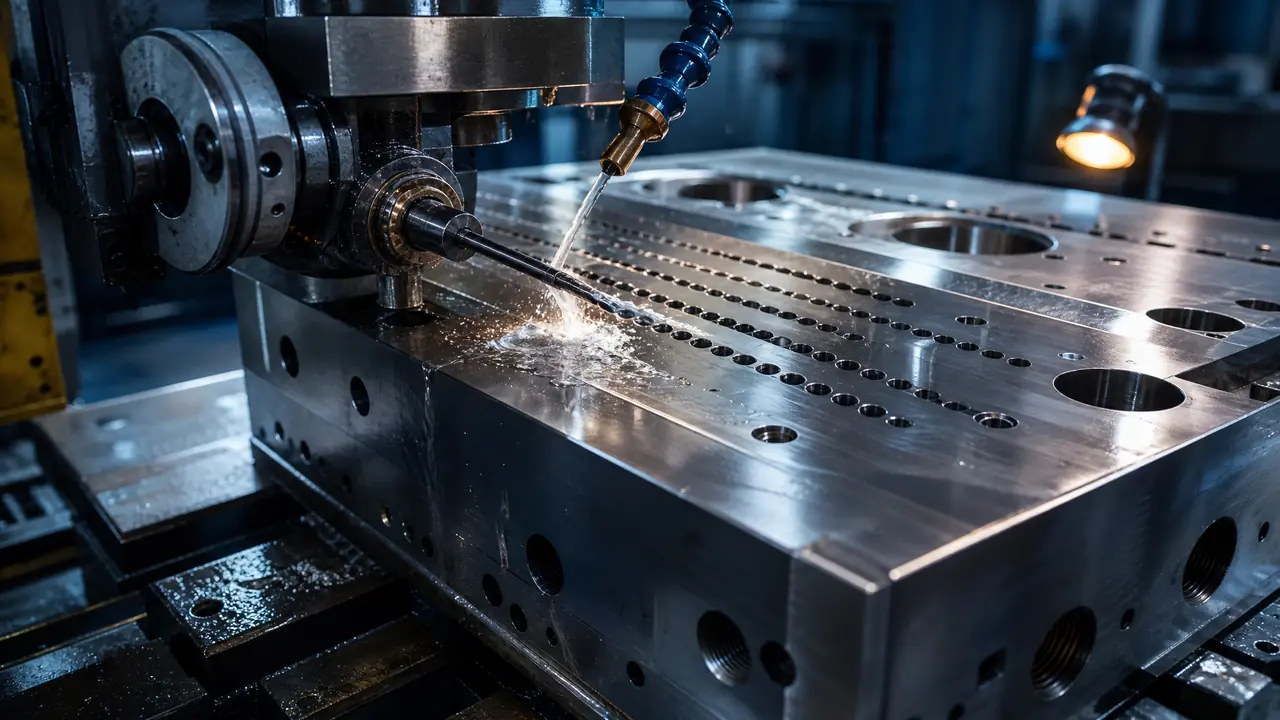
我的判断是:运水孔深径比十五倍以内,普通钻床还能对付,再深就得上模具深孔钻,买的其实是孔直度不是孔径。孔位偏 0.2 毫米,两边水流量就不一样,试模等着你的就是温差和困气。开工前先把孔深和深径比量出来,再定工艺。
模具深孔钻打运水这件事,听着专业,其实是每个模房都绕不开的日常活。下午隔壁厂的老师傅抱一块 718H 模板来借机器,水孔 φ9,深 540 毫米,问他们那台摇臂钻顶不顶得住。我说你先量深径比。六十倍径的孔,麻花钻硬顶就是赌运气。
他不服,回去试了。孔是打穿了,拿销子一插,出口偏了 1.8 毫米,对面的顶针孔离孔口就剩 2 毫米壁厚,这块板等于判了缓刑。第二天还是拉到我这边上枪钻重打。这种事你肯定也见过,所以这篇就把深孔钻打运水的账,从精度到参数,一层层摊开讲。
深不深看深径比,别拿米尺说话
模具深孔钻的分界不在绝对深度,在深径比:十倍径以内麻花钻啄钻能对付,超过十五倍径就排枪钻或者外协,别拿深度一刀切。一块一米厚的板,φ20 的孔不算深孔;一块 60 厚的板,φ3 的孔倒是标准深孔。
模房里常有人拿米数衡量深浅,这个习惯得改。注塑模模板厚度普遍 300 到 700 毫米,运水孔 φ8 到 φ12,深径比三五十倍是家常便饭;热流道孔和细长顶针孔更夸张,上百倍径也不稀奇。孔打多深才算深,行业里心里那杆秤就是倍数,不是米数。
麻花钻打深,毛病出在两头。一头是排屑,啄钻循环往复退刀,打一条 500 毫米的孔要退几十次,铁屑在孔里刮来刮去;另一头是钻尖,麻花钻靠横刃定心,切削力不对称,越深钻杆越软,孔就跟着画龙。师傅手艺再好,也拗不过物理。
枪钻是单刃加两条导向垫的结构,切出来一半,导向垫就贴上孔壁自己找正,切屑靠高压油从钻杆 V 形槽一路冲出来,中途不用退刀。一条孔从起钻到打穿一气呵成,孔壁还是挤压出来的光面,粗糙度能到 Ra0.8 以内。钻孔这道工序在整条加工链里的位置,我写过一篇工序链拆解,从粗加工到精加工的完整工序链可以对照着看,深孔一般排在开框之后、热处理之前。
运水孔对直度的要求,比多数人想的严。动模一条、定模一条,中间靠隔水片或者 O 型圈串水路。孔一偏,轻则堵头装不平、水管接不上,重则蹭穿顶针孔,两套水路串成一锅粥,试模当天就得拆板。
有人嫌外协麻烦,想拿现成钻床顶一顶。账不能这么算:深孔外协一条几十到一百来块,偏了一条,堵死重开搭进去的是工时、交期,赶上交模节点就是违约。省小钱赌大注,这笔账我在车间见人算输过好几次。
枪钻的精度从哪来:导向套、工件旋转、高压油
枪钻的精度不是钻头的本事,是系统的本事:导向套管住起钻,工件旋转吃掉偏斜,高压油带走铁屑,缺一样直度就塌。样本上写的每 300 毫米 0.05 毫米,前提是这三样都到位。
我们车间那台枪钻是工件旋转式的,模板夹在卡盘里转,钻杆只走直线进给。工件一转,钻头哪怕想偏,也是往四周均匀地偏,误差被摊薄了。重型模板转不动的,用刀具旋转式加导向套,直度会差一档,我们对比下来能差一倍上下。
导向套是起钻那段的命。钻头刚接触工件时孔壁还没成形,头三到五倍径全靠导向套扶着。套和钻头的间隙压在 0.005 毫米上下,新套是这个数;用到间隙 0.02 毫米,孔口就开始扩成喇叭口。我们量过一次最差的,孔口比孔底大 0.15 毫米,查下来就是套磨了没人管。套是易损件,别省。
实测数据放这儿。去年那批 φ8 水孔,深 480,深径比六十倍,打完拿 φ7.9 的塞规从两头探,出口偏移 0.25 到 0.4 毫米,折算直度每 300 毫米 0.05 毫米以内,跟机床样本对得上。老师傅那块板上的 φ9 同样深度,枪钻重打完出口偏移 0.3 毫米。同样的板,摇臂钻 1.8,枪钻 0.3,两条路线的差距就摆在这。
直度这东西,图纸不写,供应商就不测。给外协的图上把直度标出来,每 300 毫米 0.1 毫米还是 0.05 毫米,价格差一截,验收也有一句可依。别不好意思写,写了对方才知道你是懂行的。
参数调对,枪钻很少让你收不了场
φ8 枪钻打 P20,参考转速 2000 转上下,进给 50 毫米每分钟,油压 5 兆帕往上;孔越小油压越要抬,孔越深进给越要收。参数表谁家都有一份,翻车的从来不是没表,是表跟料没对上。
| 孔径 | 转速 | 进给 | 油压 | 备注 |
|---|---|---|---|---|
| φ4 | 3500 转上下 | 30 毫米每分钟 | 8-10 兆帕 | 孔细吃油压,低于 8 兆帕别开 |
| φ6 | 2600 转上下 | 40 毫米每分钟 | 6-8 兆帕 | 交叉孔附近进给减半 |
| φ8 | 2000 转上下 | 50 毫米每分钟 | 5-7 兆帕 | 最常用的水路规格 |
| φ12 | 1300 转上下 | 70 毫米每分钟 | 4-6 兆帕 | 排屑宽敞,注意孔口倒角 |
翻车那次我记得清楚。去年给一套 P20 的注塑模打 φ6 水孔,油压图省事设了 4 兆帕,打到两百多毫米扭矩猛地一跳,导向垫把孔壁刮出一道螺旋痕,孔径一路拉大 0.05 毫米,塞规过不去。那条孔只能堵死重开,前后搭进去一天。从那以后我们车间立了规矩:孔径 6 毫米以下,油压低于 6 兆帕不开机。
还有两个坑。一个是孔口喇叭口,起钻头几毫米把进给减半,能压住大半;另一个是交叉孔,水路免不了串接,钻到离交叉位十几毫米时进给收一半,铁屑容易顺着旧孔跑,扭矩会突然一轻,这时候别急着加压,先把屑冲干净。
枪钻也不是全能。斜顶孔那种带角度的,枪钻干不了,得让线切割或者电火花上;腰形孔、异形孔更轮不到它。钻、铣、磨、电火花、线切割各管各的场,五大工艺怎么分工这篇讲得比我细。
回头说借机器那位老师傅。他的板子在我这边重打两条 φ9,下午上机,第二天早上验收,出口偏移 0.3 毫米,塞规两头都过。他在旁边看完全程,说了句:早知道深径比是这么个算法,就不省那个钱了。深孔钻打运水,说到底是笔直度的账,开工前把深径比算出来,答案就摆在那儿。
常见问题
深孔打完,怎么验收孔直不直?
最省事的办法是塞规加塞尺:拿比孔径小 0.1 的塞规从两头插,两头都进得去说明偏移没超。要求高的让加工方出直度数据,或者把每 300 毫米 0.1 毫米直接写进图纸。真偏的孔,塞规一头顺一头卡,一试便知。
枪钻打到镶件线或者交叉孔怎么办?
先在图纸上确认镶件位置,钻到离交叉位十几毫米就把进给收一半,油压不动。铁屑串进旧孔是常事,打完通高压水反冲一遍再装堵头。镶件线附近最怕让钻头硬啃,扭矩一异响就退刀,别赌。
2083 不锈钢和淬硬料能用枪钻吗?
预硬态的 2083、P20 都没问题,转速往下压两成,用涂层钻头。真淬到 HRC45 以上的料,枪钻基本不接活,让电火花或者线切割来。下单前把料性和硬度报给加工方,这一步最省扯皮。
运水孔不直,试模会出什么问题?
两头水流量不一样,偏的那侧流速慢,模面上就是一块热一块凉,实测温差能到 8 到 10℃,产品一边缩水一边飞边,调机怎么调都找不平。直度不是精度洁癖,是试模能不能过的前置条件。