模具皮纹是怎么做上去的?咬花晒纹的工艺流程
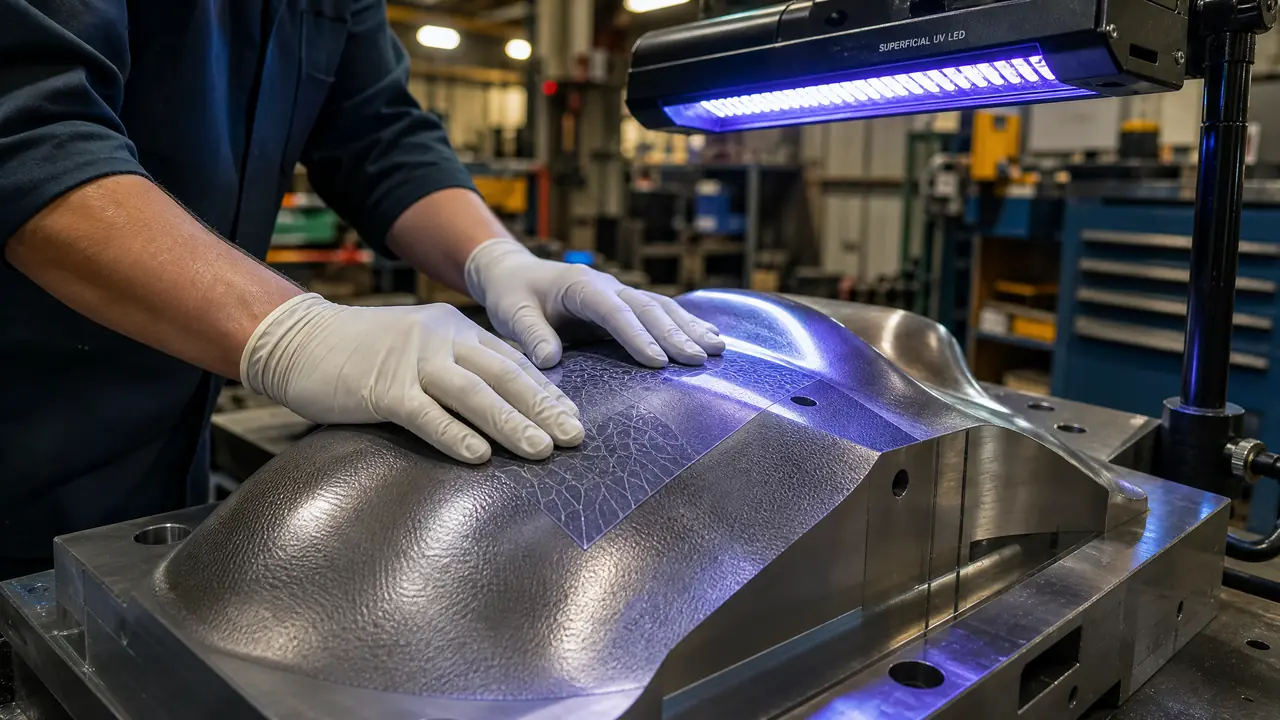
先说结论:模具皮纹不是机床刻出来的,是感光底片晒纹加三氯化铁药水一遍遍腐蚀「咬」上去的。纹深、拔模角、药水时间三样互相牵制,动手之前先把纹板和纹深确认死。
模具皮纹摸上去是凹的,脱出来的塑料件表面才是凸的纹。不少新入行的以为是 CNC 铣出来的,其实那玩意儿靠刀走不出来,行业里的正路是咬花,也就是化学蚀刻。广东厂里叫晒纹,长三角叫咬花、蚀纹,说的是同一道工序。
上个月我们一套家电面板模芯送出去咬花,来回三天,回来装模一试,纹路比样册还匀。但这套模差一点就翻车:纹深定到 0.1mm,原图纸拔模只给了 2 度,幸亏试模前被咬花厂的师傅拦下来,硬加到 4 度。这事让我想明白一个理,皮纹做得好不好,一半功夫在腐蚀,一半功夫在模具本身。
晒纹咬花完整流程,七步走完
晒纹的骨架是七步:精抛模面、涂感光胶、贴底片曝光、显影、三氯化铁腐蚀、去膜修整、防锈出厂,纹的深浅全靠腐蚀时间卡。展开讲讲每一步的门道。
第一步精抛,模面先处理干净,这一步坑最多,后面单独说。第二步在要咬花的区域涂感光胶或感光油墨,不需要咬花的面用胶带加油墨整个遮死,分型面、顶针孔、镶件位一个都不能漏。
第三步是整道工序的灵魂:把印着纹路的底片(行话叫菲林)贴到模面上,抽真空贴实,再用紫外灯曝光。咬花厂的师傅跟我讲过,贴得不实,纹路边缘就虚,咬出来一圈毛边,返都没法返。第四步显影,药水把没曝光的部分冲掉,模面上就留下了跟底片一模一样的图形。
第五步腐蚀,整面浇三氯化铁药水,咬多深全看时间、温度和药水浓度。常规皮纹咬十来分钟就得停下来拿深度规测一次,咬过头只能报废重做。第六步去膜清洗,第七步修整防锈,尖角的地方人工修一修,免得注塑时拖伤制品。
纹路深度和拔模角怎么定?
行业通行的经验是纹深每 0.025mm 配 1 度拔模角:常规皮纹咬到 0.08-0.1mm,拔模至少 3 度;深皮革纹过 0.15mm,拔模就得往 5 度以上走。这不是玄学,是制品脱模拖不拖花的分界线。
| 纹路类型 | 典型纹深 | 拔模角建议 | 常见用途 |
|---|---|---|---|
| 细纹/亚光面 | 0.02-0.05mm | 1-2 度 | 电器外壳、隐藏面 |
| 常规皮纹 | 0.08-0.12mm | 3-4 度 | 家电面板、汽车内饰件 |
| 深纹/木纹皮革纹 | 0.15-0.25mm | 5 度以上 | 方向盘、大件外观面 |
我自己的习惯是在经验值上再加 1 度保险。开头那套面板模就是例子,2 度改成 4 度之后一次试模过。加这 1 度,制品外观几乎看不出差别;省这 1 度,试模拉白了返工,一耽误就是一个礼拜。
话说回来,纹深也不是想咬多深就多深。深纹会把制品收缩不均放大,筋位背面、柱位对面容易出现缩印。结构复杂的件,咬纹之前得跟做结构的人碰一下,该避空的提前避。
咬花之前不抛光,省的钱双倍赔回去
咬花会把模面瑕疵成倍放大,晒纹前模面至少抛到 800 号砂纸,外观面要过 1000 号,料纹、接刀痕、麻点必须先消干净再送咬花。底子不平,咬出来的纹就一块暗一块亮。
这是我从代价里换来的教训。前年一套外壳模赶工期,精抛没到位就送晒纹,回来纹路倒是匀的,可底色深浅不一,制品在灯底下像打了补丁。返工等于把整面修掉重新抛、重新咬,光咬花费就多掏了一回。
后来我给车间定的规矩是:送咬花前,模面验收照抛光的标准走。具体分几级、每级用什么耗材,参考这篇模具抛光从粗抛到镜面的六级工艺标准就够了。
要是做镜面底咬细纹的活,讲究还更多,镜面抛光的 SPI 等级工艺详解那篇把 A1 到 A3 的做法讲得很全,两篇搭配着看正好。
报价、验收和三个常见的坑
咬花按咬纹面积计价,中等纹路行业报价大概每平方厘米几十元,深纹和异形面要翻倍,询价前先把纹板型号和咬纹展开面积给清楚。这两样说不清,比出来的价格没有意义。
找咬花厂别只比单价。有的厂报得便宜,菲林制作另收费、修整另收费,加起来反而不划算。我们固定合作的那家,头一回的门路是从模具加工厂的朋友那问来的,把各家报价单摆一起对,差异全在备注栏里。怎么筛厂、怎么比价,这篇深圳塑胶模具加工找厂家的避坑流程里的思路直接套得上。
坑一:纹板没实封。选型时翻翻样品册就定了,咬出来才发现比样册浅一档,重新谈价扯皮没完。坑二:光带没留够。咬花区跟分型面之间要留 10mm 左右的光带,图纸上不标,师傅只能自由发挥。坑三:顶针位漏遮蔽,顶针面咬了纹,配模怎么研都漏胶。这三样我在别的厂都见过现成的翻车现场,一张遮蔽确认单就能躲过去。
回到开头那套面板模。纹深 0.1mm、拔模 4 度、模面过 1000 号砂纸,三个数都对上了,一次试模过,批量生产到现在半年多没出过拖花。皮纹这道工序本身不难,难在它把设计、抛光、注塑全串在一条链上,哪一环松了,账最后都算到纹路头上。
常见问题
皮纹咬坏了还能补救吗?
浅的伤可以打磨重抛之后局部补咬,深了就得补焊再重咬,焊过的地方纹路对不上原纹,肉眼能看出色差。所以接近报废边缘的活,宁可咬之前多确认一遍纹板和深度。
咬花和电火花的火花纹是一回事吗?
不是。火花纹是电极放电在模面留下的自然痕迹,纹形不受控,只能做亚光;咬花靠菲林控制图形,木纹、皮革纹、几何纹想做啥做啥,深度和均匀度也差着量级。
晒纹一套模芯要多久?
中等大小的模芯,连遮蔽带曝光带腐蚀,顺利的话三天左右;深纹、多面咬花的要一周往上。急单会加钱,而且赶出来的显影腐蚀容易出问题,能不赶尽量不赶。
制品表面有白印,是皮纹的问题吗?
大概率是。先查拔模角够不够、纹深有没有超图纸,这两样占了脱模拉白的八成。都排除了再看注塑端,模温、保压也会引起类似现象,别一上来就怪咬花厂。