电线电缆模具怎么配?模芯模套的间隙
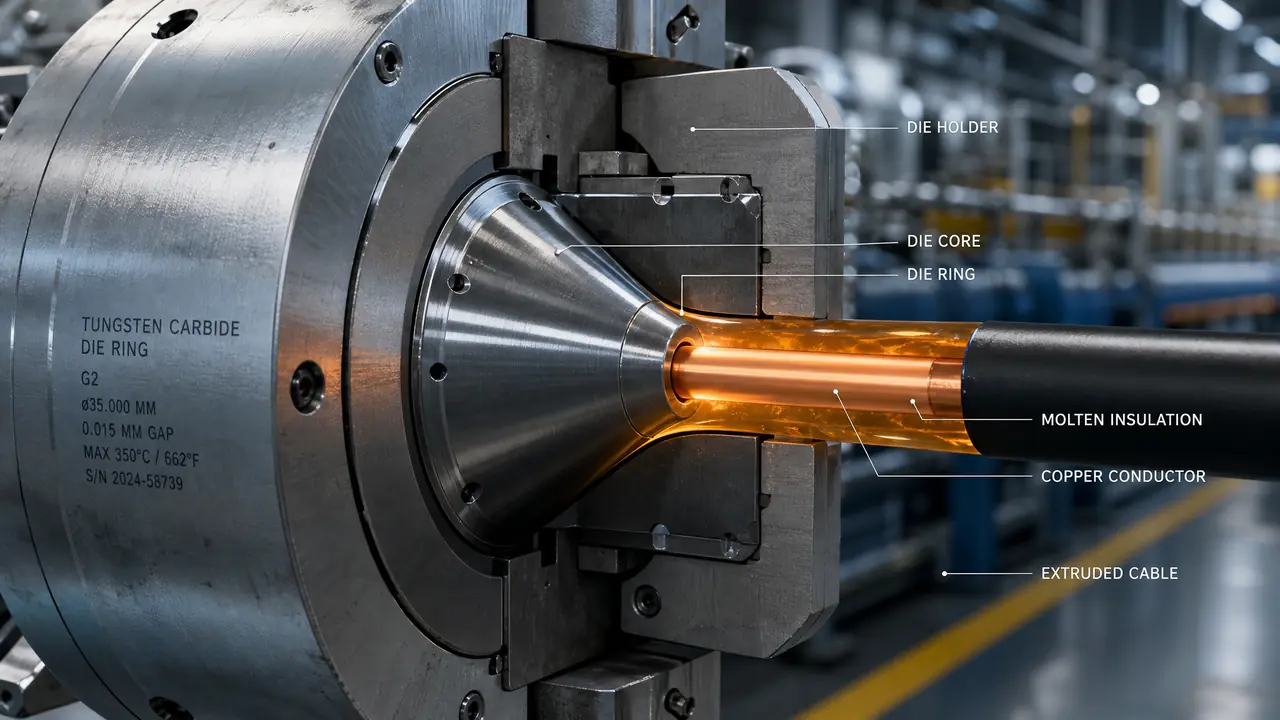
我的判断是:电线电缆模具配得好不好,八成看模芯模套的间隙。拉伸比和嘴距定准了,线就顺;凭手感乱配,气泡、偏芯、竹节全找上门。先定挤法,再按料性倒推间隙,上机盯温微调。
上个月厂里来了个做橡套线的老客户,抱着一副模来修,说绝缘层忽厚忽薄,挤出来跟竹节似的。拆下来一量,问题不在温度也不在螺杆,是模芯和模套的间隙配错了将近一倍。电线电缆模具看着就是两个带锥孔的铁疙瘩,配得准不准,直接决定这盘线能不能出厂。
从注塑模转过来的师傅最容易栽在这。注塑拼的是型腔精度,线缆挤模拼的是流道配合。模芯管内径,模套管外径,中间那段间隙加上嘴距,才是真正的灵魂。嘴距指模芯嘴端到模套承线区起点的距离,短了压力大,长了存死料,这个后面细说。
先分清挤法:挤压式和挤管式的间隙是两码事
挤压式是熔料把导体包实,间隙要小要紧;挤管式是管坯先行,靠拉伸比把料拉薄,两种挤法的间隙算法不能混着用。混用轻则表面发毛,重则整卷线报废。
挤压式里模芯嘴几乎伸进模套承线区,熔料在高压下直接包导体,间隙留小一点,致密度高,表面也亮。挤管式不一样,料先过模芯管成一根管坯,再被拉伸贴合到线芯上,模芯内孔要比导体外径大出一段,靠拉伸比补回来。我们挤七十平方铜芯的交联绝缘,用的就是挤管式,模芯管内径比导体放大了零点八毫米,拉伸比算出来一点九左右,出线才稳。当时也试过挤压式,直接堵料,十分钟不到就得拆机。
| 项目 | 挤压式 | 挤管式 |
|---|---|---|
| 适合场景 | 小线径、薄绝缘、表面光洁要求高 | 大截面、厚壁、交联和发泡料 |
| 模芯与线芯 | 内孔比导体大约0.1-0.2毫米 | 内孔比导体大0.5-1毫米,成管再拉 |
| 拉伸比常见范围 | 1.1-1.5 | 1.8-2.5 |
| 容易出的问题 | 压力高、料易焦 | 偏芯、拉伸比没算准会拉裂 |
一句话,先定挤法,再谈间隙。顺序反了,后面全白忙。
间隙怎么定?拉伸比倒推,再留嘴距微调
间隙没有万能表,先按拉伸比倒推:PVC类取1.2到1.8,PE和交联料取1.8到2.5,嘴距留1毫米上下,上机后再微调。料性变了,数字就得跟着变。
拉伸比听起来玄,其实就是模口处料流截面积除以成品截面积。举个我们车间的实账:那批交联绝缘的成品外径要求十点二毫米,模套出口内径定十二点四,面积比一算约一点五,挤软PVC护套正合适。要是挤PE,这个数就偏小了,得出线发紧、机头压力飙高,这时候把模套放大零点几毫米,压力表立刻回落。
嘴距是我交学费最多的地方。有次挤九十度阻燃护套,嘴距留了两毫米,死料在里面烤着,线面起一串疙瘩。收短到一点二毫米,机身温度压到一百六十五度左右,疙瘩消失了,那批线一次过检。我的习惯是:新料种先按经验取嘴距,上机半小时内盯着表面调,调顺了马上记在本子上。
还有个容易被忽略的点:模芯内孔的表面粗糙度。内孔Ra要压到零点四微米以下,壁一挂料,线就发毛,绝缘火花击穿率跟着涨。内孔抛到这个等级有专门的讲究,我们一般参照模具镜面抛光从A1到A3级的工艺标准来验收,油石过一遍再上膏,手感顺滑才算过关。
出线速度也掺一脚。同一副模,线速从每分钟六十米提到一百米,熔料在模口的剪切热明显上来,我们实测过模口温度涨了八度上下,间隙就得相应放大一点,不然表面起皮。所以老师傅配模从来不只看一副模,一定连着线速和料温一起记,三样凑齐才叫配完。
材质和加工:模套舍得花钱,模芯讲究磨工
模套优先硬质合金,承线区耐磨能用两三年;模芯常用不锈钢淬火后磨削,内孔精度和表面决定出线质量。开班次多的厂,这笔账要算总账。
价格摆在这里:四十五号钢淬火的模套,一副三百到五百块上下,挤个三四个月承线区就磨出沟,线径开始飘;硬质合金的模套两千到四千块左右,两班倒用两年,出线还是光面。一天开八小时以上的产线,钨钢那副摊到每个月反而更省。量小的散户,钢模完全够用,别听人忽悠。
加工路子也不一样。模套内孔靠线切割粗割再磨,模芯内孔小而深,得靠磨削加手工抛光。我们核对过,模套内孔有零点零一毫米的椭圆度,成品线径波动就能看出来了,所以精加工这道坎没人敢省。想了解这几道工艺各自能到什么精度,可以看这篇车铣磨放电线割五大模具加工方式对比,里面的磨削精度表跟我实际测的出入不大。
回到开头那盘竹节线:换了硬质合金模套,嘴距收短,间隙按拉伸比重算,一次试模就顺了。配模这事没有玄学,挤法定了算拉伸比,上机了盯温度和嘴距,剩下的就是记录和积累。下次模芯模套发到车间,先别急着装,卡尺量一遍间隙再上机,比翻十遍手册都管用。
常见问题
模芯模套一副多少钱,贵的和便宜的差在哪?
普通淬火钢的一副两三百,硬质合金的两三千往上。差价主要在承线区寿命,量小用钢模划算,一天开两班就上钨钢,按月摊反而便宜。
挤出来偏芯,先查什么?
别急着动间隙。先看模芯模套的同心定位有没有松动,再查放线张力稳不稳,最后才轮到模具本身。八成的偏芯出在装配和放线环节。
新模第一次上机,间隙要不要放大一点?
我的习惯是不放大。把机身温度放低五到十度,嘴距收短些,先慢速出线看表面。间隙一放大,拉伸比全变了,等于重新配一副模。
模芯内孔拉毛了还能修吗?
轻微拉毛可以重新磨削抛光,修两三次没问题。伤到承线区出了沟就直接换,修过的内孔更容易挂料,省下的钱不够赔那盘线。