油漆桶模具怎么拉伸?马口铁的深冲
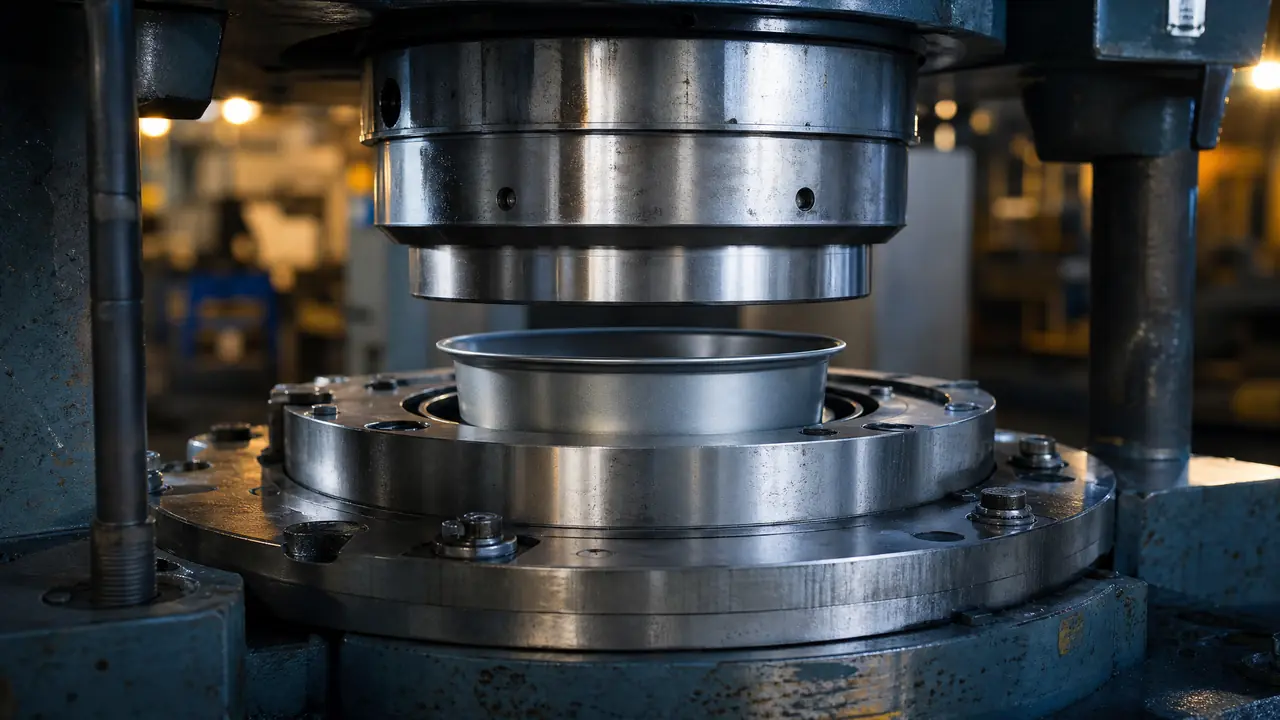
先说结论:油漆桶模具的成败八成在马口铁深冲那几道,道次排准、压边力调稳,比模具本身贵贱更顶事。参数纸上算不准,得靠试模垫片一圈圈磨出来。下图纸前先把桶径、料厚、月用量报清楚,再谈价不迟。
做油漆桶的模具,车间老师傅都叫它薄铁皮深冲,难就难在这四个字上。马口铁料厚普遍只有 0.2 到 0.28 毫米,一张圆片要在几秒里变成带底的桶,还不能皱、不能裂、不能拉花。我的判断是:油漆桶模具八成的功夫在拉伸那几道工序上,型腔车得漂亮反而排在后面。桶身起皱、底角裂、壁面拉伤这三种毛病,十有八九能追到拉伸参数上去。
前年我们帮一家涂料厂改一套 4 升两片桶模,原来那套在批量生产时底角开裂率有三成上下,客户每班捡废料捡到手软。后来怎么调回来的,下面细说。先给个底:薄料深冲的数字,图纸只能画个大概,真正管用的参数全在试模那一两周里磨出来。
拉深道次怎么排?先算料厚和桶径的账
马口铁深冲一般排两到三道:头道拉深系数取 0.55 到 0.58,二道取 0.78 到 0.80,直径还要缩就补第三道。拉深系数就是每次拉完的直径除以拉之前的直径,数越小拉得越狠。圆片直径和成品桶径之比超过 2.2,就别指望一道拉到位。硬要一次成形,壁部拉应力一超过材料的强度极限,裂的位置清一色在桶底圆角往上一指宽的地方,我见过的翻车基本都是这个位置。
行业里两片式桶走的流程叫 draw-redraw,拉一道再拉一道,道与道之间不退火,靠道次系数把变形量摊开。拿那套 4 升桶来说,圆片下到 260 毫米,头道拉到直径 145 左右,二道拉到 112,第三道兼带把桶底整形出来。隔壁 DI 饮料罐那套变薄拉伸的玩法,桶壁越拉越薄,桶厂别照抄,油漆桶要的是壁厚均匀抗磕碰,走 DRD 就对。
压边力、圆角、间隙,两头堵
起皱就加压边力,开裂就减压边力,这两头的平衡点靠试模垫片一圈圈试出来,公式算不准。位置先分清:褶子从法兰外圈先冒头,裂纹在桶底圆角处先露白。看到哪头报警,就知道该往哪边拧。
间隙行业普遍取 1.05 到 1.1 倍料厚,凹模圆角给到 6 到 8 倍料厚,冲头圆角 4 到 6 倍。别小看这几个 R。我们接手那套 4 升桶模,凹模圆角图纸只给了 1.2 毫米,比 5 倍料厚还小,材料拐弯拐不过来,三成的裂就裂在这儿。把它修磨到 1.8 毫米,开裂率直接掉到千分之几,前后就动了这一处。
压边这块,0.2 毫米级别的薄料用刚性压边圈容易压死,做深冲桶的行业里普遍上弹性压边,氮气弹簧或者聚氨酯都行。我们试模的法子很土:剪几种厚度的紫铜皮垫在压边圈下面,一圈一圈加,比反复调氮气压力快得多。压边力小了,外圈起大波浪纹;大了,材料进不来,直接裂底。
下料的圆片也别照公面积公式硬算,深冲会出耳子,四边凸耳要留切削余量,桶口修边才能齐。我们那套模按公式算出 254 毫米就够,实际下到 260 毫米,多出的料全喂给了凸耳和修边。圆片边缘的毛刺同样要清理,一道毛刺带进凹模,桶壁上就是一圈亮痕,客户验货第一个挑这个刺。
拉深油也别省,马口铁表面虽有锡层和底油,深冲还得补专用拉深油。有回油断了货,我们拿缝纫机油顶了一晚上,第二天桶身一道道划痕,客户把照片发过来我都没脸看,后来换回专用油才压下去。
模具材料和寿命,钱花在哪
批量大就凹模镶硬质合金、冲头用 Cr12MoV 淬硬到 60 度上下,小单整体淬火就够,别为面子加钱。硬质合金镶件贵一截,寿命却差着量级,做千万只级别的桶,这笔账怎么算都划得来。月产几十万的小单,Cr12MoV 完全顶得住。
工作面的抛光比材料牌子更容易被忽视。型腔抛到镜面级别,Ra 0.2 以下,粘料和拉伤明显少一截,桶身印铁前的底子也干净。这道手艺有专门的路数,从油石到钻石膏一级级往下走,急不得,具体等级和手法可以看这篇模具抛光怎么做?从粗抛到镜面的六级工艺标准。抛亏了的教训我们吃过:有一套模子赶工期只抛到 Ra 0.4,量产不到一个月桶身就开始拉丝,停机重新抛,耽误的工夫比当初省下的多好几倍。
凹模圆角和型腔的成形面,靠 CNC 留量再由钳工修研衔接,车铣磨线切割这几道怎么配合,决定了圆角过渡顺不顺滑,顺滑的地方材料才流得动,各工艺的分工和取舍在这篇模具加工有哪些方式?车铣磨放电线割五大工艺对比里讲得细。补一句经验:圆角处宁可 CNC 留 0.02 毫米给钳工手工推,也别让机床一次切到数,刀痕留在 R 上就是一条条隐形的裂源。
回到开头那套 4 升桶模,最后是三件事把它救回来的:凹模圆角放大到 1.8 毫米、刚性压边换成弹性、拉深油换成专用的,试模到交模前后十五天。做桶的老板下图纸之前,把桶径、料厚、月用量这三个数先报给模具厂,道次才能排准。这三句话说清楚,比在价格上来回磨半天值钱。
常见问题
油漆桶模具和饮料罐模具能通用吗?
账面上都是马口铁深冲,实际很难直接换用。饮料罐走变薄拉伸,模具结构按罐径标准化,桶的尺寸杂、批量散,改一副罐模的钱常常够开半套新桶模。尺寸接近的可以借用部分镶件,主体还是另开划算。
深冲后桶身锡层磨掉、放着生锈怎么办?
拉伤重的地方锡层磨穿,铁基露出来很快就返锈。根子在工作面光洁度和拉深油上,先把型腔抛上去,再检查凹模口有没有积瘤。出厂前桶身还要过一道涂料或印铁,验货时专门看桶底,那是拉伤最先出现的地方。
一套油漆桶深冲模具大概什么价位?
单工序拉深模十来万到二三十万的都有,两三道连工位、带硬质合金镶件的整线,七八十万往上也不稀奇,这是听几位模厂老板说的行情,仅供搭个量级。报价差异最大的一块就在镶件材料和工作面处理上,谈价前先问清这两项用什么。
马口铁料厚怎么选?
小容量桶 0.2 到 0.23 毫米够用,18 升级别的桶身和桶底常分开下料,底盖会厚一档。料厚每薄一档,道次和压边都要跟着重排,别拿着厚料的图纸直接改尺寸就用,变形量的账完全不是一套。
延伸阅读
模具镜面抛光怎么做?从A1到A3级的SPI工艺标准详解,收模验型腔光洁度时照着对,不扯皮。
模具加工工艺有哪些?从粗加工到精加工的完整工序链,看懂工序链,跟模厂聊排期心里有数。