五金模具加工报价怎么算?工序拆分逻辑
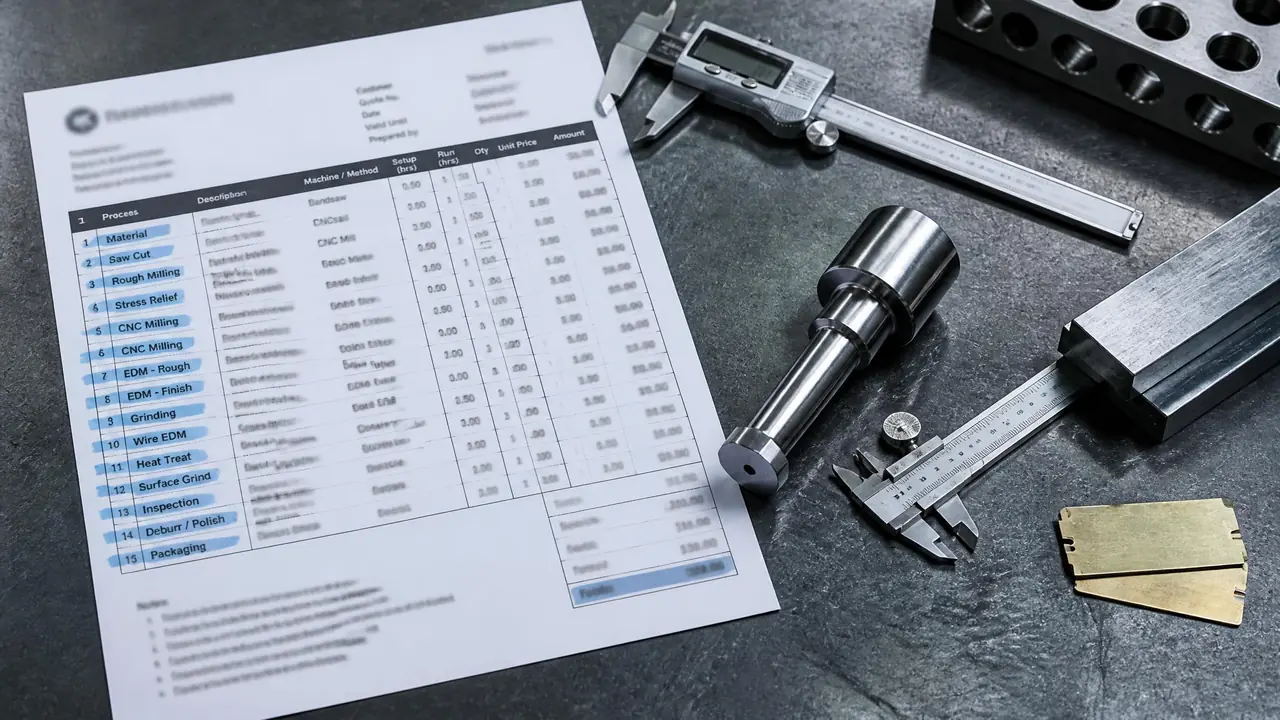
别绕了:五金模具加工的报价就是五笔账——设计费、钢料费、工序机时费、热处理外协、装配试模,一道道加出来的。两份报价差四成,差价基本藏在工序取舍和钢材档次里,不在利润率。拿到报价单先逐项核工序,再谈价。
前阵子一个做五金冲压件的客户拿着两份报价来找我,同一套插片端子级进模,一家报三万八,一家报六万二。他第一反应是三万八那家实在,六万二那家在宰人。我把两张单子摆开看了十分钟,跟他说恰恰相反——便宜那张,砍掉的东西比差价贵。
五金模具加工的报价看着是厂家拍脑袋给的整数,其实是按工序一道道算出来的账。工序拆得越细的单子,水分越少;只给你一个总价的单子,你连砍价都砍不到点上。这篇就把拆分逻辑摊开讲,你看完至少能核明白一张报价单。
一套五金模的报价单里装了哪几笔钱
五金模具加工报价正规拆法是五笔:设计费约占一成半,钢料按公斤算,各工序按机时算,热处理多数外协按公斤,最后装配试模打包一笔。五笔账里有三笔是有行情价的,核起来不难。
先说材料。冲压模刀口料常用Cr12MoV、SKD11,好一点上粉末高速钢,这些料钢厂出厂价按公斤走,SKD11普遍二十多块一公斤,国产Cr12MoV十五块上下。一套中等级进模毛坯料两三百公斤,材料费小一万。有些报价单把模坯和刀口料合并成一笔"材料费",你就要多问一句用的什么牌号——国产杂牌料和国标料,价差能到一倍,寿命差得更远。
设计费是采购最容易想砍的一笔。行业普遍按模具总价的10%到15%提,级别进模要排工位、算料带、出展开图,一个设计员趴半个月很正常。老实讲,设计费被砍到5%以下的单子,后面改模的钱会加倍还回来。这钱我劝你别省。
| 报价科目 | 计价方式 | 常见区间 | 备注 |
|---|---|---|---|
| 设计费 | 按模具总价百分比 | 10%到15% | 级进模取上限 |
| 钢料费 | 按公斤 | SKD11约20到30元/kg | 含毛坯余量 |
| 工序机时费 | 按设备小时或加工面积 | 见下文拆解 | 占报价大头 |
| 热处理 | 外协按公斤 | 真空淬火8到12元/kg | 刀口HRC58到60 |
| 装配试模 | 打包一口价 | 占总价8%到12% | 含两轮试模较常见 |
各道工序用什么设备、精度差在哪,这篇按五大工艺对着比过,不熟悉加工环节的朋友先补这一课:模具加工有哪些方式?车铣磨放电线割五大工艺对比。
机时费是报价的大头,拆开看才看得懂
机时费等于设备折旧加人工加电费厂房摊销,CNC每小时60到80元,磨床40到60元,线切割按加工面积计价,这块通常吃掉整套模具加工费的一半以上。核报价重点核这里。
我们车间这台850三轴CNC,折旧摊下来每小时总成本六十多块,对外报65到75元是合理区间。一套端子模的模架粗铣精铣加钻孔,满打满算挂机四五十个小时,光这一道就三千多块。模板六面要磨,四块板磨平磨直又是十几二十个小时。这些数字不是厂家编的,是机床计时器里真实走出来的。
线切割最特殊,不按小时按面积收。快走丝行业普遍0.008到0.015元每平方毫米,慢走丝贵一个量级,0.03到0.06元,但割出来的刀口光洁度和崩刃寿命完全两个档次。端子模这种刀口配合间隙要求几微米的活,用慢走丝是底线。2024年我们核对过一副八工位端子模的慢走丝工时,光刀口块割了十一天,单这一道工序报价就八千出头——便宜那家报三万八,这八千基本是砍没了的。
电火花和车床的机时费介于两者之间,50到70元一小时。放电主要清CNC和线切割够不着的清角,工时不长但别漏掉,漏了这道,装配的时候钳工得拿手动工具硬抠,抠出来的角精度没法看。从粗加工到精加工整套工序链怎么串,这篇顺着流程走了一遍,可以对照:模具加工工艺有哪些?从粗加工到精加工的完整工序链。
同样一副模,报价差四成的差价藏在哪
低价单的差价几乎都藏在工序取舍里:慢走丝换快走丝、少真空回火一次、钢料降档、合并省掉检测工位,每一项都便宜两三千,加起来就是那四成。便宜不是利润让出来的,是工序减出来的。
拿开头那两份报价举例。三万八那家的单子上没有热处理外协这一项,问过去才知道,刀口料用国产Cr12MoV代替SKD11,油淬代替真空气淬,硬度能到但变形量大,装配时得靠钳工配研修回来。配研是什么概念?钳工拿油石一磨磨一天,精度看手感。干出来的模,头三个月没问题,冲到二十万模次刀口开始崩,一崩就是停线修模。
六万二那张单子贵在明处:SKD11真空气淬、慢走丝割刀口、刀口块做成快换结构、多一轮试模。冲压模这东西,贵出来的两万四摊到两百万模次里,一副冲次成本涨不了几厘钱,可停一次线的损失够你再买半套模。我的倾向很明白,上量订单认贵的那张,除非你只打样几百件。
还有一处容易被忽略:报价里有没有含试模材料费和试模后修配。有的厂报价漂亮,试模的时候每换一卷料、每修一次刀口都另收钱,结账比当初贵的一张还高。谈价的时候把这句问死——报的价含几轮试模、材料谁出、超差谁担。
那位客户最后定了六万二的那家,模子冲到现在八十多万模次,一次没停过线。他说当初差点为了三万八把订单交给便宜那家。五金模具加工的报价没有玄学,五笔账摆开,每道工序都有行情价,你不需要懂技术也能核出水分。下次拿到报价单,先别急着砍总价,一道工序一道工序对,砍出来的每一分钱才砍得踏实。
常见问题
五金模具加工报价里,设计费能砍到多少?
我建议别动这笔。正规厂设计费收模具总价的10%到15%,级进模偏上限。硬砍到5%以下,设计员只能压缩料带分析和强度校核的时间,省下的设计费后面全变成改模费。真要省,把结构要求一次性说清楚、少来回改图,比砍费率管用。
快走丝和慢走丝报价差多少,怎么选?
慢走丝单价是快走丝的三到五倍,一副端子模刀口这一道能差五六千。产品精度要求正负0.02毫米以内、或者冲次上百万的,直接选慢走丝;打样件、要求松的普通垫片模,快走丝够用,没必要为用不上的精度买单。
报价单上材料费怎么核对?
问清三件事:什么牌号、多重、按什么价。SKD11二十多块一公斤是正常行情,明显低于这个数的要警惕。毛坯料比成品重三成左右是正常的加工余量,但有的单子故意多报重量,你让对方给个下料尺寸图,一算就露馅。
打样模和量产模报价能差多少?
差得比很多人想的大。同样产品,打样单可以做单工序模加快走丝,两三万能拿下;对应量产级进模要排工位、上快换刀口,报价翻倍很常见。如果样品确认后确定上量,一开始就按量产模报,打样模省的钱最后要花两遍。