模具挤压是什么工艺?挤出模具的原理与常见缺陷分析
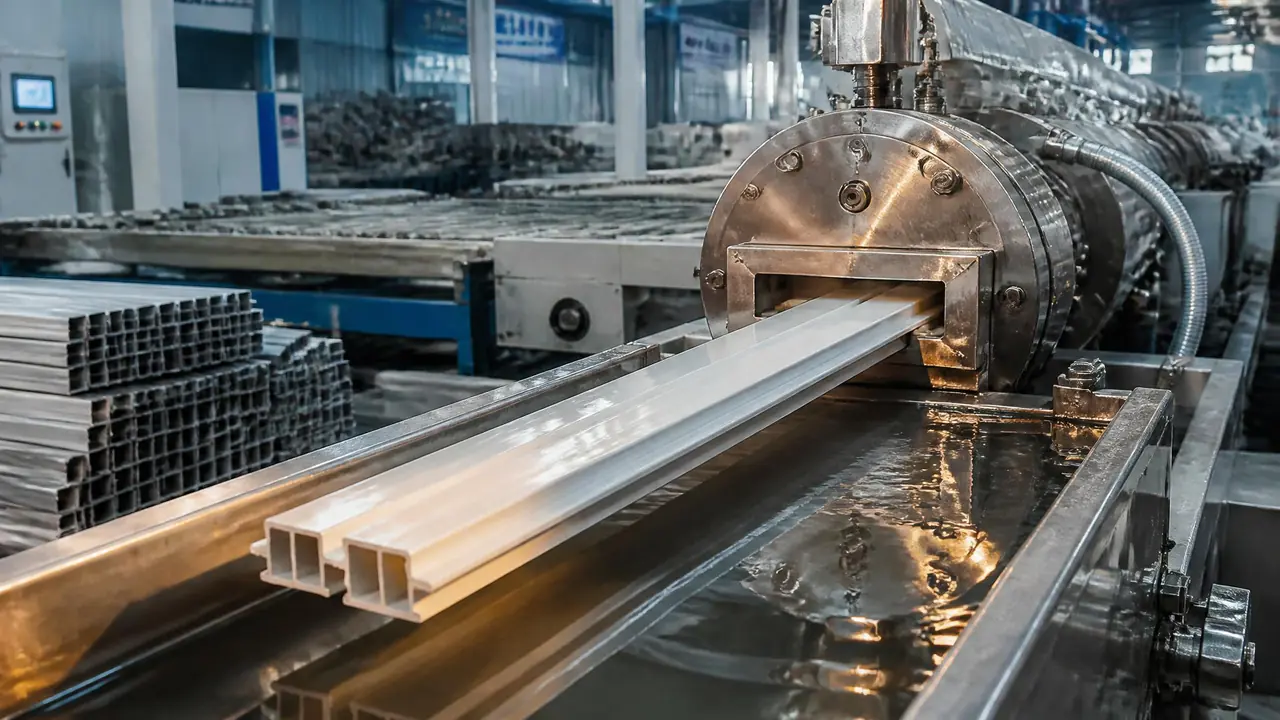
开门见山:模具挤压在车间里至少指两件事——铝型材的热挤压和塑料的螺杆挤出,原理、设备、缺陷全是两套体系。先弄清自己的件走哪条线,再对口模、定型、牵引这些环节去排查,方向才不会错。
上礼拜有个客户拿一张型材截面图来问模具挤压的报价,聊到一半才说漏嘴,他要的其实是塑料型材,不是铝的。这种误会我一年能碰上好几回。铝厂嘴里的挤压,是几千吨挤压机把加热到四五百度的铝棒压过模孔;做塑料的厂说挤出,是螺杆在料筒里把熔料往口模里推。两条线都挂在模具挤压这个词底下,可从模具钢材到常见缺陷再到报价逻辑,没有一处是一样的。
这篇把两条线拆开讲清楚。先说挤出模具是怎么出活的,再逐个拆熔接线、缩痕、口模痕、出料不均这几个高频缺陷。你看完至少能判断自己的件该走哪条线,跟厂家对话也接得上话。
模具挤压是什么工艺?两个口径别搞混
模具挤压是行业口语:铝材行业指热挤压,塑料行业指螺杆挤出成型,两者原理、设备和缺陷各成一套体系。正经的说法只有挤压和挤出两个词,前者属于金属塑性成形,靠压力机把加热的金属压过模孔;后者属于塑料连续成型,靠螺杆供料过口模。车间叫着叫着并成了一个词,麻烦就出在这。
判断办法不复杂,先问材料。铝型材、铜棒这类金属件,走的是热挤压;PVC异型材、PE管材、密封条这些塑料件,走的是螺杆挤出。两者产出的都是截面恒定的长条料,这点像。但一套800吨级挤压机动辄大几百万到上千万,一条塑料挤出线几十万就能开起来,差着一个量级。想先看挤压模具本身的分类和结构,可以翻这篇挤压模具是什么?型材管材连续成型的核心工具,结构上的事那边讲得细。
塑料挤出怎么出活:螺杆、口模、定型、牵引一条线
塑料挤出是四段一体的流水线:螺杆熔融供料,口模给出截面,真空定型套冷却定径,牵引机匀速拉走,哪段失稳都会在型材上留痕。温度、螺杆转速、真空度、牵引速度这四个参数互相牵扯,调机的功夫就是在它们之间找平衡,动一个就得看另外三个的脸色。
拿我们车间那台65锥形双螺杆机打PVC异型材举例。料筒分四段加热,行业普遍设在160到180℃之间,机头口模稍高,180到190℃左右。真空定型套靠负压把型材外表面吸在定径套内壁上,真空度不够,外形立刻发瘪。牵引速度的影响最直接:从每分钟1.2米提到1.5米,壁厚能薄下去0.15到0.2毫米。所以熟手调机宁可慢点拉,尺寸稳比产量金贵。
这条线上一环出问题,痕迹会出现在最下游。定型段长度不够,型材出定型套还在继续收缩变形;冷却水温太高,表面发乌没光泽。道理不难,难的是四段参数都在飘的时候,你得判断先动哪一个。
熔接线、口模痕、出料不均,这些缺陷怎么调?
挤出缺陷要从熔体状态反推:熔接线是两股料没焊牢,口模痕是口模划伤刮出的纵向细线,出料不均多半是温度不匀或流道失衡,先查源头再动模子。上来就降速提温是新手常犯的错,有时越调越糟。
这几个缺陷的排查顺序,我整理成一张表对着看。
| 缺陷 | 典型成因 | 第一步先做什么 |
|---|---|---|
| 熔接线 | 分流处两股熔体汇合,温度低、汇流压力不足 | 提高熔体温度,或加大汇流前的熔体压力 |
| 口模痕 | 口模工作面划伤,或PVC析出物挂料刮伤料条 | 停机清理口模内腔,划伤深就抛光后重新镀硬铬 |
| 缩痕、凹陷 | 定型冷却不足,或牵引过快把壁厚拉薄 | 先降牵引速度,再延长定型段或加大冷却水量 |
| 出料不均 | 加热圈烧坏、流道流速分布失衡 | 先用钳形表查各组加热圈电流,最后才考虑修分流锥 |
去年有批PVC密封条,出料左边快右边慢,型材一出定型套就往右弯。调机的小伙子折腾了一下午,改温度、压速度,全没用。最后查出来是一组加热圈烧了一半,两边熔体温度差了七八度,换上之后不到半小时就拉直了。这事之后我们车间定了条规矩:挤出机出问题,先查电,再查料,最后才动模子。
还有一种缺陷值得单独点名:熔体破裂。剪切速率太高的时候,熔体在口模里失稳,表面出现一圈一圈规律的波纹,行里叫鲨鱼皮。我遇到过两回,一次是牵引提太快,一次是口模入口圆角太小。降速、升口模温度、把入口圆角放大一点,三招基本能压下去。
铝型材那边的缺陷逻辑不一样,最要命的是焊合线。空心型材靠分流模,铝棒先被桥分成几股,再在焊合室里重新焊到一起,比压不够就焊不牢,型材一受力沿焊合线裂开。这块的门道比塑料挤出深,分流模结构、焊合室设计、H13氮化这些话题,这篇铝型材模具怎么选结构?平模分流模拆解、H13氮化与挤压比实战心得里拆得更细。
铝型材挤压和塑料挤出,到底差在哪?
铝型材挤压是固态金属的热塑性变形,铝棒加热到450到500℃再推过模孔;塑料挤出是熔体连续流动成型。一个讲挤压比和焊合,一个讲温度曲线和熔体稳定。设备、模具钢材、缺陷谱系全都对不上号,采购比价之前先把自己归到正确的赛道里。
挤压比是铝挤压绕不开的数:模孔总面积和挤压筒截面积之比,行业普遍在30到80之间取值。压比太小,型材组织疏松,机械性能上不去;压比太大,挤压力暴涨,模具磨损快,还容易闷车。塑料那边没这个概念,讲究的是压缩比和熔体在口模里的停留时间,待久了糊料,待短了塑化不透。
模具的消耗方式也不一样。铝挤压模是耗材,一组H13模正常情况下挤压几十吨铝材就要下机氮化,来回几轮,工作带磨塌了就报废,所以型材厂都有专门的修模班组。塑料口模没这么惨,内腔抛好光、镀上硬铬,勤清理析出物,一套口模用好几年不稀奇。我自己的感受是:铝模的账要按寿命周期算,塑料口模的账按套算。
回到开头那位客户。问清楚材料是塑料型材之后,报价逻辑整个换了一遍:不用上千吨的挤压机,一条65机配口模和定型套就能干,模具费落在两三万这个档。你要做的第一步其实就一句话——先确认材料是铝还是塑料,再拿着截面去找对口的厂家,看样的时候重点盯焊合线,摸一遍表面有没有纵向细纹。
常见问题
挤出模具一般用什么钢材?
铝挤压模用H13这类热作模具钢,淬火回火后还要氮化提高表面硬度,扛得住四五百度的铝棒。塑料口模常见的是中碳钢整体加工再镀硬铬,螺杆料筒多用38CrMoAlA渗氮处理。钢材选错,寿命能差几倍。
牵引速度调快一点会有什么后果?
最直接的是壁厚变薄、冷却跟不上,快过头还会把表面拉毛甚至触发熔体破裂。调牵引必须配着螺杆转速一起动,单边快拉十有八九出废品。
一套挤出模具大概多少钱?
塑料异型材口模国产的一套几千到两三万,看截面复杂程度。铝型材模便宜的一两千就能开,但它是消耗品,氮化、修模、报废全摊进总成本,单价比塑料口模高,别只盯着开模费。
型材表面鼓小泡是什么原因?
十有八九是原料受潮或者排气段失效。PVC里水分一受热汽化,就在表面顶出气泡,先把料按工艺要求烘透,再检查真空排气口有没有堵。
延伸阅读
冷挤压是另一个容易混进来的词,常温下把金属压进型腔,跟本文说的热挤压和挤出都不是一回事,看这篇冷挤压模具是什么?常温金属挤压成型的工艺和模具详解分清楚。
塑料件相关的模具知识还想顺一遍,这篇塑胶模具和塑料模具有什么区别?从原料到工艺一篇讲清楚当索引用正合适。