弯管机模具怎么配不出废管?芯棒防皱模与弯曲半径的师傅经验
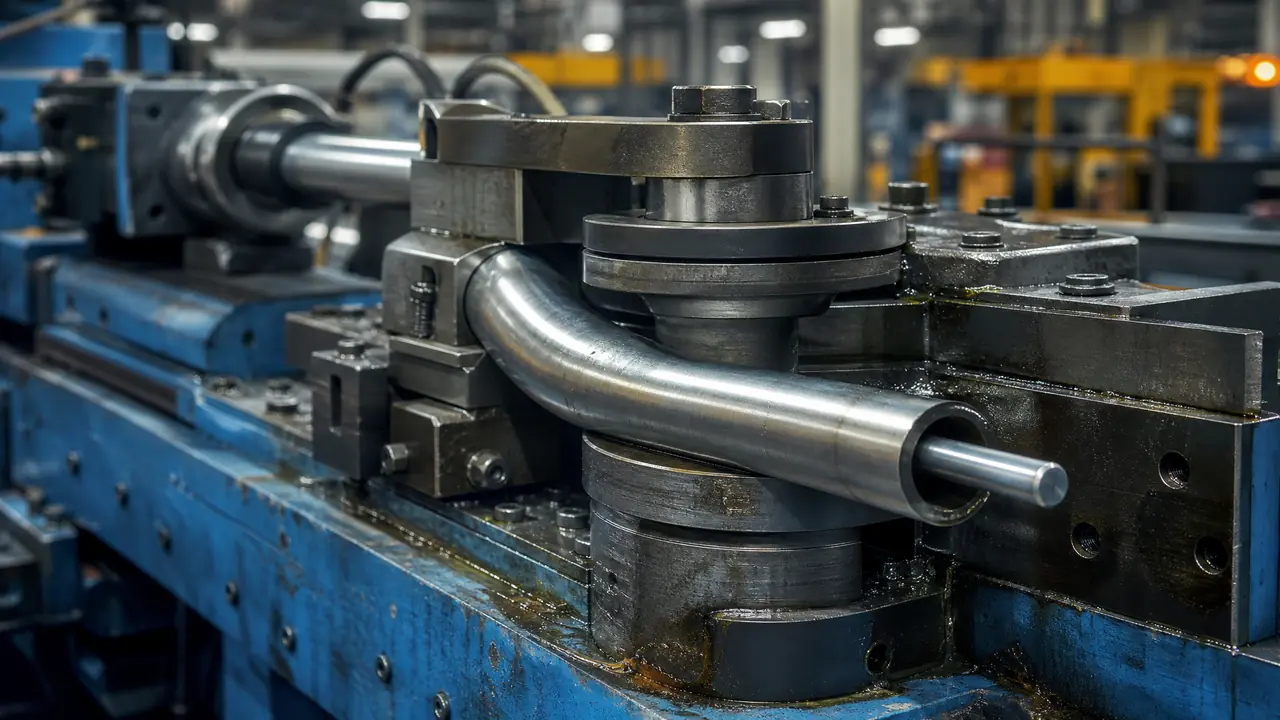
把话放这儿:弯管废不废,一半看设备,另一半全看弯管机模具配没配齐。弯管模定半径,防皱模压起皱,芯棒从里头撑管壁,这三样少一件,椭圆度立马超差。下面按装模调机的顺序讲,看完你至少知道废管了先查哪一件。
上个月接了一批304扶手管,φ38、壁厚1.5,客户图纸要求弯曲半径R=2D,椭圆度不许超5%。我头一天没装防皱模,想着管子不算太薄,直接弯。弯到第十根,弧的外侧一道一道波浪皱,跟晒干的苦瓜皮似的,废了八根。老师傅老周走过来就一句话:薄壁管R给到2D的,防皱模敢不装?
这就是我想说的判断:弯管机模具从来不是弯管模一件的事,它是一套四件的组合,谁缺位,废品就出在哪。管子一上机,椭圆度和起皱这两个指标,全靠这套模具里里外外一起兜着。下面我按老周教我的顺序,一件一件拆开讲。
一套弯管机模具到底包含哪几件
一套完整的弯管机模具至少四件:弯管模(含夹紧模和压料模)、导模、防皱模、芯棒。厚壁管配大半径时,芯棒和防皱模可以省;薄壁管、小半径,四件必须全上,缺一件就等着收废管。
很多新人以为弯管机模具就是那个大圆盘,其实圆盘只是弯管模的骨架。真买东西的时候,报价单上是分开列的:弯管模主体带夹紧模,压料模一件,导模一件,防皱模一件,芯棒加芯杆又是单独一价。我去年帮朋友询过一套φ51的45钢模,弯管模主体八千二,防皱模两千四,球头芯棒连杆三千六,一套下来一万五千块上下。有人图省钱只买前两件,我劝你别省,省下的钱不够赔三个月的废管料。
各件的分工用大白话讲:弯管模是画圆的,半径刻在它身上;夹紧模把管子一头摁在模槽里跟着转;压料模从外往里压;导模在前面扶着直段;防皱模顶在弯曲切点的后侧,专门拦着管子外侧起皱;芯棒从管子内孔伸进去,在弯曲的瞬间把管壁从里面撑住。外面定型、里面支撑,缺哪头都不行。
对了,说到这里岔一句:弯完了管口还要收头缩径的,那是缩管模具的活,跟弯管这套不通用,缩管模具怎么收口里写得比我细,需要的朋友自己翻。
芯棒伸出量和防皱模,差一毫米就是废管
芯棒伸出量一般给0.5到1毫米,防皱模前端要顶到切点后方1到2毫米。芯棒伸多了,外侧管壁被撑裂;伸少了,内侧立刻起皱。这两毫米是弯管师傅的手艺所在,没有仪表,全凭听声和看料。
我翻过车的就是这个伸出量。那批扶手管,新来的学徒把芯棒往前顶了快3毫米,前五根看着还行,弯到第六根,外侧"啪"一声脆响,拉裂了。拆开一量,伸出量给多了。老周教我一个土办法:调伸出量的时候拿一根涂了拉伸油的废管试弯,弯完把管子锯开,看内壁,内壁有一圈浅浅的芯棒擦痕、但没有压坑,这个位置就对了,记下来。我们车间管这叫"锯管认痕",一个下午能省一沓料钱。
防皱模的位置同样要抠。它前端的圆弧必须跟管子外壁贴住,间隙给到壁厚的一半以内,顶进深度过切点1到2毫米。位置太后了不起作用,皱照起;顶太深,管子前进的阻力变大,外弧被拉薄。我一般的校验法是点动弯5度、停,看防皱模跟管子的接触面有没有发亮的一线,有就说明贴上了。
润滑油这事也得说。薄壁不锈钢必须上拉伸油,别拿废机油糊弄。我有一次图省事用了机台上的旧液压油,弯出来的管子内侧全是亮点拉伤,客户验货直接扣了一千二。一桶18升的拉伸油两百出头,这笔账怎么算都不该省。
弯曲半径和椭圆度怎么取舍
弯曲半径尽量不小于1.5倍管径,要椭圆度稳在5%以内,就得芯棒加防皱模双管齐下。光靠弯管模硬弯,薄壁管的椭圆度普遍在8%到12%之间,超差没跑。
半径越小、壁厚越薄,难度按平方往上翻。我把自己这些年的经验归成一张表,新调机的照着配,八九不离十:
| 管子情况 | 芯棒 | 防皱模 | 椭圆度实测 |
|---|---|---|---|
| φ25×2.0,R=3D厚壁 | 可以不用 | 不用 | 3%左右 |
| φ38×1.5,R=2D | 球头芯棒,伸出0.5-1毫米 | 必装 | 4%-5% |
| φ57×2.0,R=1.5D | 爪式芯棒带助弯 | 必装,顶足2毫米 | 5%-6% |
| φ20×1.0,R=1.5D薄壁 | 爪式芯棒加防塌助弯 | 必装 | 不装芯棒能到15% |
回弹也必须算进去。304不锈钢回弹量我实测在1度到1.5度,想弯90度,机器得压到91度半等它自己弹回来;碳钢回弹小些,压到90度半就够。模具新做的时候可以让模工把弯管模的圆弧按负偏差修一点,比如图纸R=60,模子铣到R58.5,等于提前把回弹补偿吃掉,这个做法老师傅都在用,明面上不写进图纸,但报价单上得说清楚,不然模工以为你量错。
再说椭圆度怎么测,别整花的,卡尺量弯后的最大外径和最小外径,差值除以公称外径就是了。客户验收基本都认这个算法。弯完还要在弧段冲孔的,管子里面同样得有芯撑着,道理跟弯管一模一样,圆管冲孔模具怎么防塌管那篇里把内芯支撑讲得挺透,可以对照着看。
至于弯管机模具本身的配置怎么跟回弹联动,弯管模具怎么配那篇从模具设计角度补了不少我这里没展开的细节,两篇对着看更全。
那批扶手管后来装齐了防皱模和球头芯棒,伸出量按"锯管认痕"定在0.8毫米,剩下的八十多根一口气弯完,椭圆度全部落在4%到5%,客户验收一根没退。老周抽着烟说,弯管这活儿,机器是死的,模具是死的,中间那两毫米是活的。我把这句话记在本子扉页上,今天也送给你:废管不可怕,可怕的是弯废了不知道去查哪一件模具。
常见问题
芯棒选球头还是爪式?
壁厚2毫米以上、半径2D往上的普通管,球头芯棒够用,便宜也好养。薄壁管或者半径压到1.5D的,直接上爪式,多段关节跟着弧走,椭圆度能比球头小两三个点,就是价格翻倍、内孔得勤清理。
弯管机模具用什么材料做的?
中小批量主流是45号钢调质加槽面淬火,一台几千块;天天开、批量大的用Cr12MoV或H13,整体淬火加氮化处理,槽面硬度能到HRC55以上。差价在三倍左右,但寿命差着五六倍,接长单的算总账反而便宜。
弯管起皱到底是模具问题还是操作问题?
多数两头都有份。先查防皱模位置和芯棒伸出量,这两处不对占七成;再查夹紧力,夹得太松管子在模槽里打滑也会皱。模具槽面磨损出料边了,那就是该修模了,别硬调。
多大的弯曲半径可以不用芯棒?
经验值是壁厚和管径之比大于0.08、半径给到3D以上,可以免芯棒。但客户如果对椭圆度卡得严,哪怕条件够我也建议用,毕竟芯棒一装椭圆度立马下来一个档次。
防皱模磨损了有什么征兆?
最直观的是弯到某一批,管子外侧开始出现轻微的螺旋纹,擦得再干净也在。拿着旧防皱模对着新模一比,工作弧面能看出肉眼可见的低洼,这时候就别调位置了,直接送修或者换新。