热压成型模具怎么选怎么调?复材玻纤板模压的温度压力实战
这事儿得拆开说:热压成型模具九成翻车不在图纸在参数。同一副模,模温差十度、保压短十秒,出来的板子不是欠熟就是鼓泡;材料路线选错,注塑模和模压模的白花冤枉钱能差出一副模钱。这篇按热压车间十年的经验,把模压跟吸塑注塑的分工、玻纤板SMC的温度压力账、翻车重灾区一次摆开,看完至少知道开模前该问厂家哪几句。
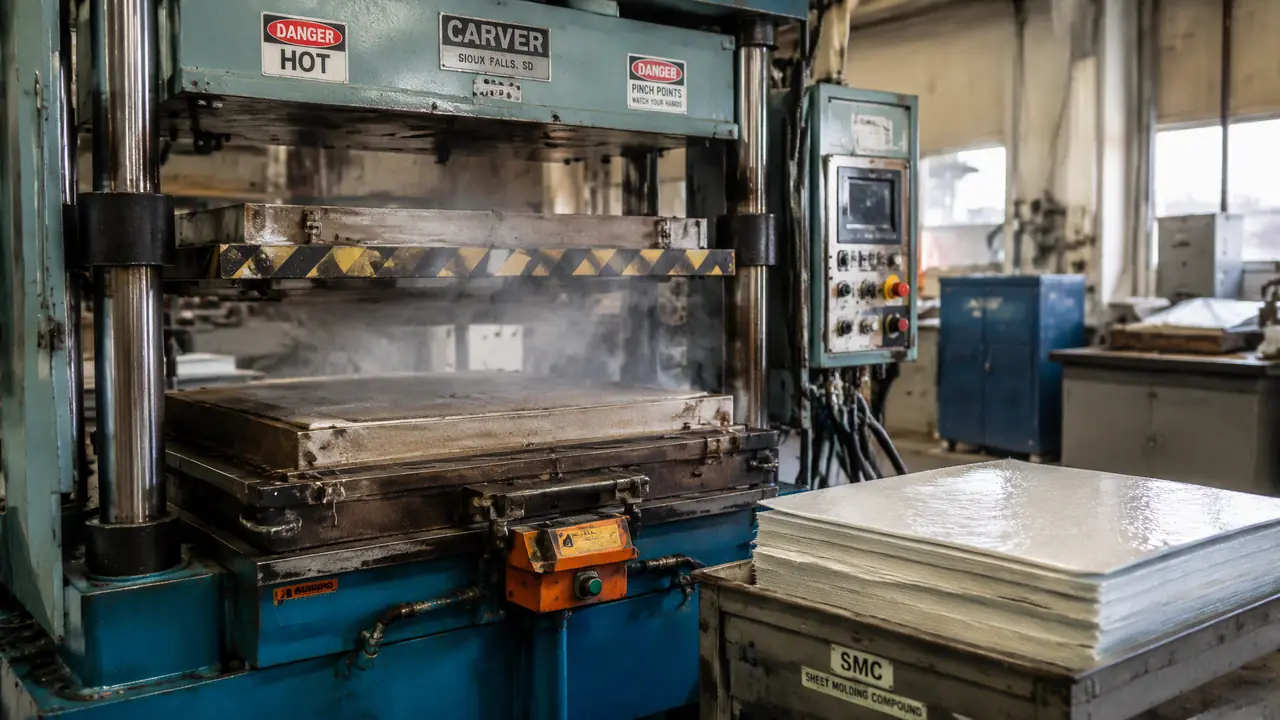
上礼拜有个做农机覆盖件的老板拎着SMC样件来询价,张口就说要"塑料模具那种",我一听就知道路数没分清。热压成型模具干的是另一码事:料放进去是固态的片或团,靠压机合模给温度给压力,让它在模腔里流动、交联、定形,出来的件刚性和强度比注塑件高一大截。我干了十来年热压,判断就一句:SMC、玻纤板、碳纤维预浸料这类热固料,十有八九最后落到模压这条路上。
先把容易混的三条路捋开。吸塑是拿负压把烤软的片材往模子上吸,模子受力很小;注塑是熔料高压射进闭合模腔,模具扛的是内压;模压是料跟模具一起升温,压机把几百吨的力直接砸在上下模上。都是"给塑料定形",里面的讲究完全不是一回事,路子选错,模具费加试模周期一起翻倍。
热压成型模具跟注塑模具差在哪
受力方向和料态不同:注塑模内腔扛高压熔料,热压成型模具靠压机整机加压加热固态料,几百吨力直接走模板,所以结构件要刚度高、料要加纤维时,模压几乎是没有替代的选择。弄清这条,后面选钢材、算吨位、定交期才有基准,不会拿着注塑模的思路跟模压厂砍价。
最直观的差别在模具结构。注塑模型腔精雕细抛,动不动上镜面,因为熔料要复制它每一寸表面;模压模讲究的是刚性和平面度,上下加热板之间平行度差0.05毫米,压出来的板子就一边熟一边生。腔体不追镜面,对板面平面度反而苛刻,我们一副1200×800毫米的模具,平面度卡在0.5毫米每米以内,靠龙门磨一刀一刀磨出来的。
价格和参数的差别,列个表更直观:
| 项目 | 热压成型模具 | 注塑模具 |
|---|---|---|
| 设备吨位 | 200-500吨四柱压机 | 120-320吨注塑机 |
| 工作温度 | 模温140-150度(SMC) | 模温20-80度 |
| 单件周期 | 保压30-60秒起,慢的十几分钟 | 几十秒一模 |
| 常用钢材 | 45钢、P20,产量大上H13渗氮 | P20、718、S136为主 |
| 模具价格 | 小件6万起,大件30-40万 | 小件3-5万起 |
说实话,模压模单看模具费经常比注塑模还便宜,真正的账贵在压机台时和单件周期上。小批量高强度结构件选模压,大批量薄壁外观件选注塑,这个队我站得很明确。吨位怎么配压机,液压模具靠什么工作?油缸压机与模具的配合原理里算过一笔细账。
玻纤板模压的温度压力怎么定
先给底:SMC模压模温140-150度、成型压力8-15兆帕、保压30-60秒,玻纤布预浸料降到130-135度慢压固化,这三个数互相牵制,动一个就得重算另外两个。参数表只能当起点,真正干活要按料单和板厚微调,下面是我手上惯用的定法。
压力不是拍的,是算的:压机吨位等于腔体投影面积乘单位压力。拿500×400毫米的板面举例,取10兆帕,面积0.2平方米,需要200吨,留两成余量就得配250吨压机。新手最常见的问题是料放少了压机吨位全空耗,料放多了飞边厚得能当垫片,加料量按制件重量的1.05到1.1倍备,误差压在5%以内。
温度看料单。SMC出厂给的固化窗口多是140-150度,薄板取上限走快,厚板取下限走稳,60毫米以上的厚壁件我会再降5度、把保压拉长,免得芯部欠固化。玻璃纤维板压出来起泡,八成是模温机坏了没人发现,不是料的问题。跟电饼铛烙饼一个道理,上下两面温度不齐,饼心永远是夹生的。
对了,说到加热,多插一句。大型热压模的加热孔离模腔面30毫米左右排,孔距60-80毫米,堵头要焊透,腔面温差超过5度,废品率马上抬头。这个坑我踩过,模具费多花了小两万。
这副模压模具翻车翻在哪
翻车集中在三处:排气开不够、脱模斜度给小、加热不均匀,轻则鼓泡拉白,重则整模粘死,返修一次三五天,模具费等于白扔两三成。前两条是设计的事,开模前白纸黑字写进合同能省掉大半麻烦。
第一个坑,排气。热固料合模那十几秒里要放气,排气槽深度0.05-0.1毫米,位置开在最后填料的地方。上个月一副盖板模四角都开了,偏偏中间一片留下1.5毫米的气窝,几十件全部报废,返修加了两天,好在客户没扣钱。
第二个坑,斜度。热固件冷却后不缩反胀,卡模比注塑狠得多,斜度1.5度起步,深腔给到3度。有人照抄注塑模的0.5度,件顶不出来,只能拿铜棒砸,砸两模型面就花。
第三个坑,粘模。新模压SMC前几模最容易粘,外喷脱模剂按3-5%的浓度兑,压顺了再停。想一劳永逸就上镀硬铬或者渗氮,跟不粘锅涂层一个道理,表面顺滑了料就不挂。防粘的三套办法,不粘模具靠什么实现?涂层抛光与脱模剂三管齐下里讲得比我细。
回到开头那个农机老板,我把三家的账摆给他:样件量三百件以内,开模压模反而最省,交期35天能见T1件;真要上万件的量,建议走注塑路线。他回去想了两天,单还是留下了。料路选对,模具才值回票价,这话在热压这行,比啥都硬。
常见问题
热压成型模具一副能压多厚的板?
常规3-6毫米最顺,超过8毫米就要把保压时间拉长一倍以上,加热也得更慢。太薄的2毫米以下片材,反而建议改走层压或吸塑路线。
模压件表面发花是模具的问题还是料的问题?
先看料单稠化时间和加料位置,再摸模腔温差。发花集中在固定区域多半是模具排气或温度不均,满板乱花一般是料受潮,先烘料再试模。
小批量打样有必要开一副热压模吗?
百件以内别急着开钢模,铝模或树脂模几千块先打样验证结构。结构定死了再开正式模,试模费能省好几万,顺序倒了全是学费。