热压模具用在什么行业?层压模压成型的温度压力
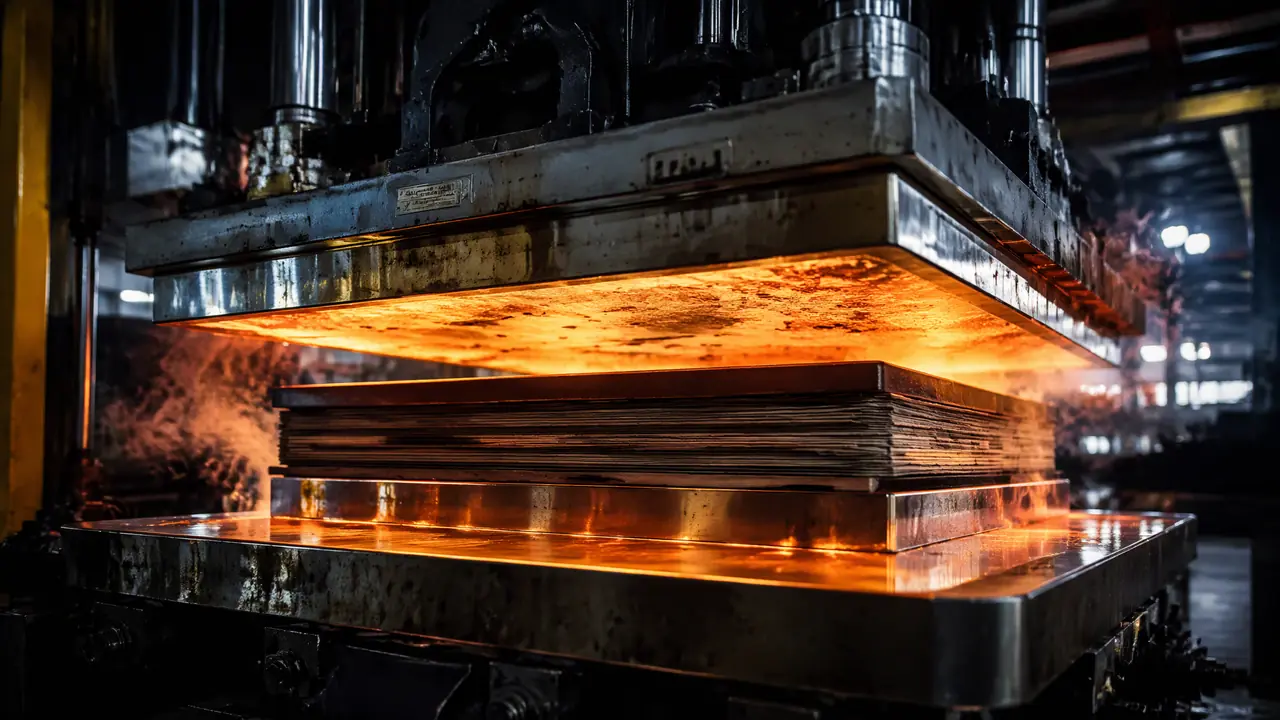
开门见山:热压模具的主战场是覆铜板、复合材料、装饰层压板和橡胶硫化这四类行业,模温多在120到220℃之间,压力从1兆帕到15兆帕不等。参数不是拍脑袋定的,跟着材料的固化窗口走。动手前先对号入座。
热压模具到底在压什么?你手机里的覆铜板、厨房里的防火板台面、汽车上的碳纤维件,背后都有它的份。不少人以为模具就是注塑那种带型腔的铁块,其实热压这一支更像两块烧得滚烫的钢板,靠温度加压力把材料一点点压密压实。
我前年给一家做竹纤维餐具的小厂配过一套模,装在两百吨的油压机上,160℃左右保压三十秒出一摞盘子。那套模结构简单得很,可平面度折腾了我半个月。热压这行就是这样,结构越简单,细节越要命。
四大行业,各有各的压法
覆铜板、复合材料、装饰层压板、橡胶硫化是热压模具的四大主战场,模温大多落在120到220℃之间。不同行业的差别主要在三处:温度高低、压力大小,还有模具到底要不要开型腔。
先看覆铜板,也就是PCB的基材。十几层铜箔和半固化片叠好,送进层压机,170到185℃之间固化,压力两个到四个兆帕。这种场合的"模具"更像一组镜面钢板,一压几十层,平面度差一点,整摞板子厚薄就不匀。
| 行业 | 典型模温 | 典型压力 | 模具特点 |
|---|---|---|---|
| 覆铜板、PCB层压 | 170-185℃ | 2-4 MPa | 镜面钢板叠压,平面度卡得最严 |
| 防火板、HPL装饰层压 | 145-155℃ | 6-8 MPa | 民用领域里压力最高的一档 |
| 板材贴面(短周期) | 190-210℃ | 2-3 MPa | 单张20-40秒,拼节奏 |
| 橡胶硫化、SMC复材 | 140-170℃ | 5-15 MPa | 带型腔,才算真正的"模具" |
| 碳纤维、玻纤预浸料 | 130-160℃ | 0.5-2 MPa | 合模精度和表面要求高 |
上面这些是行业里常见的区间,具体还得看各家树脂牌号的规格书。防火板你可能天天摸,多层牛皮纸浸了三聚氰胺树脂,六到八个兆帕压住,温度150℃上下,出来的板才够硬够密。压力不够,板芯发虚,切边起毛。
橡胶硫化模和SMC模是另一路玩法,型腔真正压出立体件,密封条、脚垫、卡车头罩里衬都靠它。这类模更接近传统模具,分型面、排气槽、脱模斜度一个不能少。
温度和压力怎么定?
温度跟着树脂的固化曲线走,压力按承压面积乘比压来算,首件偏薄就升温,偏厚就加压,每次只动一个参数。排气窗口别忘了留,含挥发物的材料中途要卸压放气两三次。
温度不是拍的。三聚氰胺、环氧、酚醛各有各的固化窗口,差个十几度,固化程度就完全是两回事。开工前我先找树脂供应商要DSC曲线,拿不到曲线的料,宁可先压小样试,别拿整批板子交学费。
压力好算些。承压面积乘比压,再留两成余量选机型。拿一张一米二乘二米四的贴面板算,按2.5兆帕,总吨位要七百吨往上,这就是贴面生产线动不动配千吨机的原因。
排气是新手最容易漏的一步。竹纤维、木粉这类含挥发物的料,保压中途得卸压放气两三次,每次两三秒。我见过一家新厂漏了这步,压出来的板鼓泡,报废小半吨料才找到原因。
还有一条我车间一直保留的习惯:四支热电偶贴在模腔四角,开机半小时后读数,上下模温差超过8℃就停机查油路。有一次测出差了14℃,追下来是加热板里一条油道堵了半截。同一块板两面固化速度不一样,出来一面亮一面雾,整炉全废。
热压模具用什么钢,平面度怎么保
平板类用45钢镀铬就够,带型腔的选P20或H13,高光腔面抛到Ra0.2以下,平面度每米压到0.05毫米内。钢料不追求贵,追求稳:长期200℃以上干活,材料一变形前面全白做。
平板类没必要上好钢。45钢调质到HRC28左右,表面镀一层硬铬,耐腐蚀、好脱模,成本也扛得住。带型腔的另说,P20预硬钢是主流,模温长期上200℃的换H13,局部磨损厉害的位置镶CR12MOV。
平面度是热压模的命根子。几百毫米的台面,精磨要压到每米0.05毫米以内,靠CNC和磨床配合干出来。模具加工里车、铣、磨、放电、线割五种工艺怎么分工,我在这篇里不展开,想入门的可以先看这篇模具加工五大工艺的对比,心里先有个框架。
腔面要出高光的话,抛光的活儿占比很大。热压的镜面件跟注塑还不一样,高温下任何橘皮和针眼都会直接印到产品表面,压上几百模次后还得拆下来重新抛一遍。从油石到钻石膏的等级怎么走,可以参考这篇模具镜面抛光的SPI等级标准,顺序错了会返工。
热压模和注塑模有什么区别?
热压模靠上下模面对压,型腔浅、没有流道和顶针,结构简单得多,但钢料用量和平面度要求更高,平板类造价反而常比注塑模便宜。两者难的地方也不在一个点上。
最大的区别是没有流道。材料直接铺进模腔合模,省掉了浇注系统和热流道那一整套。顶出多数靠气垫或者人工取件,脱模剂抹勤快点就行。
贵在哪?贵在钢料。热压台面动辄一米见方,整块锻件加调质加精磨,材料费比同尺寸的注塑模架高一截。可省掉了流道和复杂机构,算总账平板类反而便宜,层压机组配的模板,单块几万到十几万都常见。
话说回来,两者难的地方不一样。注塑模难在流动平衡,热压模难在温度均匀。哪个都糊弄不得。
回到开头那个问题,热压模具用在什么行业,答案就藏在你身边:手机里的基板、台面上的防火板、车里的复材件。真要入行,先挑准自己那类材料,把固化窗口和比压这两张表做扎实,再谈模具。参数表建对了,后面的事都是顺水推舟。
常见问题
做一套热压模具大概多少钱?
分两类看。平板类按尺寸和精度报价,几百毫米见方的模板几万到十几万一套;带型腔的橡胶模、复材模按腔数算,单腔两三万起步,腔越多摊到每个件上越划算。报价单里记得确认含不含试模。
压出来的板总是翘曲,先查什么?
先测上下模温差,四角贴热电偶,差超过8℃基本就是它的锅。温差没问题再看冷却定型段够不够,板子出模太急,内应力没消掉照样翘。多数人一翘就加压,方向常常反了。
热压模具一般能用多少模次?
镀铬平板保养得当,十几万模次不稀奇。型腔模看压什么料,玻纤含量高的料对腔面啃得凶,五万模次上下就得修模。清理残胶别用硬钢铲,换铜铲,寿命差一大截。
开模周期一般要多久?
平板类简单,下料、调质、精磨加镀铬,快的十五到二十天。带型腔的三四十天起,赶工压得太狠容易在热处理那步出岔子,宁可提前一周下单。