无锡冲压模具接什么活?光伏支架与汽车零部件两条线看懂
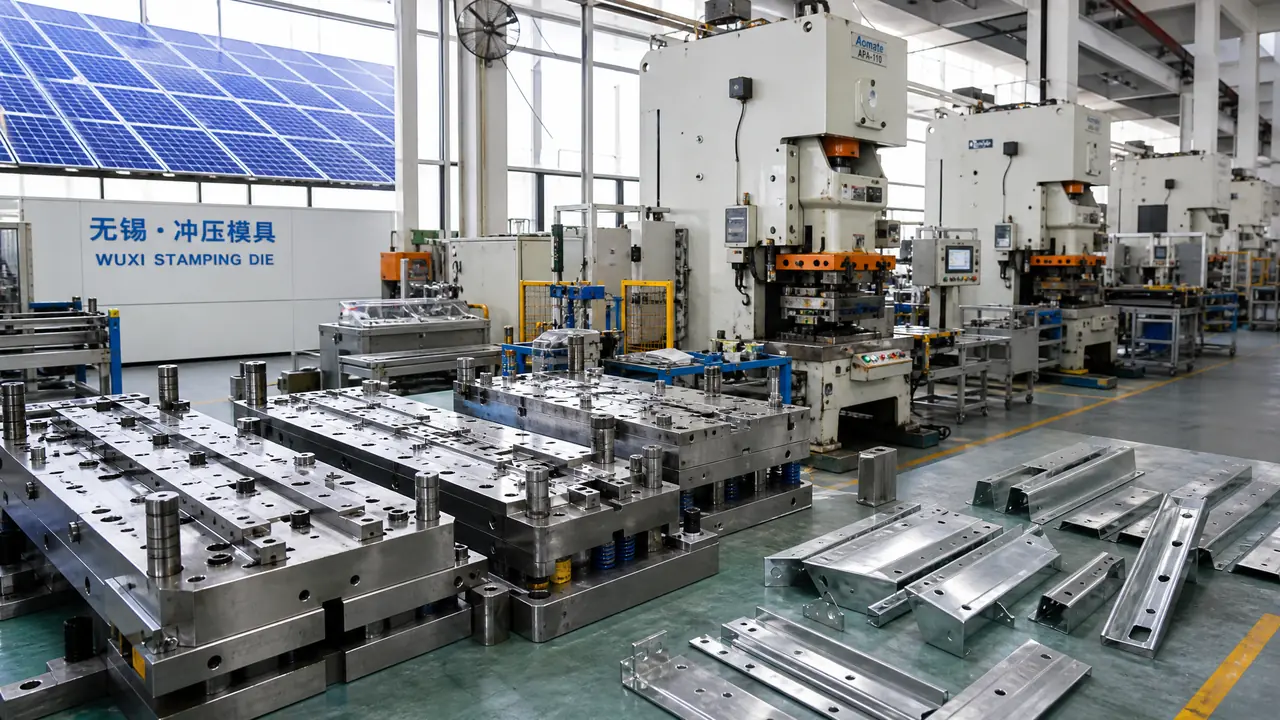
这事儿得拆开说:无锡冲压模具厂干的活分成两摊,光伏支架连接件拼的是模具寿命和单件成本,汽车零部件拼的是工位精度和稳定性,谁便宜谁做谁的对号入座。你手上是十万件起订的光伏连接件就找做料带级进的厂,是小批量多品种的车用支架就找有试模线的小厂,别拿着光伏的量去问做汽车模的报价,两家算账方式根本不一样。
上个月陪一个做光伏支架连接件的老板去无锡看厂,他张口就问一套模多少钱,对方反过来问他月量多少。他说八万件,那边直接给他排了一套四工位级进模,料带一出到底。他愣了一下,说苏州那边另一家给他报的是单工序模加两台冲床。这就是无锡冲压模具厂的算账路数:量大的单子,他们宁可把模具做贵,也要把单件摊薄。
无锡这地方的冲压家底,一半在光伏,一半在汽车。光伏这头是支架连接件、压块、中压块边压块这些冲裁折弯件,料厚普遍2到3毫米,镀锌板或者铝锌镁镀层板。汽车那头是 brackets(支架类)、安装板、电池箱托架这类结构件,料厚1.5到2.5毫米,讲究的是几十万件不打浪。两个市场养出来的模具厂脾气完全不同,混着找容易吃亏。
这个坑我踩过。前年接了个汽车客户的小支架单,找了个常年做光伏件的厂子开模,人家精度其实够,但习惯了一副模冲到底不管工序间定位,结果三道工序三套定位基准,累积下来孔位偏了0.15毫米,客户全检过不了,返工了半个月。后来换到做汽车级进模的老厂重排料带,一次到位。
光伏支架连接件的模具,重点盯寿命和单件成本
光伏件模具的核心矛盾是量大料硬,模具寿命决定单件成本,选材要上Cr12MoV或粉末钢刀口,间隙按料厚的8%到10%放,一套四工位模十二万上下,能冲百万次刃磨一次。展开讲,光伏支架连接件看着简单,就是冲孔、切边、折弯三件事,但镀锌板对刃口的磨损比冷轧板狠得多。我经手的一套压块模,用Cr12冲了四十万件毛刺就超标,后来刃口镶件换DC53,寿命直接翻到八十万件以上。模具费多花了一万二,摊到八万件的月量里,三个月就赚回来了。
料带排布上,光伏件喜欢把折弯放最后两个工位,前面冲孔落料一次走完。冲床120到200吨就够,滑块次数每分钟35到45次,太快了折弯容易回弹不稳。模温不用刻意控,冬天车间冷的时候料带蘸点冲压油就行。对了,说到冲压油,光伏件出厂要做盐雾测试,油选不好镀锌层发黑,客户验货直接扣一整批,这个教训值两万块。
报价的时候要盯住一个数:模具报价里刃口镶件是整体式还是分体式。分体式的贵三千到五千,但崩刃了只换一块,停机半天搞定。整体式崩一次就得整套下机修,光伏单子交期卡得死,一停就是一船货的量。
汽车零部件冲压模,贵就贵在工位精度和稳定性
汽车件模具与光伏件最大的差别在精度保持性,孔位公差±0.05毫米以内要撑住三十万件,导向系统和卸料板都得加钱,同尺寸模具报价比光伏件高四到六成很正常。客户倒不苛求每一件都顶格,但CPK要做,抽检连续三十件漂移不能超。这就逼着模具厂把导柱加粗、卸料板加导向、料带加抬料钉,桩桩件件都是钱。
我跑汽车单这些年,最深的体会是:汽车客户买的是可预期。试模T1到量产认可,正常35到50天,中间修两三轮很平常。光伏客户反过来,模子到手一周就要出货,修模当天必须给答复。无锡能同时喂饱两种客户的厂子不多,多数是偏科的。有的厂光伏件做得多,冲次拉得高、换模快,可你要他做带斜楔的侧冲孔模就露怯;有的老厂一辈子做汽车级进模,工序排得漂亮,但嫌光伏单子量碎不肯接。
两边模具在结构上的差别,摆张表更直观:
| 对比项 | 光伏支架连接件模 | 汽车零部件级进模 |
|---|---|---|
| 常见工位数 | 3到4工位 | 6到12工位 |
| 刃口材料 | Cr12MoV、DC53为主 | DC53、粉末高速钢 |
| 孔位公差 | ±0.1毫米 | ±0.05毫米以内 |
| 模具价格 | 8万到15万 | 25万到60万 |
| 刃磨周期 | 40万到80万冲次 | 15万到30万冲次 |
| 试模到量产 | 7到15天 | 35到50天 |
简单对比完别急着站队,我更偏向按量说话:月量五万件以上光伏件,砸钱做分体镶件级进模是赚的;月量一万件以下的车用支架,老老实实做单工序模配转序,别硬上多工位,摊不回来的。
找厂之前先把自己产品的批量、料厚、年总量理清楚,这一步做与不做,报价能差出三成。具体怎么从无锡本地把对口的厂筛出来,这篇实地找厂的心得可以对照着用:无锡模具厂怎么找怎么验?精密冲压与家电配套实地挑选心得。
无锡冲压模具厂验机和谈价,看哪三处最管用?
验无锡冲压模具厂先看三处:慢走丝还是中走丝割的刃口、有没有自家试模冲床、刃磨修配是自家钳工还是外发,三样都在,报价贵一点也值。慢走丝割出来的刃口粗糙度能到Ra0.4以下,光伏件毛刺控制完全不是一个级别。没有试模冲床的厂子,模具做好了拉到别处试,一来一回五天起步,交期全耗在路上。
谈价的时候,问清楚报价单里含几次试模、含不含刃磨一次。无锡这边的行情,光伏件模一般含两次试模,汽车模含三次,超了按每次三千到八千另算。别只盯总价,两套差两万的报价,往往差在镶件分体和导柱等级上。要看料的,让厂里拿同料厚的旧料带给你看断面,光亮带占断面三分之一左右算合格,全是撕裂带的就是间隙放歪了。
说实话,无锡做光伏连接件冲压的厂子这两年卷得厉害,模具报价已经压到利润线上了,反而汽车件这头因为认证门槛,价格稳当。你有光伏的量,是压价的好筹码;你要做汽车件,就别拿光伏的价去压,人家不会接,接了也会在你看不见的地方省料。
回到开头那个光伏老板,他最后在无锡下了那套四工位模,十二万六,单件冲压费从七分压到四分五,八个月回本。挑模具厂跟挑理发师一个道理,你天天要剪的头发,找手熟的不找最贵的。想清楚自己的量,再去看厂,路就不会白跑。
常见问题
光伏支架连接件用铝板冲压,模具要换材料吗?
要。铝板粘模,刃口最好镀钛或者用含钴高速钢,间隙也要比钢板放宽一点。冲压油换拉延油,不然铝屑粘在刃口上拉伤料带。
一套四工位级进模最快多久能交?
无锡这边图纸齐料定好的话,快的一二十天,正常一个月。要是赶上年底冲量,排队能排到四十五天,赶交期得提前打招呼。
汽车零部件冲压件要过IATF16949,模具厂要有什么资质?
模具厂本身不强制认证,但要有配套Tier1或主机厂的经历证明,PPAP文件要会做。验厂时直接要近两年的同类型案例清单,不肯给的绕道走。
模具买断还是摊在冲压费里划算?
量稳就摊费,一套模摊到十万件里每件几毛钱,资金压力小。量不稳或者可能换供应商,就买断模子,走得干净,转厂也快。