模具冲压工艺流程怎么排?从下料到整形五道工序的先后门道
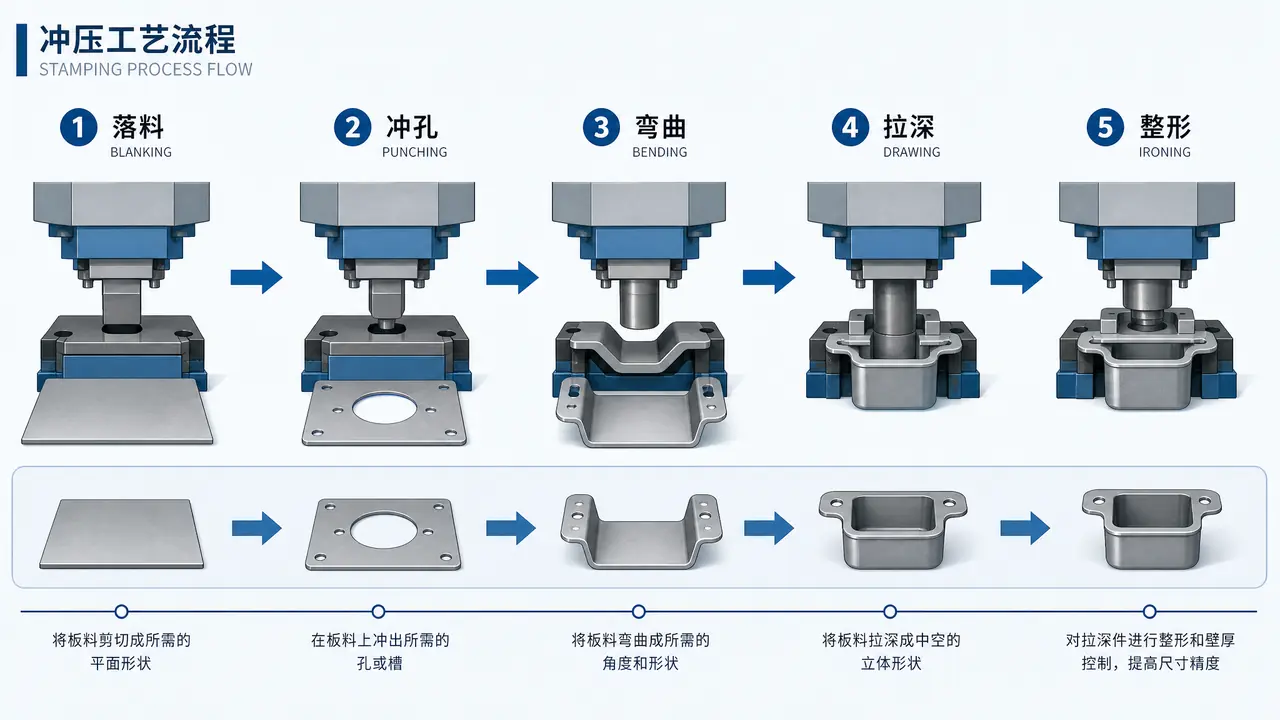
我的判断是:冲压工艺排得好不好,拼的就是工序先后这一件事,下料定成本,冲孔折弯定精度,拉深整形定形状,顺序排反了全链跟着返工;拿不准先后,就顺着料带流动的方向从前往后推,八成不会错。
昨天下午接了个电器支架的单,客户在图纸备注栏里就问了一句:模具冲压工艺流程怎么走?我扫了眼图,五处孔、两道折弯,料厚1.5毫米的SPCC,直接回他:剪板下料,一次冲孔,末了折弯,两套简单模就够,不用上级进模。
他愣了一下,说另一家报价里写的是级进模,比我们贵两万八。我跟他讲,工序排布不一样,模具钱就不一样,活儿是同一个活儿,账是两本账。
工序排布不是玄学,是账。
拆开讲,冲压全链就五类活:下料、冲孔、折弯、拉深、整形。排顺序的逻辑不复杂,成本大头先定,精度要求高的往后放,会让材料流动的拉深单独算账。我平时接单对着下面这张表过一遍,基本不会跑偏。
| 工序 | 干的活 | 常见设备 | 盯的参数 | 最常见的废品 |
|---|---|---|---|---|
| 下料 | 按展开料排样开条 | 剪板机、激光、级进模载体 | 搭边2-3毫米,利用率60-75% | 排样太密,边缘毛刺 |
| 冲孔 | 落孔落外形 | 63-125吨冲床 | 间隙按料厚的5%-10% | 毛刺过大,孔口塌角 |
| 折弯 | 压出角度 | 80-200吨折弯机或模内折弯 | 回弹补偿2-5度 | 角度超差,孔位拉偏 |
| 拉深 | 板料流动成型腔 | 200-320吨液压机 | 拉深系数0.5上下 | 法兰起皱,底部拉裂 |
| 整形 | 精压定型 | 与成形同吨位压机 | 公差±0.02毫米 | 压伤,尺寸不稳 |
这张表不用背,接单时对着图纸过一遍就行。排工艺这事儿,三分靠书本,七分靠报废单喂出来的记性。
下料:全链第一刀,成本在这一步就定了
下料是全链第一道工序,按展开尺寸加搭边排样,批量大走级进模载体,量小用剪板或激光,利用率做到60%到75%才算合格。展开料算不准,后面全白搭。
展开尺寸是排工序的起点。折弯件要按中性层算展开,圆角取R1和R0.5,展开能差出两毫米,差这两毫米,折完孔距就超差。上个月我评过一个外壳件,客户的展开是自己拿CAD量的,没算折弯补偿,试模出来全批孔距小了1.2毫米,改成先折弯后冲孔,多花一道工序的钱给他兜住。
排样就是省料的账。同一个支架件,直排利用率61%,斜着排能到68%,一年下十几万张料,差这几个点就是一台设备的钱。搭边留2到3毫米,留小了料带会窜,冲头吃偏刃口,一副模几万块就搭进去了。这个坑我踩过,为了省料把搭边压到1.5毫米,冲了不到三万模次,料带一跳,四个冲头全崩。
下料方式按量选:月产千件以内的支架件,剪板切条再冲落料,加工费一条几毛钱;异形件或者几百件的打样单,激光下料一米一块五到两块五,贵,但不用开落料模,省下小两万模具费。我的偏向很明确,量没起来之前别开落料模,跟先租后买房一个道理,住稳了再谈产权。
批量的件直接上级进模,料带就是工序,一条料从送进到出件不落地,五六个工位各干各的。排样和工位怎么拆,五金连续冲压模具怎么排工艺?工位拆解、送料步距和料带设计那篇拆得更细,这儿不展开。
冲孔和折弯谁先谁后?孔离折弯线的距离说了算
默认先冲孔后折弯,孔当基准不变形;孔离折弯线太近、折弯会把孔拉变形的,才倒过来先折后冲,多一道工序换孔位公差。
判断标准好记,孔边到折弯线的距离小于3倍料厚,1.5毫米的料就是4.5毫米以内,折弯拉料会把孔扯成喇叭口,这种必须先折后冲。距离够远就先冲孔,一次冲完当定位基准,折弯靠导正销插孔送料,精度稳。
折弯本身不难,难在回弹。45号钢比SPCC回弹大,同样弯90度,45号要压到86度再让它弹回来,具体补几度得试。不锈钢更贼,2到4度起步。我们车间把常用料的回弹量记在一块白板上,新学徒先抄白板再上机,能少走半年弯路。汽车覆盖件那种大家伙要靠模面补偿解决,汽车冲压模具设计怎么做?工序排布、回弹补偿与调试要点讲的就是这套,原理相通。
对了,说到折弯顺序,多道弯的件还有个不成文的规矩:先弯内后弯外,先短边后长边。弯反了,后一道的成型空间不够,非得加特殊弯刀,模具费又多一截。
拉深和整形:深腔件单独算账,整形永远压轴
拉深是全链唯一让板料流动的工序,一次拉不透就分两道,中间加退火防硬化开裂;整形永远压轴,公差±0.02毫米靠它兜底。
拉深的账要单算。拉深系数0.5上下是道坎,直径100的筒,一遍最多拉到50毫米深上下,再深就得第二道,两道之间不改钢种就得退火,不锈钢尤其明显,拉到第二道不退火,底部十有八九裂。说实话,不少新人把拉深当冲孔排,模具费照冲裁报,翻车就翻在这儿,拉深模的圆角、压边圈、间隙是另一套逻辑,一套筒形件拉深模五六万起步,跟冲孔模不是一个价。
报模具费还有个不成文的行情:按工位算,一个拉深工位八千到一万二,整形工位对半。客户图上画的是一遍拉到位,你按两道报,他嫌贵,后来翻修的工费比报两道还多,这种单我一年总能碰上几回。
整形是压轴的。折弯的回弹、拉深的翘曲,都在这一道收拾干净,整形面只做在要公差的地方,±0.02毫米的尺寸全靠它兜底。到这儿全链就闭环了:下料定成本,冲孔定基准,折弯定角度,拉深定形状,整形定精度,哪一步排反了,后面全得跟着返工,这就是排工艺的分量。
回到开头那个支架单,走了剪板下料、冲孔、折弯三道,两套简单模一万六。客户那家报级进模的是把量算错了方向,月产三千件根本摊不平模具钱。工序这东西没有标准答案,量、精度、料厚三个数一进去,答案自己就出来了。
常见问题
冲压件展开料怎么算才准?
折弯件按中性层算,先量板厚再定K因子,1.5毫米冷轧板K因子取0.4左右初估,准不准靠试模修。软件自动算的数只能当起点,别直接拿去开料。
小批量要开级进模吗?
月产不到三千件别碰,模具费摊不平。两套简单模加人工上料,总成本反而低,等量上来了再升级模不迟。
不锈钢拉深为什么总开裂?
加工硬化快,一道拉太深,或者两道之间不退火就裂。压边力也得跟着调,太大粘模太小起皱,只能在试模里慢慢凑。
工序排好了试模还要改什么?
主要调间隙和回弹补偿量,白板上记的数是初值,每副模脾气不一样。试模多留半天调参数,比返修模面便宜得多。