冲压工艺与模具设计怎么入门?排样、冲裁力与工序设计三板斧
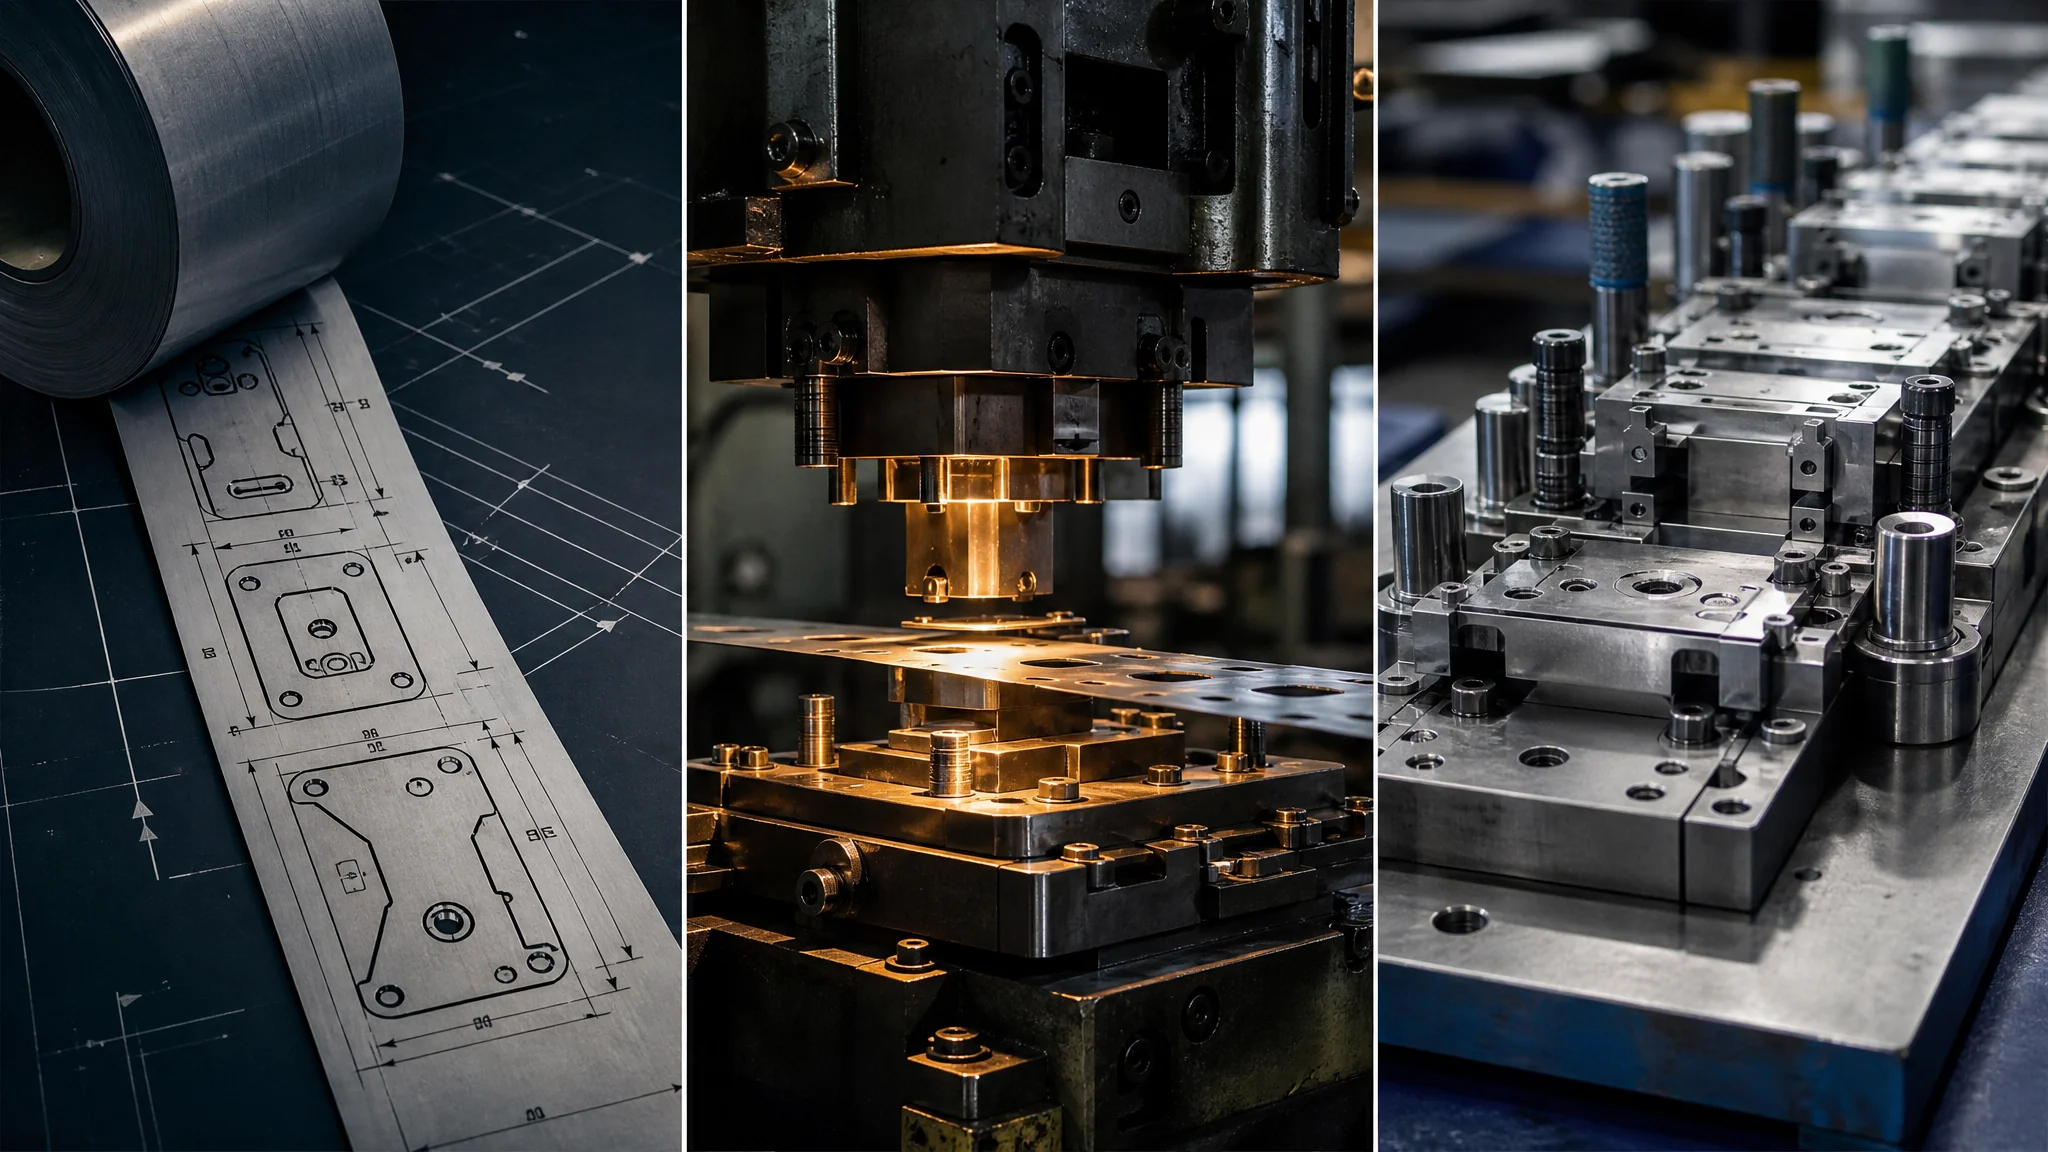
简单说:冲压工艺与模具设计入门就练三板斧——排样定下料带怎么走(搭边、载体、利用率),冲裁力算准冲床吨位选多大(F=KLtτ,再算压力中心和卸料力),工序排序决定用单工序模还是级进模。三样过关,你才摸到这门手艺的门,剩下的都是往上加的经验值。
带过几个徒弟,也面试过不少刚出校门的模具专业学生,我发现一个规律:说想学冲压工艺与模具设计的人很多,能说清楚"第一步该练什么"的很少。多数人上来就问学什么软件,我的回答一直没变过——软件是最后一步。冲压设计的根,在排样、冲裁力和工序设计这三样基本功上,全都能用一张纸一支笔算出来。这三板斧哪一斧没练扎实,后面都会以翻车的形式还回来。
我自己就翻过。入行第一年独立排一个电机铁芯片的样,自认为排得漂亮,材料利用率算出来比师傅高出六个点,得意了不到两天——试模送料不到两百次,料带开始在模具里起浪、走斜,导正销硬掰料带,孔位越冲越偏,最后整卷料报废。师傅看了一眼我的排样图就说了一句话:搭边留太抠了,料带没刚性。那次我才知道,排样不是摆积木,纸面省下的材料,车间里会加倍吐出来。这篇文章把三板斧一块一块讲透,顺带告诉你我当年的坑都在哪。
第一斧:排样设计,先把料带走法定下来
排样解决的是"零件在条料上怎么摆、料带靠什么活着"两件事。搭边值一般取料厚的1到1.5倍,薄料往上限靠;载体选边料、中间还是双载体,看零件形状和后续工序要不要变形。材料利用率=(零件面积×每条零件数÷条料面积)×100%,这是排样唯一的计分板。
先说搭边。搭边就是零件和零件之间、零件和料边之间那圈留着不冲的料,作用有两个:送料时兜住零件,同时给料带刚性。我那次翻车的铁芯片,0.5mm的硅钢片,搭边留了0.4mm,图纸上算利用率确实好看——但0.5mm的薄料刚性本来就差,0.4mm搭边在送料机夹爪反复撕扯下直接被拉变形,料带一歪全完。教训记两条:薄料(0.5mm以下)搭边别低于料厚,实在要抠也得保住0.5mm;硅钢片、不锈钢这类硬料可以取料厚0.8倍左右,软料像铝板、黄铜反而要多留一点,因为软料容易把搭边挤皱。
再算利用率,这个数决定你是省钱的排样还是烧钱的排样。给个能直接套的算法:一个长40mm、宽20mm的矩形件,单排直排,搭边和侧搭边都取1.5mm,步距=40+1.5=41.5mm,料宽=20+1.5+1.5=23mm,每个零件实际占用条料面积是41.5×23≈954平方毫米,零件面积800平方毫米,利用率约84%。改成双排(料宽翻倍、步距不变),利用率能到90%上下。听着不多?一吨SPCC冷轧板四千多块,月投料五十吨的厂子,五个点的利用率差距就是每个月一万多块的材料费,一年下来够发一个学徒的工资了。
载体是排样里最有"设计感"的部分,说白了就是料带靠哪块料连着往前走。边料载体最常用,零件一边挂在废料边上,简单稳当,落料时切掉就行;中间载体适合左右对称、中间要翻边或压筋的件,两边工位好让开空间;双载体是细长件、精度高件的标配,两边都拉着,走料最稳,代价是材料利用率掉一截。我个人的排序倾向很明确:能用边料载体就别上双载体,双载体是给精度买单的,不是给颜值买单的。端子类零件除外,那种又细又长还要多工位成型的,双载体是刚需。
顺带说一句,排样定下来之前别去想模具结构。见过太多新人排样排一半就开始画模板,结果工序一加,料带宽度和步距全得推翻重来。顺序错了,返工就是宿命。
第二斧:冲裁力计算,冲床吨位的生死线
冲裁力基础公式 F=KLtτ:L是冲裁轮廓周长,t是料厚,τ是材料抗剪强度,K是安全系数取1.3。算完冲裁力还要算压力中心和卸料力、顶件力,三项合力对照冲床公称力,留20%余量选设备。
公式本身不吓人,吓人的是每个参数都有人取错。τ别背口诀,记规律:抗剪强度大概是抗拉强度的七到八成,SPCC冷轧板抗拉400MPa出头,τ取330-350MPa;304不锈钢抗拉700MPa上下,τ能到520MPa。拿实例走一遍:冲2mm厚SPCC板上一个直径20mm的孔,周长L=3.14×20=62.8mm,冲裁力=1.3×62.8×2×340≈55510N,约5.7吨。多孔一次冲就叠加,落料轮廓加全部孔的周长一起算,别漏。
压力中心是我要重点提醒的一块,因为验算它的新手实在太少。冲裁力的合力作用点必须尽量对准冲床滑块中心,偏了会怎样?滑块单边受力,导轨磨损加剧,严重时滑块卡死,模具刃口啃伤。简单件轮廓对称,压力中心就在几何中心,不用算;形状不对称或者多孔分布不均的,就得按各段冲裁力对坐标轴求力矩来算合力作用点。我带徒弟的标准做法:算完压力中心,在排样图上标出来,跟模具闭合高度中心线比一比,偏移超过轮廓尺寸的十分之一就调整工位布局。这步花二十分钟,能省一次滑块大修。
卸料力和顶件力是两个容易漏算的尾巴。卸料力(把料带从凸模上刮下来)一般取冲裁力的4-8%,顶件力(把卡在凹模里的件或废料顶出来)取冲裁力的5-8%,刃口锋利取小值,磨损了取大值。弹簧就按这个总力选,宁大勿小——卸料弹簧疲软的后果我见过:料粘在凸模上跟着上行,送料机一拽,料带折弯,整段报废。选冲床时把冲裁力、卸料力、顶件力加起来,再对照冲床公称力留出20%余量,比如合力算出来80吨,就上110吨的床子。还有个隐藏坑:冲床公称力是额定行程点上的力,越偏离下死点有效力越小,冲裁行程长的件要翻床子说明书确认力-行程曲线,这个坑我见老手都踩过。
行业为什么这么较真每一吨力?根据中国模具工业协会的统计,2024年中国模具行业销售收入超过3400亿元,冲压模具是其中占比靠前的大类,冲压件从汽车覆盖件到电子端子无处不在(数据见中国模具工业协会官网)。这么大的盘子底下,算错一吨力选错一台床,放大出去都是真金白银。
第三斧:工序设计,把动作按对的顺序串起来
工序排序的总原则:先冲导正孔,再冲孔落料,最后成型。冲孔要在弯曲翻边之前完成,有精度关系的孔成型后再冲;级进模和单工序模的选择看批量和复杂度,不是看哪个高级。
展开排序逻辑之前插一段我徒弟的翻车,跟当年我翻排样异曲同工。他排一个支架件,Z形弯曲上有个精度要求高的孔,他图省事把孔放在弯曲前的工位冲了——弯曲一拉,孔位直接偏了0.3mm,客户图纸公差正负0.1mm,整批返检。规矩就一条:跟成型相关的孔,先弯曲后冲孔,位置度才有保障;反过来,跟成型无关的孔随便排前面,早冲晚冲只影响模具紧凑度。翻边和打凸包这类成型,一律放在冲裁动作全部完成之后,因为成型会让料带局部变形,先成型再冲孔,冲头对位的基准就没了。
级进模和单工序模怎么选,我给你一个不中立的答案:批量上十万件、形状不太复杂的,闭着眼选级进模;小批量打样、单件大尺寸的(比如厚板支架、大法兰),单工序模加几副简易模更划算,别为了"先进"硬上连续模,级进模的模具费和试模周期对不上产量就是烧钱。我经手过一个五千件的厚板件,客户点名要级进模,我劝了三轮劝不住,最后模具费花了单工序方案三倍,量产就干了两个月。模具形式是给产量服务的,不是给脸面服务的。
工序卡片是把排序落到纸面的东西,每个工位画什么、冲什么、精度要求多少、用什么机构实现,一格一格写清楚。说真的,工序卡片写得好不好,直接暴露设计师脑子里有没有完整的料带演变过程。我检验自己工序设计的方法很土:把每个工位冲完的料带形状挨个画出来,从头到尾像放动画一样过一遍,哪一工位料带突然断了、哪里强度不够了,一眼就能看出来。别嫌土,这个办法救过我至少三次。级进模从排样到试模的完整路线,这篇冲压模具设计与制造全流程拆解写得更细,可以接着看。
入门路径和教材,我的私房清单
入门顺序就三步:先练画展开图,再把典型模具结构图册翻烂,最后才碰软件。软件优先UG或PressCAD,教材认王孝培《冲压手册》打底,配一本《冲压工艺学》当课本用。
为什么先画展开图?因为展开图是排样和工序设计的语言——弯曲件的展开尺寸算不准,排样步距全是空谈。展开计算核心就一个中性层系数:板料弯曲时外层受拉伸长、内层受压缩短,中间那层长度不变,展开长度按中性层算。中性层位置系数跟弯曲半径和料厚的比值走,手册里有表可查。练到什么程度算过关?随便给个三弯五弯的件,手算展开尺寸跟软件展开对出来误差在0.2mm以内,就出师了。当年我练了整整两个月,车间的下料图我包了,练的就是这个。
教材推荐说三个。王孝培主编的《冲压手册》(机械工业出版社)是案头工具书,排样搭边值、中性层系数、各种材料的力学参数表全在里面,翻烂一本顶问十个师傅;《冲压工艺学》当教材系统过一遍,把冲裁、弯曲、拉深、成型的机理串起来;想看结构的再配一本冲压模具典型结构图册,一百多副模具总装图挨个拆,看别人怎么排工位、怎么定载体。至于软件,UG(现在叫NX)的三维和出图能力够用一辈子,做二维排样快图的话PressCAD在冲压圈用得很多,它内置了冲压专用图层和标准件库。零基础转行怎么规划整条学习线,这篇模具设计自学全攻略我写得更系统。冲压和注塑这两大门类的全局认知,可以看模具设计入门的六个阶段补齐。
说句可能得罪人的话:培训班三四十天教出来的"冲压模具设计师",三板斧多半只学了半斧——软件画得飞起,排样没算过利用率,冲裁力没对过床子。这个行业判断一个人是不是真入门,看他拿到图纸先干什么:先开软件的,还嫩;先拿草稿纸画排样和算力的,可以放心把活交给他。
常见问题
零基础学冲压模具设计要多久能独立出图?
全职学的话,三到四个月能画出简单件的单工序模,一年左右能独立承担中等复杂度的级进模。快慢主要取决于有没有人带和能不能天天摸到车间——只看教程不下车间的,两年也悬。我见过最快的转行者用了十个月,秘诀就一条:每套模具从排样到试模全程跟,试模现场蹲着看比看一百个视频有用。
排样时搭边值到底留多少合适?
起点是料厚的1到1.5倍。0.5mm以下的薄料别抠,搭边取到料厚甚至更高,不然料带刚性不够送料会歪;1mm以上的中厚板取料厚0.8-1倍问题不大;硬料(不锈钢、硅钢)可以取小值,软料(铝、黄铜)要取大值。我的土办法:先按手册值排,试模送料两三百次料带不歪不翘,就算过关,歪了就加0.1mm往上试。
压力中心必须每次都算吗?
轮廓对称的单冲不用算,几何中心就是压力中心。多工位级进模和不规则落料必须算,因为各工位冲裁力叠加后合力点会偏。偷懒的办法是按各工位冲裁力做加权平均估个大概位置,工位布局围着这个点做对称文章。偏得不多(轮廓尺寸十分之一以内)问题不大,偏多了滑块和导轨先遭殃,模具刃口跟着遭殃。
学冲压模具设计用什么软件最好?
三维首选UG NX,冲压圈用户最多、教程最好找,汽车覆盖件模具基本是它的地盘;二维排样和快图用AutoCAD或PressCAD,PressCAD带冲压专业库效率高一截。别纠结软件,三板斧不过关,换什么软件都救不了设计。我见过用盗版老版本CAD的老设计师,排样水平照样碾压一票用正版NX的年轻人。
排样、冲裁力、工序设计哪个最先学?
排样最先学,因为它决定料带和模具的骨架。但三样其实是咬合的:排样离不开工序顺序,工序排序又要拿冲裁力核对床子吨位和工位布置。我的建议是拿一个简单件(比如垫圈、支架)从头到尾走完三板斧,比割裂着学三遍效率高得多。第一个件别贪复杂,能把单排排样、冲裁力、单工序模结构一口气做下来,你就已经上路了。
写到这我最大的感触还是那句话:冲压工艺与模具设计这行没有捷径,三板斧练扎实了,软件和高级结构都是水到渠成的事。个人偏好说在前头——我到现在还保持手画排样草图的习惯,画完再进软件,不是复古,是排样这东西手过一遍脑子才转得动。想看模具设计师这条职业线怎么走,可以翻翻模具设计师的成长路径,英文资料推荐The Fabricator的冲压技术专栏,实操文章质量稳定。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。