冲压模具加工工艺全流程:下料、热处理、线切割到装配试模
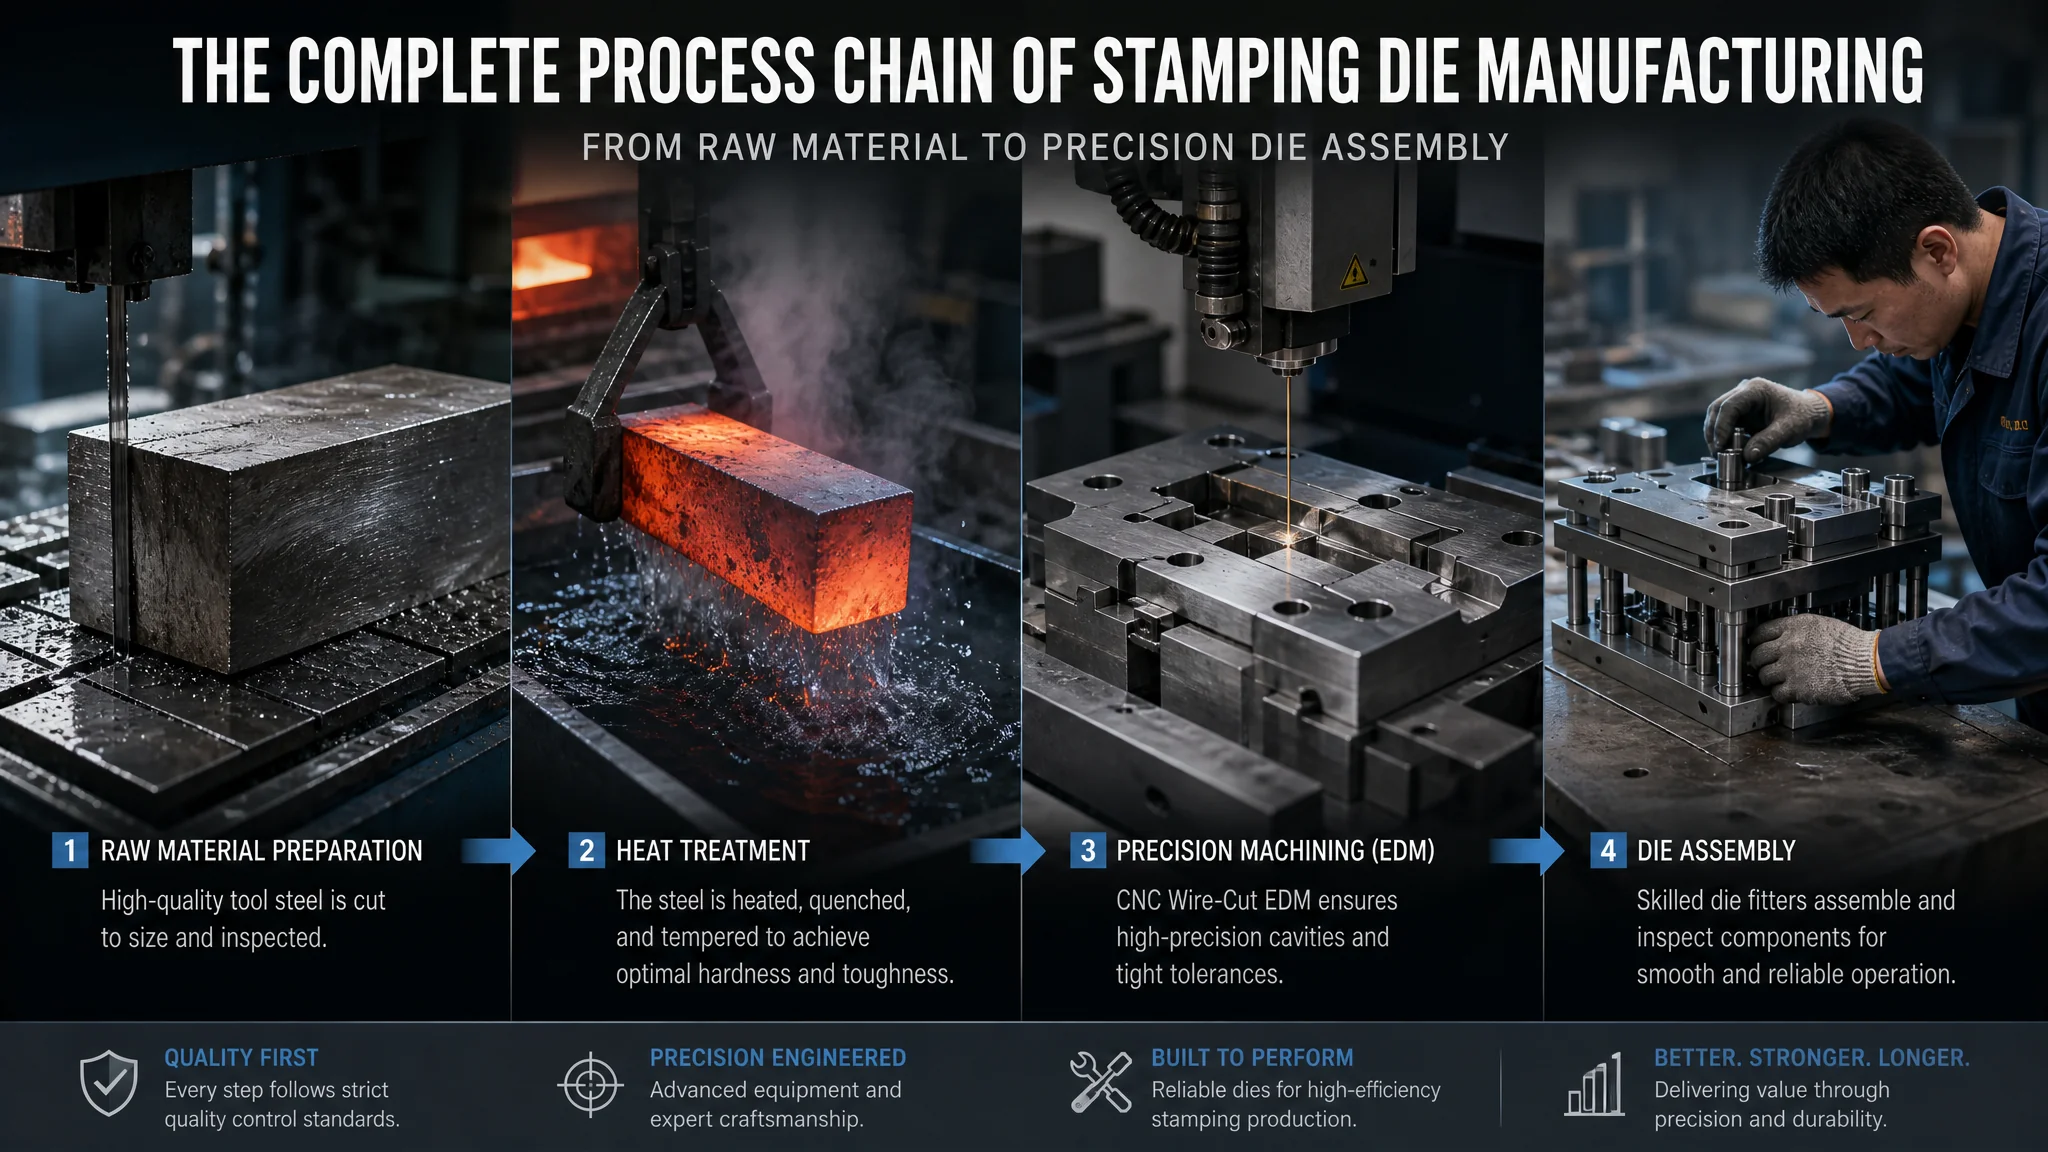
简单说:冲压模具加工工艺一共八道——备料、粗加工、热处理、精加工、线切割、电火花清角、装配、试模。其中两处最要命:热处理必须放在线切割之前(先割后淬必变形);刃口间隙不是算出来的,是钳工对着灯光一处处配出来的。这两条吃透了,返工能少一半。
带过我的老师傅说过一句糙话:冲压模是三分画图七分做。图纸再漂亮,冲压模具加工工艺顺序排错一步,整套模就废一半。我交过这个学费——一副电机铁芯级进模的凹模镶件,粗加工完直接送去淬火,拿回来一量,弯了0.08mm,磨好的基准全歪了,只能重新磨基准、重新线切割,前后多扔三天工时。
就为这一课,我们车间后来把工序顺序写在小黑板上,谁也别想改。这套流程其实不复杂,难的是每一步留多少量、什么先做什么后做。这篇我把八道工序挨个掰开,重点讲冲压模跟注塑模不一样的地方:热处理的时机、间隙的配作、刃口的研磨。想先看通用版本的,可以翻我之前写的模具加工工艺完整工序链,这篇只讲冲压模专属的门道。
冲压模具加工工艺全流程一共几步?
八步:备料、粗加工、热处理、精加工、线切割、电火花清角、装配、试模。跟注塑模比,冲压模的特点是"硬料薄刃"——凹模凸模要淬到HRC58-62,刃口还得锋利,整个加工顺序被热处理卡得死死的:怕变形的活儿放淬火前,怕碰伤刃口的活儿放淬火后。
说白就是一条主线:软的时候把孔都钻完,硬了以后只做磨和割。你把这句话记住,下面每一道工序为什么这么排,自己就能推出来。注塑模没这么极端,型腔粗加工完淬火再精修就行,通用的路线我在模具制造全流程十二道工序里写过,冲压模的逻辑要苛刻得多。
备料:模架买现成的,凹凸模料自己备
模架外购、工作零件料自备,这是行业主流;只有汽车覆盖件那种特大型模才值得自制模架。理由很简单:上下模座、导柱导套的平行度和垂直度,专业模架厂靠批量磨床保证,价格还便宜。一套后侧导柱的小标准模架一百多块,精度好点的龙记级别也就几百,自己铣两天未必有这个精度,账怎么算都不划算。
凹模凸模的料是另一回事。普通冲裁模用Cr12MoV,要求高一点上SKD11,长寿命的冲针干脆用粉末高速钢(ASP-23这类,一公斤几百块,贵但耐冲)。按维基百科对D2工具钢的公开资料,这类高碳高铬钢淬回火后的工作硬度通常落在HRC 58-64区间,正好覆盖冲压刃口的需要。选料还有个细节:大截面的Cr12MoV毛棒料有碳化物偏析,心部和边缘韧性差好几档,重要模具我会指定锻打料,改锻几火把碳化物打碎打匀,一次热处理的代价就换回来了。
粗加工:为什么所有孔必须淬火前钻完?
铣六面、钻运水孔、钻螺丝孔、攻牙、打穿丝孔,全部在淬火前干完,因为HRC60的材料钻孔攻牙等于跟刀具拼命。淬硬的Cr12MoV上普通钻头下去两个孔就烧,丝攻直接崩齿给你看,这是物理问题不是手艺问题。
铣六面每面留0.3-0.5mm磨量,别小气也别大方。留少了热处理脱碳层磨不掉,留多了白白浪费磨床工时。螺丝孔攻牙建议攻深比标准多10%左右,装配时螺丝吃不满牙的尴尬你肯定遇到过。冲压模的"运水孔"多数其实是吹气孔和弹簧窝,还有最容易被新人漏掉的穿丝孔——也必须淬火前打好,这个后面线切割那节细说。
热处理放在线切割前还是后?这里有讲究
常规顺序是"粗加工之后、线切割之前"整体淬火回火;先割型孔再淬火必变形,0.03-0.1mm的翘曲很常见,这是冲压模最容易翻车的节点。原理不复杂:淬火时材料内部应力重新分布,一个已经割空的凹模型孔,应力一释放就张口或收口,刃口尺寸直接作废。
参数说给你参考:Cr12MoV常规980-1000℃油淬(讲究点的厂用真空炉),170-200℃低温回火两遍,硬度落在HRC58-62;SKD11一般1020-1040℃真空淬。我的0.08mm翻车案例后来复盘,问题出在开粗不对称——镶件一侧挖空多一侧是实心,淬火应力天然往一边拉。整改办法有三个:一是开粗时对称去除余量,二是给薄壁件留工艺搭子、割完再切掉,三是精密级进模加一道深冷(-80℃以下泡着,把残余奥氏体收拾干净,尺寸能稳一档)。还有个小规矩:淬火出来当天回火,别过夜,放一晚上微裂纹都可能出来。
薄凹模是重灾区。12mm以下的板料淬完本身就翘,线切割割穿的瞬间残余应力再释放一次,型孔还会动。我们的做法是割之前用压板把它压平在工装上,先在废料区预割两刀释放应力,再割正式型孔。实在怕变形的修复类小活,也可以看看模具激光淬火这种局部硬化路子,热量集中在刃口,基体根本不动,代价是硬度层薄、不适合重载荷刃口。
精加工:磨基准比磨型面更要紧
平面磨先把上下两大面和侧基准找正,平行度垂直度压到0.01mm以内,后面线切割和成形磨才有靠山。基准歪了的板子上线切割,割出来的型孔跟外形就是斜的,装配时你怎么调都别扭。
基准磨完才轮到成形磨:白钢凸模直接上角度砂轮修出来,精度能控在0.01mm上下;硬质合金冲针则用金刚石砂轮,普通砂轮打它纯属空转。这个阶段我习惯把凹模外形也磨到位,让线切割时装夹找正一次成功。说实话,磨基准这步最枯燥,但它是全流程里投入产出比最高的半小时。
线切割:穿丝孔和留磨量是两条命
型孔和成形外形靠线切割割出来,穿丝孔必须打在废料区、离轮廓3-5mm,割完单边留0.02-0.05mm研磨余量给钳工手工研刃口。留量的原因很实在:割出来的表面有一层放电熔出来的重铸变质层,又硬又脆,直接当刃口用,几万模次就崩给你看。
设备档次分三等。快走丝便宜、精度糙,Ra大概2.5-3.2,做普通垫圈模够用;中走丝是主流,修三刀能把表面提到Ra1.0以内,配合多次切割还能补偿应力释放的变形;精密级进模才上慢走丝,一次性到位还要镜面修光。想深究放电原理的可以翻电火花加工的维基百科条目,讲得比我细。
穿丝孔打偏的亏我也吃过:孔打到了离型孔轮廓不到1mm的位置,起点接痕留在刃口上,试冲两万模次就从那个接痕崩了个小口。还有个老师傅的口诀——"孔打中心,丝走直线",穿丝孔尽量打在废料的重心位置,让切割路径对称,应力释放也对称。
电火花:就干一件事,清角
线切割割不出绝对尖角——钼丝有半径还有放电间隙,最小内角半径0.1毫米出头,要真尖角只能电火花配电极去清。所以冲压模的电火花不是必需品,是补刀手。
普通冲裁模无所谓,0.1mm的圆角根本不影响使用。精密级进模里那些异形孔、卡料槽的尖角才轮到它上场,电极用紫铜或石墨,加工余量留0.1-0.15mm单边。什么时候该清角什么时候算了,判断标准就一条:产品图上标了尖角公差的才做,没标的别给自己加戏。
装配:间隙是配出来的,不是算出来的
图纸上的间隙值是理论数,真正好用的刃口间隙是钳工拿凸模对着凹模透着灯光一处处配出来的。冲压模行业默认"一模一配",不做互换设计,这也是为什么模具返修最好找原班钳工——他手上那份"手感"没写在图纸里。
透光法的操作:凸模插进凹模,对着灯看一圈。均匀的一圈哑光线,间隙正好;局部漏亮,那里间隙大了;完全不透光,间隙小了,回去再磨。要求更细的用压铅法,保险丝压进间隙再千分尺量厚度。装冲针是另一个细致活,敲入的手感要正,歪着进去的冲针冲两下就折。
调弹簧压力最容易被轻视。卸料弹簧的预压量一般取工作行程加2-3mm,压力等级按卸料力选——卸料力通常按冲裁力的5%左右估。弹簧太软,料带跟着凸模往上走,送料直接卡死;太硬,吨位白白浪费还把导柱磨发烧。我调弹簧的偏方是先手动压合三次看回弹速度,再上机试,比直接装机省一次拆模。
试模:毛刺是模具的体检报告
试模看两样东西:毛刺高度和断面光亮带比例。毛刺不超过0.05mm、光亮带占到料厚三分之一以上,这套模基本能签字。断面从塌角、光亮带、撕裂带到毛刺四层结构,每一层都在告诉你模具哪里不对,比任何检测报告都诚实。
上冲床的顺序别乱:先调闭合高度,比理论值高0.5-1mm开始,逐步往下压;先单冲手动送料,确认取件顺畅再连冲。整圈毛刺都大,间隙松了,修凹模刃口或换厚垫片;单边毛刺,别动间隙,先查凸模垂直度和导向配合,八成是装歪了;断面出现二次光亮带,间隙太小挤的,反而要放大。要是不幸崩了刃,小崩口可以按冲剪崩刃的修补办法先焊补救急,大崩就得换镶件。
首件一定要送检三件:外形尺寸、孔位、毛刺高度。级进模还要额外看料带走带顺不顺、步距有没有累积偏差。试模这半天别嫌烦,产线上发现问题的成本是试模的十倍起步,这是我用真金白银换来的结论。
常见问题
冲压模具一定要用Cr12MoV吗?
不一定,但它性价比确实高,一公斤几十块,普通冲裁模闭眼选。产量特别大或者料厚超3mm的,建议直接上SKD11甚至粉末钢,刃磨寿命差好几倍,摊到每个冲次反而便宜。顺手提醒一句,买料认准大厂质保书,假Cr12MoV市面上真不少。
线切割留多少研磨余量合适?
单边0.02-0.05mm,快走丝取上限,慢走丝取下限。留太少研着研着尺寸就超差了,留太多手工研磨累死人还容易研歪。中走丝修过三刀的表面,我一般留0.03mm,油石两遍就到位。
凹模淬火变形了还能救吗?
看变形量。0.05mm以内的翘曲,重新磨基准再线切割一次,尺寸链重新走一遍就行,损的是工期。弯到0.1mm以上基本判死刑,回炉退火重新加工,材料和热处理费都打水漂。所以预防永远比抢救划算,开粗对称、留工艺搭子这两招成本几乎为零。
试模冲出来的件有毛刺,先调什么?
先看毛刺是整圈还是单边。整圈毛刺大是间隙问题,单边毛刺是导向或垂直度问题,两者处理方向完全相反。拿不准就断面放大镜看光亮带,别一上来就磨刃口,磨错了方向越修越糟。
模架为什么建议直接外购?
便宜、快、精度有保障,三个理由够不够?标准模架是充分竞争的成熟产品,专业厂的批量磨床精度自己单件做很难追上。只有超大型的汽车覆盖件模架,运输和结构都特殊,才值得自制,普通五金冲压模自己开模架纯属练手。
写到这,八道工序算是走完了。老实讲,我的偏好一直是"模架外购、开粗外协、磨和配自己干"的组合,核心工序攥在自己手里,交期和质量才有底。简单模这么走,一套两周内能出;级进模把热处理和深冷安排紧凑点,也就多一周。工艺这种东西,说到底就是用顺序换确定性。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。