弯曲模具的回弹怎么补?V模角度与试折
我的判断是:回弹不是意外,是能算出来的欠账,补法就三件事——欠弯角度、V模开口、试折记录。材料回弹量先估,模具角度反着做,最后用试折把它钉死。这套流程看着笨,但比事后修模省得多,别急着返工,往下看。
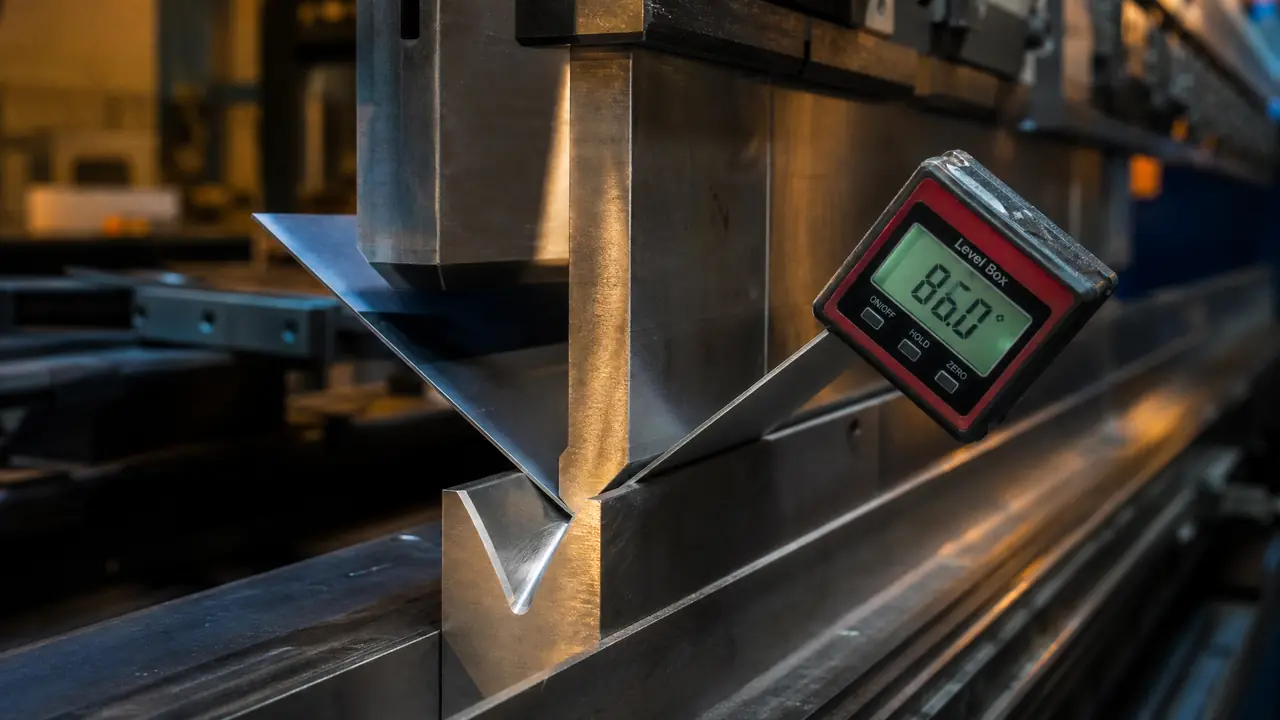
上个月帮朋友看一套弯曲模具,折Q235、料厚2.0,图纸上要90度直角,折出来一量,87度半。操作工第一反应是压久一点,压了半天没变化,反而把R角压出一道亮痕。这就是典型的回弹没补,板上钉钉的事:弯完总要弹回去一点,你不给它留量,它就还你一个不到位的角。
老实讲,回弹这东西每个做冲压的都躲不掉。金属受力时先弹性变形再塑性变形,卸载后弹性那部分要原路缩回去,反映到折弯上就是角度变大、曲率变直。料越硬、料厚越薄、相对弯曲半径越大,弹得越凶。我见过不锈钢回弹5度往上的,也见过退火态紫铜几乎不弹的,差别就在材料本身。
回弹量到底由什么决定
回弹量主要看四个变量:材料抗拉强度、料厚、相对弯曲半径R/t、V模开口宽度,其中V模开口是最容易被忽视又最能动手改的一个。前三个是料和产品定死的,第四个才是模具师傅手里真正的话事权。
展开讲讲。抗拉强度越高,弹性区占比越大,回弹越大,这是材料手册上写得明明白白的物理属性,没有商量余地。料厚和R/t是一对:同样弯90度,厚料弹得少、薄料弹得多,因为厚料的塑性区占比大。行业里普遍的说法是,当R/t小于3的时候回弹还算温和,R/t一旦上到5以上,回弹角能翻着倍地涨。
V模开口这事值得单独说。开口越大,板料在凹模里的接触跨距越长,弯曲区被拉直的部分越多,卸载后回弹越大。我们车间折2毫米冷轧板,开口用6t(12毫米)时回弹大概1度到1度半,换成10t(20毫米)能干到2度半以上。所以别迷信「开口大省力」,省的那点力全变成角度误差还回来了。
顺带一提弯曲线方向。板料轧制方向和弯曲线平行时,横向塑性差,回弹偏大还容易裂。下料排样的时候能转90度就转90度,这个改动的成本是零,效果有时比改模具还实在。
V模角度怎么欠弯补偿
补偿的核心逻辑是反着做:料要90度,凸模就做成88度甚至85度,把预计的回弹量提前弯过头,卸载后正好弹回目标角度。这个「欠弯量」不用背表,用试折测出来最靠谱,理论值只当起点。
常用的三条路子摆一起对比一下。
| 补偿方式 | 做法 | 适用情况 | 代价 |
|---|---|---|---|
| 角度欠弯 | 凸模角度比目标小1-3度 | 回弹1-3度的常规碳钢、铝板 | 角度定死后难再改 |
| 底部压实(镦压) | 行程到底再保压,把圆角区压贴 | 料厚稳定、批量大 | 吨位要求高,R角易压伤 |
| 拉弯/加强筋 | 产品上加筋或改拉弯工艺 | 回弹5度以上的大R薄板 | 要改产品图,动设计 |
我的偏向很明确:小批量、多品种,先试角度欠弯,一把85度上模配88度下模能应付大半个车间。要是批量大、料厚公差又稳,直接上底部压实,角度一致性是最好的。至于拉弯那些,得跟客户坐下来谈产品图,不是模具单方面能兜底的。
有个坑得提醒:欠弯量别照抄别人。同样折90度,有人告诉你欠2度准行,你照做,结果折出来89度还欠着——因为他用的是冷轧板,你手上是301不锈钢,抗拉强度差出一截。回弹量抄表只能抄个开头,结尾必须自己的料自己弯。
试折怎么折才不算白折
试折要过三关:同炉号料折满3件、同一位置量角、每个角度记进记录表,缺一件都算白折。角度用角度尺靠在弯边上量,别拿肉眼对着光看,肉眼分不出半度的差别。
第一关是料。试折料必须跟量产料同一炉号、同一批热处理状态,拿仓库角落一块来路不明的板试出来的角度,量产时全是废纸。这个我吃过亏:试折1度回弹,量产换了批料变1度8,整套模又下机返修,前后耽误了四天。
第二关是量。同一件折弯件,弯边两端和中间三个位置各量一次,取中间那个数偏保守。料厚有公差,边上和中间不均匀,只量一处等于自己骗自己。量完别擦记录,写在随模卡上。
第三关就是那张表。日期、炉号、料厚实测、V模开口、凸模角度、量得回弹几度,一行一行填。下次再来这套模或者相似材料,翻卡片比重新摸索快一倍。整个工序链上,试折这一步看着最不起眼,其实是模具从加工走向交模的临门一脚,跟模具加工工艺里讲的精加工后试模确认是一个道理。
补充一个细节:试折时上模下行速度放慢一档,让回弹的表现更接近稳态。速度太快,冲头冲击会让板料温度局部升高,测出来的回弹偏小,量产时速度正常了角度又不对。这种小事没人写进教科书,但车间里真碰上能烦你一下午。
回到开头那套折87度半的模。最后我们没动凸模,换了个88度的下模V口把开口从10t压到6t,回弹直接缩回1度,再靠保压半秒兜住剩下的,抽检20件全在89度半到90度之间,客户验收一次过。所以说回弹这事,先别急着拆模返修,把V模开口、欠弯角度、试折记录这三样挨个过一遍,多半在现有条件下就能救回来。
常见问题
回弹量能完全消除吗?
消不完,只能压到合格范围里。塑性变形里永远掺着弹性成分,这是金属本性。工程上做到角度公差以内就算过关,别追求理论上的一度不弹,那不现实。
折薄铝板回弹特别大怎么办?
先查R/t是不是太大,再把V模开口往小收,还压不住就跟客户商量在弯边上加一条加强筋。6061-T6这类硬铝回弹能到4度以上,纯靠模具角度硬扛很吃力。
试折几件才算数?
起码3件,而且要连着折。第一件往往带调试状态,第二第三件才接近量产表现。条件允许折5件取中间值,比折1件反复量靠谱得多。
凸模做欠弯后角度还能修吗?
往小修可以,磨掉一点就是角度变大;往大补就难了,得堆焊再重新加工。所以做欠弯模宁可先保守欠少一点,试折后再逐步修到位,一步到位欠3度赌对了省事,赌错了返工翻倍。
延伸阅读
想搞清楚弯曲模具从下料到交模中间还隔着哪些工序,可以看这篇模具制造全流程:从钢板到成品模具的十二道工序,试折在其中属于交模前确认环节。
关心凸模凹模本身怎么加工到位的,这篇模具加工五大工艺对比把车铣磨放电线割的适用场景讲得比较全。