冲压模具报价怎么算:工位数乘工时加材料,级进模贵有贵的账
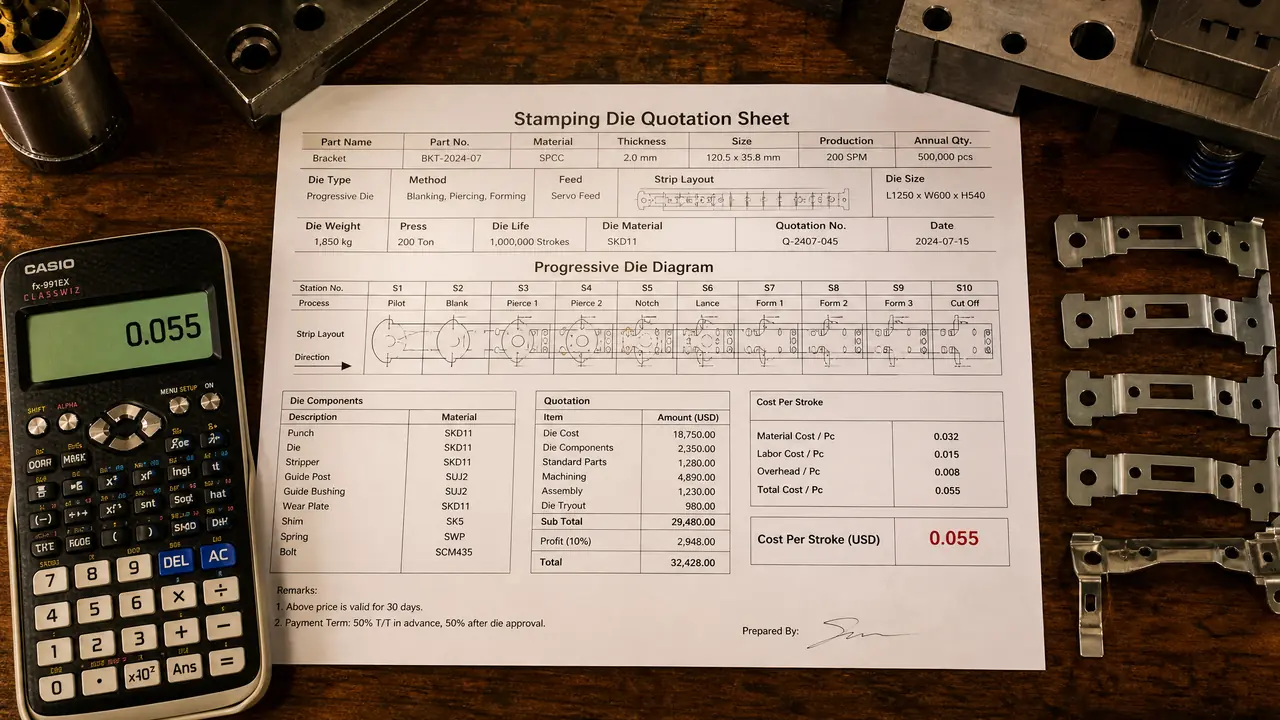
答案很短:冲压模具报价别只盯总价,核心公式是工位数乘工时加材料,落料模八千到一万五,复合模两三万,级进模三万五起步,端子高速模能上三十万,拿到单子先核工时单价和材料毛重,再谈折扣。
上礼拜有个做蓄电池压条的客户打电话来,开口就问冲压模具报价多少,是不是跟注塑模一个算法。我在冲压模具厂接了六年单,这话每周都能听上两回。不是一回事,模具报价的通用构成那篇讲的是注塑模的算法,冲压模得另起一本账。
注塑模看腔数和钢材,冲压模看工位数和刀口。一副落料模、一副级进模,用的可能都是Cr12MoV,价钱能差十倍,差的就是那一排工位。冲压模的账,核心就一条公式:工位数乘工时,再加材料钱。把这条记住,报价单在你眼里就透明了。
一张冲压模具报价单拆开就三块
冲压模具报价由设计工时、机加工时、钳工装配、材料和试模五块组成,工时占六成上下,材料只占两成,核价先核工时单价。
真实单子长什么样,我拿上周刚走的一套四工位支架级进模拆给你看,这是厂里内部成本表,不是对外的价。
| 项目 | 用量 | 单价 | 小计 |
| 设计排样出图 | 40小时 | 90元/小时 | 3600元 |
| CNC粗精加工 | 120小时 | 65元/小时 | 7800元 |
| 钳工装配研配 | 60小时 | 55元/小时 | 3300元 |
| Cr12MoV模具钢 | 180公斤 | 12元/公斤 | 2160元 |
| 模架导柱标准件 | 一套 | — | 4500元 |
| 首件试模两轮 | 两次 | — | 2000元 |
成本两万三出头,对外报三万二到三万五,中间是利润和风险金。工时是大头,CNC加钳工两块合起来一万一千多,占六成,材料才两千出头。有人上来就问你们钢材是不是用了差料,方向反了,冲压模具报价的水分不在钢料,在工时估算虚高和重复排工序。
这个坑我踩过。早年刚接单,给一套复合模报价忘了单列试模费,试了两轮,钳工加班三天,利润全填进去了。现在我的报价单第一行就印着含两次首件试模、改模另计,丑话说在前头,后面不打架。
要是你关心的不是开模本身,而是冲出来的零件多少钱一件,那是另一笔账,五金冲压加工的报价怎么算那篇讲模摊,跟开模报价不是一个路数。
级进模为什么贵:每多一个工位,工时翻着涨
级进模贵在工位数,每个工位要配一套凸模、凹模和固定板位,加工工时翻着往上涨,工位间的步距公差还得压到正负0.01毫米。
落料模就像单孔打孔器,一冲一个孔,完了。级进模是一排十个孔的打孔器,还得孔孔对齐。话糙,账就是这么算的:三工位的模,CNC一百小时上下;五工位不是一百六,是一百八到两百,因为模板变大了,每一刀的行程都跟着变长。
工位怎么排、料带按什么步距走,连续模具的工作原理那篇讲得细,我这儿只讲钱。
加工之外,调试也吃时间。步距差半丝,冲出来的件孔位就歪,试模师傅得垫铜片、修刀口,来回折腾,一套八工位的端子模试上三五天是常事,这几天的人工都摊在报价里。说实话,很多厂的报价单上根本没有调试费三个字,直接揉进工时里,你问一句,他少编一个由头。
对了,跑个题。工位里还有种叫空工位,不装刀口,专门给料带留翻身、留拉伸的余地。有的厂家按工位数报价,把空位也按满价算,你核价时问清楚哪几个是空位,能抠下来两三千。
三档冲压模具报价区间,直接抄走
落料模八千到一万五,复合模一万八到三万五,四到八工位级进模三万五到十二万,端子高速模十五万往上,这是江浙的行情区间。
| 模具类型 | 典型工位 | 刀口材料 | 报价区间 | 交期 |
| 落料模、冲孔模 | 1到2个 | Cr12MoV | 8000到15000元 | 15到20天 |
| 复合模 | 1个 | DC53、SKD11 | 18000到35000元 | 25到35天 |
| 级进模 | 4到8个 | SKD11加硬质合金镶件 | 35000到120000元 | 35到50天 |
| 端子高速级进模 | 10个以上 | 粉末钢、硬质合金 | 15万到30万元 | 60天以上 |
这几档是我经手的单子归出来的,广东厂普遍比内地贵一成到一成半,重庆、武汉做汽配冲压模有底子,精密级进模还是得往长三角找。同一个档里差价主要来自三处:刀口材料档位、工位数、寿命承诺。
我上个月刚给一家做电器接片的公司报过两版:Cr12MoV刀口版三万八,承诺六十万模次;DC53刀口版四万六,承诺一百万模次。客户月量四十万件,最后选了DC53那版。算笔账就明白,省八千块模具钱,半年修一次刀口,每次停机两天,亏掉的产量比省的多。
报价单到手,从这三处往下砍
砍价先核三处:工时单价、材料毛重、寿命承诺。CNC工时五六十元一小时算合理,材料毛重一般是净重的1.7倍。
第一问工时单价。CNC加工五六十块一小时是行业常态,超过九十你就得问设备是哪年的、带不带高速主轴,答不上来就是虚高。设计工时同理,一套四工位模排样加出图四十小时够了,报你八十小时,那是把你当外人。
第二核材料。让厂里在报价单上写清牌号、净重、毛重。Cr12MoV毛料十一到十三块一公斤,SKD11二十六到三十块,DC53三十五往上。毛重报成净重的两倍还多,多出来的钱去哪了?当着他的面问,别回去猜。
第三问寿命。承诺多少模次要写进合同,五十万次和一百万次的刀口用料不一样,价钱差百分之十五到二十。
我也说句站队的话:材料档位和卸料板导向这两处的钱,劝你别砍。刀口省三千,崩一次刃修模加停机就是上万,跟买菜刀一个道理,刀身省下的钱,磨刀石上全还回去。
压条那位客户最后回来了。我把七个工位砍成五个,两个校平工位挪到线下用校平机做,报价从六万八落到四万五,交期还提前了一周。冲压模具报价这事,从来不是谁便宜跟谁走,是你能看懂几行,就能省下几行的钱。单子到手,先盯工时那两行,再谈别的。
常见问题
报价单里一般含几次试模费?
行规是含两次首件试模,第三轮开始按天收调试费,一天八百到一千二。下单前把这句写进合同,别口头带过,有的厂只含一次,改模的钱另算。
几百件的量也值得开一副冲压模吗?
不值得。五百件以内用激光下料加折弯,或者上转塔冲床打样,几百块钱的事。开模的钱摊到每件上,一件得背几十块,比件本身还贵。
开一副冲压模一般等多久能交货?
落料模十五到二十天,复合模二十五到三十五天,级进模要三十五到五十天,端子高速模六十天往上。报价单上没写交期的,让他补一行,还要注明试模两轮算不算在交期里。
冲压模具的寿命一般怎么承诺?
Cr12MoV刀口保养得当五十万到八十万模次,SKD11和DC53能过一百万,硬质合金镶件三百万以上。问清承诺的是刀口寿命还是整套模寿命,刃磨几次算在承诺里,这两条写不明白,后面扯皮没完。