连续模具是怎么工作的?级进模工位与料带节奏
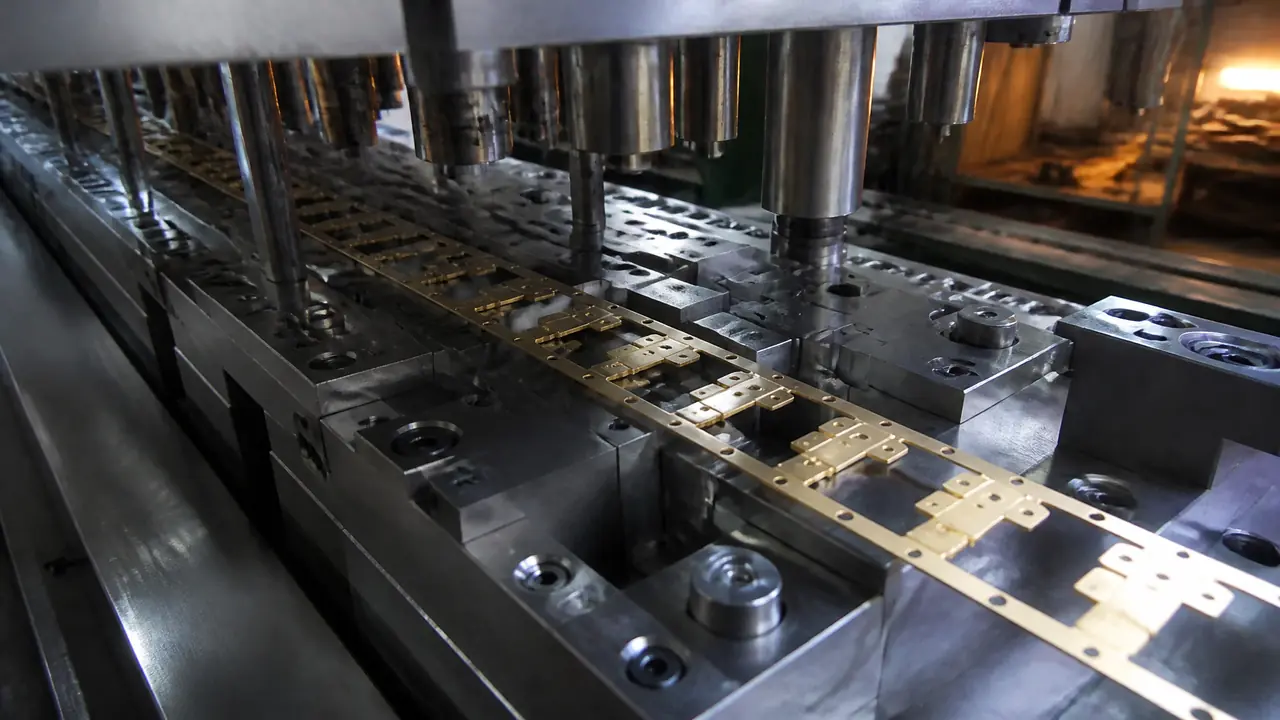
直接给结果:连续模具就是把冲裁、折弯、成形拆到一条料带的各个工位上,靠步距送料、导正销定位,冲一次走一步。节奏稳不稳,八成看步距精度和导正结构,两成看冲次。想入门,先把载体和导正孔这两件事搞明白。
第一次看连续模具干活的人,多半会愣在那儿:卷料架把料带送进来,模具一开一合,料带噔噔噔往前跳,跳那么几下,末端就掉出来一个完整的小零件。没人搬料,没人翻身,没人二次定位。我的判断很简单,连续模具就是把一个零件的全部冲压工序,拆到同一条料带的不同位置上,每个位置干一小步,靠步距把它们串成一条流水线。
单工序模打一个零件,得开好几套模、倒好几台床,中间还有半成品搬运和磕碰的风险;连续模具把这些全塞进一套模架,冲一次出一个工步,效率差着数量级。我们车间那套接插件端子模,料厚0.3毫米的磷青铜,步距8毫米,冲次开到每分钟400次,一个班下来的端子用编织袋装。这就是它在大批量小件里吃不倒场的原因。
一条料带上,工位是怎么排的
排工位的原则是先冲导正孔和内孔,再做切边、折弯、成形,孔位要求严的工序尽量挨着放,最后一步才把零件从料带上切下来。顺序不是拍脑袋定的。导正孔必须第一个打,后面所有工位都踩着它定位;内孔先冲、外形后切,折弯要趁材料还连在料带上时做,因为切下来之后料就没地方抓了。
拿我们那套端子模举例,一共十个工位:第1工位冲导正孔,第2、3工位冲接触簧片的内孔和让位槽,第4工位切大部分外形、留着连接筋,第5工位压印打点,第6、7工位折两道弯,第8工位校平,第9工位整形,第10工位切断出件。中间有一版设计把折弯排在了切边后面,结果料带刚性不够,冲着冲着就跳步,后来改成先切大部分、留筋撑着,折完再切干净,才稳下来。这种坑,图纸上看不出来,得上机才知道。
工位数也不是越多越好。工位多,每个工位分担的变形量小,模具寿命长,但模架贵、对床子台面要求也高。行业普遍的做法是能合并的冲裁合在一起,折弯和整形分开,一个工位只干一件拿得稳的事。工位之间的距离就是步距,步距乘以工位数,决定了料带走多远,也决定了模架有多大。
载体这块我吃过亏。有一版为了省料,把料带两边的载体压到1.5毫米宽,0.3毫米厚的磷青铜,冲到两万多次,料带从中拉断,停机接带一次半个多小时。后来放回2.5毫米,这个问题再没出现过。省下的那点料钱,不够一次停机赔的。
步距与导正销:料带节奏的两个命门
步距是料带每次前进的距离,导正销在每次冲压前把料带拉回准确位置,两个环节的配合误差要压在0.02毫米左右,节奏才乱不了。分工是这样的:送料机做粗定位,误差大概±0.1毫米;模具里的导正销进导正孔,用锥形头部把料带拽回正确位置,粗定位的偏差全靠这一下吃掉。
导正销和导正孔之间的间隙,我一般留单边0.01到0.02毫米。间隙大了定位虚,料带走几步就飘;小了销子刮孔边,毛刺越滚越大,最后直接卡料。导正孔的直径也有讲究,行业里常用料厚的四到六倍来估,0.3毫米的料就打1.5毫米左右的孔,太小了销子插不进,太大了孔边强度不够。
步距精度从哪来?从刀口和定位块的加工上来。这些关键件的型腔是慢走丝割出来的,一套模的步距累积误差要压在0.02到0.03毫米以内,具体哪些加工方式能做到这个水平,可以看看这篇模具五大加工工艺的对比:车铣磨放电线割五大工艺对比。加工这一环掉链子,后面调模调到怀疑人生。
判断跳步有个土办法:把料带从模具里抽出来,对着灯看每列孔位。肉眼能看出错位的,基本就是导正出了问题;往一个方向偏,多半是送料机没调平;乱偏,就查导正销磨损。别急着拆模,五分钟的检查能省半天的事故分析会。
冲次提快之后,这笔账要重新算
冲次不是想提就提,料带越薄越软,提速后越容易跳步和拉断,先确认送料机的响应速度和导正间隙,再谈产量。送料机跟不上冲床的节奏,料带就会在导正销还没插稳之前往前窜,节奏一下就乱了。
那套端子模从每分钟350次提到400次,产量涨了大约14个点,代价马上就来了:导正销寿命明显缩短,原本三个月换一次,提速后两个月出头就得换。还有回弹的问题,折弯90度的地方,冲速上去以后回弹量跟着变,我们实测从2度左右跑到接近3度,压印那一步的补偿角度跟着调了一版才稳定。冲速、料厚、模具间隙是一根绳上的蚂蚱,动一个,另外两个都得看一眼。
润滑也影响节奏。高速冲的时候润滑油跟不上,料带和卸料板之间干磨,温度一上来,料带会微微翘曲,导正销插孔就开始费劲。我们的做法是喷雾嘴不好使就直接上滚轮涂油,油量以料带背面不积滴为准。这些细节没人写进教科书,但真金白银都是这么省下来的。
话说回来,连续模具看着复杂,拆开就是"分工位干活、靠料带串场"这一件事。先把导正孔和载体这两个地方盯住,八成的跳步和断带都在这儿出。下次车间里那套模子再闹脾气,先抽料带出来对灯看孔位,比急着拆模省事得多。
常见问题
连续模具和单工序模,到底怎么选?
看量。月产几万件以下,单工序模便宜灵活,改起来快;上到几十万件,连续模具摊下来的单件成本才划算。我们厂的经验是订单确认要做两年以上,才值得开一套级进模。
一套级进模大概多少钱、多久能交?
看工位数和精度要求。十个工位左右的普通端子模,行业普遍行情十几万到三十万,试模到交模大概一个月上下;带复杂折弯成形或者高速冲的,价格再翻一倍也不稀奇。
料带跳步了,第一步该查哪里?
先查导正销。抽料带对灯看孔位偏差的方向,固定往一边偏是送料机没调平,乱偏是导正销磨损或者间隙过大。先定位,再动手,顺序别反。
料带载体断了怎么办?
断带基本是载体太窄或者料带受力不均。应急先把冲次降下来手动续带,治本的办法是把载体加宽,或者把切断工位的分离力调小。我们1.5毫米断带的教训就摆在那儿。
延伸阅读
想看一套模具从钢板到出货的完整链条,可以接着读这篇:模具制造全流程:从钢板到成品模具的十二道工序。模具用久了崩刃、拉毛,补焊设备怎么挑,这篇也有参考价值:模具激光焊机值不值?热影响区、精度与价格实战。