喷油模具是什么?喷涂治具与遮蔽工装
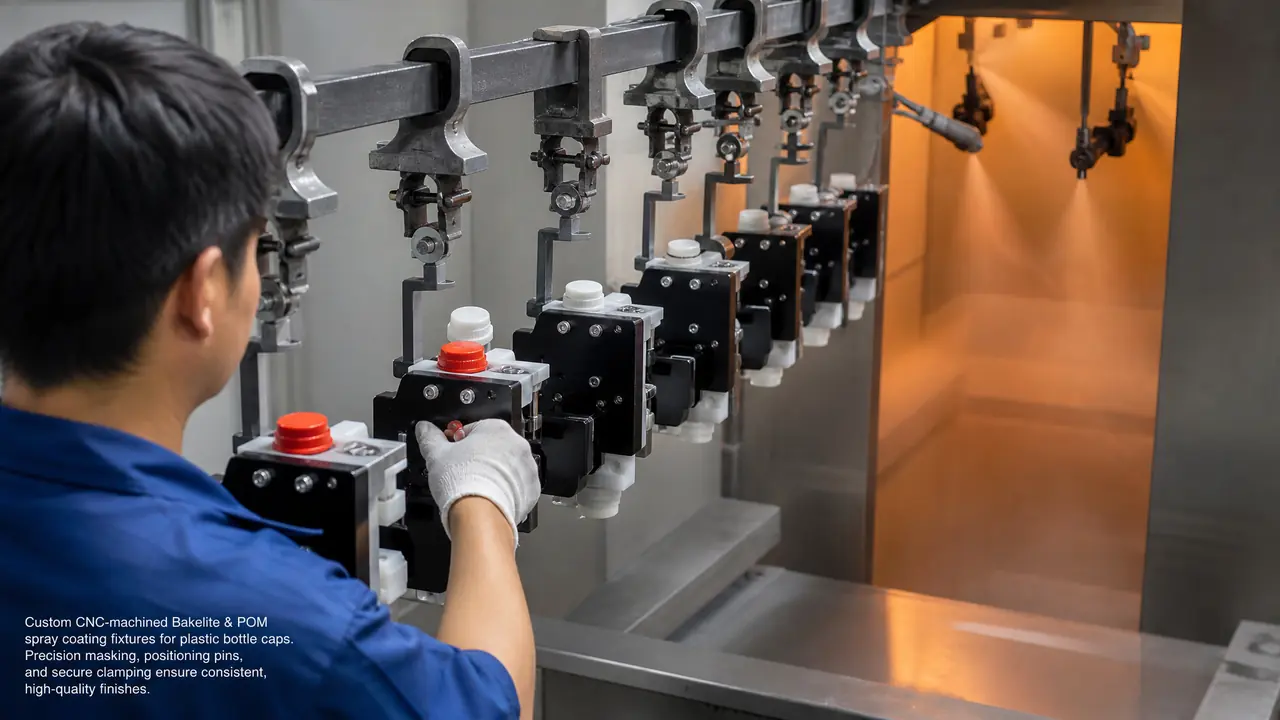
开门见山讲:喷油模具不是注塑那种成型模具,而是喷油车间用的喷涂治具和遮蔽工装,管的是定位、承载和挡漆。它的精度直接决定喷油良率和漆膜边缘干净程度。新产品开喷之前,先把治具的定位公差和材质定下来,再谈油漆和喷枪参数。
喷油模具这个词,外行一听容易联想到注塑车间那种几吨重的大铁块,其实完全是两码事。它指的是喷油车间里那套辅助工装——把产品卡住、摆好角度、挡住不该上漆位置的治具和遮蔽件。你手机壳上那圈干干净净的按键孔、玩具车身留出来的透明窗,都是靠这些不起眼的板子做出来的。
我去看过一家做化妆品包装瓶盖的喷油厂,流水线上方挂着一整排治具,车间主任说光瓶盖治具就备了四十多套,一套对应一个型号。换型的时候,换治具比调喷枪还花时间。这套东西平时没人提,可良率一掉,第一个被翻出来检查的往往是它。
喷油模具由哪几部分组成:载具、遮蔽、定位各有分工
一套完整的喷油模具由喷涂载具、遮蔽工装和定位件三部分组成:载具管固定和角度,遮蔽件管挡漆,定位件管批量一致性,三者缺一个良率就崩。很多人以为治具就是块托板,其实拆开看门道不少。
载具是主体,产品插上去或者卡上去,再整排挂到悬挂线上进喷房。材质大多是电木板、POM板或者玻纤板,形状跟着产品走——瓶盖就开一圈卡槽,外壳就做几个支撑点。定位件就是那些定位销、卡扣和限位块,产品每次放进去都得落在同一个位置,差半毫米,喷出来的漆膜厚度就不均匀了。
遮蔽工装单独算一类。它不负责固定,只负责挡:按键孔要留出来不喷、透明视窗要保持透光、螺纹段不能沾漆,全靠盖板、堵头和遮蔽块把这些位置护住。遮蔽件的边缘做得利不利落,直接决定漆膜分界线好不好看。这些板子和遮蔽块,基本都是CNC铣出来的,想搞清楚一块治具板从钢板到成品要过几道工序,可以看看这篇讲车铣磨放电的五大模具加工方式对比。
一套喷油治具怎么设计:定位公差、材质和成本账
设计喷油治具先定定位方式再选材质,关键配合位的公差控制在正负0.1毫米左右,材质优先POM或电木,成本从几百到三千不等。公差不是越紧越好,插拔顺畅加轻微涨紧才是手感对的。
这里我吃过亏。早年帮朋友的厂子盯过一批治具,定位孔当初照着产品图零对零做的,结果喷涂车间温度一高,产品热胀之后插不进去,师傅拿刀把孔刮大才用。后来学乖了,配合位留正负0.1毫米的浮动量,定位面做成斜面导入,插拔顺滑,一致性也没丢。
磨损也得算进去。我们量过一批用了三个多月的POM治具,定位孔孔径磨大了大概0.05毫米,产品放上去开始有肉眼可见的晃动,边缘就起毛边了。所以治具不是做好就一劳永逸,定位件属于耗材,一般两三千个生产循环就得换胶垫,孔位磨损超标就得补焊重铣。材质上,电木便宜又耐烘烤,POM韧性好不易崩边,3D打印树脂打样快但泡不得溶剂——用洗网水一擦就发粘,只适合打样验证结构。
成本账也好算。简单托盘式的载具,几百块就能加工出来;带多面遮蔽的复杂治具,设计加工一套一千五到三千是行业普遍行情。这笔钱摊到批量产品上其实很薄,一万件的订单摊下来一件几分钱。拿不准加工厂报价靠不靠谱的,可以参考这篇聊深圳塑胶模具找厂家避坑的实战经验,选治具加工厂是同一套逻辑。
遮蔽用胶纸还是做治具?三种方案实测对比
遮蔽方案按批量选:打样和小批量手贴高温胶纸,量产定型产品上遮蔽治具,曲面和螺纹这类异形位用可剥胶补位。批量一过五千件还坚持贴胶纸,良率和人工就开始双输。
三种方案我都见过在产线上跑,直接上对比表。
| 遮蔽方案 | 单件成本 | 边缘效果 | 适合场景 |
|---|---|---|---|
| 手贴高温胶纸 | 约0.1到0.3元每件 | 看师傅手艺,波动大 | 打样、小批量、修补返喷 |
| 遮蔽治具(盖板式) | 摊薄后几分钱每件 | 边缘利落且稳定 | 批量定型产品 |
| 可剥胶(撕型胶) | 约0.2到0.5元每件 | 好,复杂面也能护住 | 曲面、螺纹、深孔等异形位 |
要说偏向,我明确站遮蔽治具。胶纸贴得再快也是人工,一个人一天贴两千件就到头了,而且贴歪一分,漆膜分界就歪一分。盖板式遮蔽治具压上去"咔哒"一声到位,喷完取下,边缘齐得像刀切。可剥胶也不是没用,瓶盖内螺纹那圈,治具做不进去,只能靠它刷一层、喷完撕掉,就是撕完得检查残胶,碰上烘烤温度高的工艺还容易留印。
治具本身也有讲究。挂具和载具表面会慢慢积一层漆渣,积厚了遮蔽边缘就开始垫缝,漆雾钻进去分界线就毛了。规范点的厂子每班收工用溶剂擦一遍治具接触面,一周用超声波或者专用清洗剂深度清一次。这个动作看着不起眼,我见过一家厂把清洁制度化之后,遮蔽不良从百分之三降到百分之一以内,厂长自己都没想到效果这么直接。
另外提一句跟喷涂质量纠缠最深的一个参数:漆膜厚度。喷油行业普遍控制在15到25微米这个区间,治具的摆放角度会直接影响膜厚均匀度,斜着喷的立面比平面厚两三微米很常见。所以调治具角度不是随便摆,是拿膜厚仪一边测一边转出来的。
回到开头那家化妆品包装厂。他们后来把四十多套老治具的定位件统一换成了带斜面导入的新结构,换型时间从一个多小时压到二十分钟以内,主任的原话是"早该干了"。喷油模具就是这么个角色:平时没人看它一眼,但它一松一晃,整条线的良率跟着抖。产品开喷之前,先花半天把治具的定位和遮蔽捋顺,比事后追着不良品返工划算得多。
常见问题
喷油治具和注塑模具是一回事吗?
不是。注塑模具是给塑料成型的重型钢模,几吨重、几十万一套;喷油治具是配合喷涂用的辅助工装,电木或POM板材做的,几百到几千一套。两个行业偶尔都叫"模具",但干的事完全不同。
一套喷油治具大概能用多久?
板材主体用一年以上没问题,定位胶垫两三千个循环就要换,定位孔磨损超标得补焊重铣。只要接触面按班次清洁,一套治具撑过百万件产品的产线我也见过。
3D打印能做喷油治具吗?
打样验证结构完全可以,一两天就能出件。但普通树脂不耐溶剂,接触洗网水、天那水就发粘掉屑,量产治具还是建议电木或POM板材加工,最多用打印件过渡一阵。
遮蔽边缘总是积漆起毛边怎么办?
先查三处:遮蔽件和产品贴合面有没有漆渣垫缝、定位有没有松动、遮蔽边有没有做倒角。多数毛边不是喷枪的问题,是遮蔽面没贴实,把治具清洁和定位件更换做勤一点,毛边自然下去。