折弯机模具加工全程实录:从42CrMo锻件到成品刀口五道工序
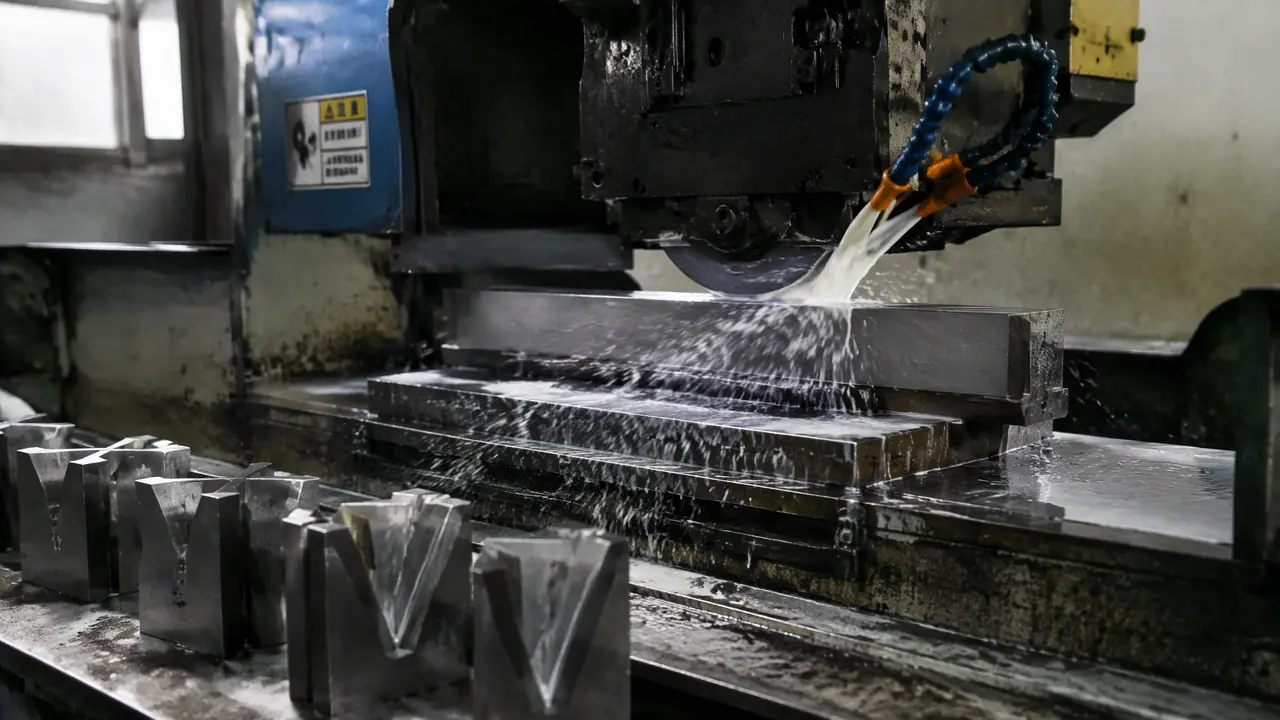
挑明了讲:折弯机模具加工的钱和命都押在热处理前后两头,钢厂锻坯调完质、粗铣各面留0.8到1毫米、整体淬火硬度做到HRC45±2、上磨床精磨定口,四步走完才叫一副模。少一步,刀口用仨月就崩;每一步盯死,用十年不换。
上礼拜五下午五点半,隔壁钣金厂的王老板拎着半截断掉的上模冲进我车间,劈头就问折弯机模具加工到底是怎么做的,为什么花两千八买的模压了一个多月Q235就掉了一块。我接过来一看,断口发亮,晶粒粗得能照见人影,典型的没锻透就上了机床的料。他这副模省的是锻坯钱,赔的是三个月的停工账。
很多人以为折弯机模就是根铁棒铣个V口。反了。它的命在钢里头,不在铣床上。同样是折弯机模具加工,正规厂和路边房的差别,八成藏在你看不见的锻造和热处理环节。这篇我把一副42CrMo上模从锻坯到出厂的五道工序全拆开,我上个月刚盯完一单六副的活,账都记着。
一副折弯机模从锻坯到出厂要过哪五道工序
顺序是锻造调质、粗铣留量、整体淬火回火、精磨定口、试折出厂,前两道把晶粒揉细把内应力放掉,中间一道把硬度做到HRC45±2,最后两道把1000毫米长度上的直线度压进0.05毫米。每道工序留多少量、盯哪个数,直接决定这副模是十年还是三个月的命。
第一道是锻造。42CrMo的坯子得反复镦粗拔长,晶粒才能揉细,碳化物分布才匀。我摸过王老板那副断模,断口亮晶晶的,晶粒粗得跟炒黄豆似的,这就是没锻透或者干脆用圆钢直接切的料。锻完粗胚还得探个伤,裂纹藏在皮下,热处理一淬就扩,到时候整块料报废,几万块打水漂。
第二道调质加粗铣。锻完的料应力全是拧着的,先调质让它松口气,再上铣床开粗。各面统一留0.8到1毫米,这层量是给淬火变形准备的,也是给磨床留的口粮。我们车间的规矩是留量绝不超1.2毫米,磨得越多,磨床费越贵,工时白扔。
第三道淬火回火,这是整副模的生死关。整体加热到850度上下,油淬之后中温回火,硬度做进HRC45到48。有点意思的是,热处理外发一炉才一千二,可这是五道工序里唯一没法返工的一道:淬裂了,前面锻造和机加工的钱全打水漂,整块料回炉。所以单子上我会写明工件重量和装炉方式,吊装孔的位置也得在粗铣时钻好,不然热处理厂拿夹钳一夹,细长件夹出个印子,变形全在你这儿收尾。
第四道精磨。淬完火的料硬度上来了,车刀啃不动,全靠磨床。先磨基准面,再磨V口。一副1米长的上模,淬完火弯个0.1毫米很正常,磨床要把它压回全长0.05毫米以内。刀口这条线是模具的脸面,差半根头发丝,折出来的板子上就有一道压痕。
第五道试折出厂。上折弯机压两刀1.5毫米的Q235,看板子上有没有划痕、角度回弹稳不稳,量具拿卡尺和塞尺过一遍,写进随模的检验单。这三步走完,模具才算敢发给客户。
热处理为什么是折弯机模具加工的生死关
硬度低了刀口压几分钟板料就卷边,硬度过高淬火一裂整块料报废,HRC45到48是42CrMo折弯模的黄金区,淬火变形量还能控制得住。这一炉一千二,是五道工序里唯一不能返工的一步,外发时重量、装炉方式、硬度带都得白纸黑字写进单子。
硬度这件事,拿数字说话最清楚。我们做过对比,同一批42CrMo的料,HRC38的模压不锈钢板,两天刀口就起圈;HRC52的模,淬火的时候裂了一支,白扔小两千。最后定在HRC45±2,扛住压又不易裂。说白了就是让钢硬得扛磨,又不脆得崩牙,跟和面一个理,水多了加面,面多了加水,停在中间那一下最见功夫。
还有个容易被忽略的坑:加热不匀。薄厚不均的模坯一炉出来,薄的地方组织先转变,应力一拉就弯。所以粗铣的时候我们就把各面量做匀,别这面剩0.5那面剩1.5,热处理厂看单子也省事。对了,说到热处理厂,别光比价,得问人家用的什么炉。井式炉还是箱式炉,控温精度差着等级,一炉料弯没弯,出炉就见分晓。
回火温度也是道坎。中温回火500度出头,保温时间按工件厚度算,薄料欠一会儿硬度就上不去,厚料过一会儿韧性就掉。我们固定跟一家热处理厂合作十几年,图的就是他家师傅肯接电话,出炉硬度单传真过来,我现在手机里还留着上个月那批的截图,六件全部在HRC46上下。
粗铣和精磨之间留量怎么定
留量按变形预算走,常规1米以内的模各面留0.8到1毫米,超过1.5米的细长模放宽到1.2毫米,磨床吃量吃多少,看淬完火实际弯了多少。留多了磨床费贵工时白扔,留少了淬完火没有磨头,整块料只能降级改小。
这事的本质是给淬火变形买保险。42CrMo淬火油冷,1米长的件弯个0.1到0.15毫米算正常发挥,回火出炉再校直一次。我们算留量从来不是拍脑袋,是拿同一批料、同一炉热处理的历史数据倒推的:变形多少,磨床要吃掉多少,吃掉之后硬度层还剩多厚,一笔账三头算。
有回我图省事,让机加工那边把量留到0.5毫米,想着磨床少走两刀省点工时。结果那炉淬出来弯了0.18毫米,磨到刀口尺寸的时候一边磨透了另一边还有黑皮,整支模降级改短100毫米,倒赔三百多。这个坑我踩过,之后留量再没低于0.8。有时候省小钱的代价,是倍数往回还。
精磨那一步还有个讲究:先磨基准再磨刀口。基准面不平,刀口磨得再亮也是歪的。我们车间规定基准面平面度先压到0.02毫米以内,才许上刀口。上个月那单六副模,磨床走了三天半,每副上机前师傅拿千分表打一遍,直线度全长0.04毫米,比图纸要求还紧一档。
验收一副折弯机模具该量哪几个数
收模就量两个硬指标:硬度拿里氏计打三点取平均,HRC45到48算合格;直线度拿塞尺和平台比,1米以内全长0.05毫米。V口宽度用卡尺复核标称值,刀口目测不能有磨削烧伤的发蓝色,四样都对上再签收。
王老板那副两千八的模,这三样一样没过关:硬度打出来HRC52还多,断口晶粒粗,刀口磨削纹乱得像锉刀锉的。厂里省掉了锻造和精磨,硬度做那么高是拿脆换硬,压两天板料不裂才怪。后来我给他补了一副我们做的,六百公斤的42CrMo锻坯模,报价两千六一副,随模附检验单,他压到现在没出过事。
| 验收项 | 合格线 | 用什么查 |
|---|---|---|
| 刀口硬度 | HRC45-48 | 里氏硬度计打三点 |
| 直线度 | 1米长内≤0.05毫米 | 平台加塞尺 |
| V口宽度 | 与标称一致±0.1毫米 | 卡尺 |
| 刀口外观 | 无烧伤发蓝、无崩口 | 目测加放大镜 |
验收别嫌麻烦,五分钟的事,换的是三五年不折腾。模厂最怕的就是懂行的客户,因为他知道你哪儿省不了、哪儿省了会出事,反而双方都痛快。
那副断模后来我留在车间当教具了,学徒来了都拿它看一眼什么叫晶粒粗大。折弯机模具加工这行没什么神秘的,就是锻、铣、烧、磨、试五道坎,每道坎后面都有明码的价和看不见的坑。把坑认全了,两千八能买到什么、两千六能买到什么,心里那杆秤自然就平了。
常见问题
折弯机模具用42CrMo还是T8钢好?
压普通碳钢板42CrMo就够了,韧性好不容易崩;T8碳工钢硬度能做得更高,但脆,压不锈钢或者厚板容易裂。预算够又常折不锈钢的,可以直接上SKD11,就是贵一倍多。
一副折弯机模具的正常寿命是多少万次?
我们自己的账,HRC45±2的42CrMo模压1.5毫米Q235,刀口修磨一次撑八万到十二万次,修磨三四次之后刀口尺寸就不行了。压不锈钢打六折,板子越硬命越短。
折弯机模具刀口磨损了怎么办?
轻微起毛用油石推一推还能顶一阵,压痕明显了就得拆下来上磨床重新开刃,每磨一次R角变大一点,折出来的内R跟着变。磨过三次以上建议直接换新,别硬撑。
小厂没有磨床,折弯机模具能外发加工吗?
能,行情价磨一刀几十到一百多,按长度算。外发之前先把自己车的V口留0.2毫米磨量,别一次性车到位,不然热处理变形那点量根本补不回来。
定制一段非标角度的上模要多少钱?
常规30度、35度尖刀和圆弧刀,600公斤左右的42CrMo锻坯料,行情两千到三千五一副,看热处理带和磨削精度往上加。带快换夹具槽的再加四百到六百。