冲压模具间隙怎么定?单边双边、料厚百分比与毛刺判断
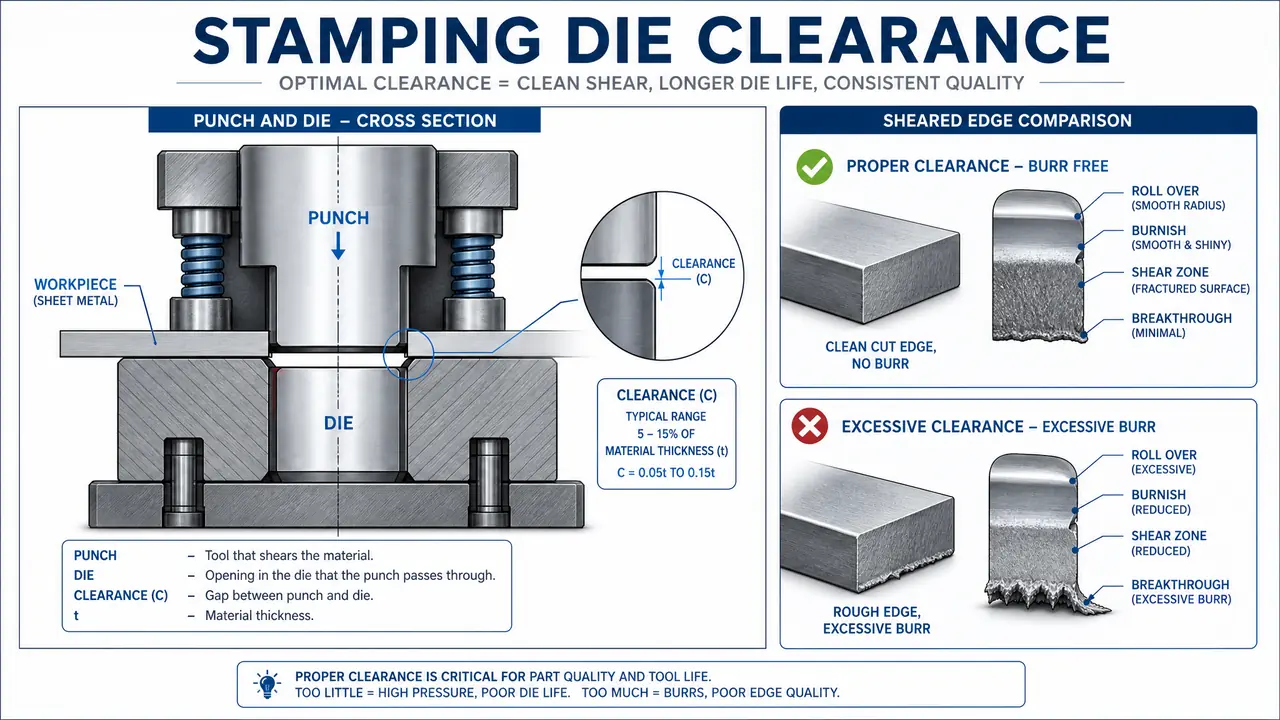
一句话版本:冲压模具间隙按料厚的5%到15%取单边值,双边就是单边乘二,软料薄料靠下限,厚料硬料往上走。间隙合不合适别急着拿卡尺量,先看毛刺是两边均匀还是一边高,再看断面亮带占三分之一还是大半,两个信号一对,就知道该放大还是缩小,该修凸模还是修凹模。
上周六夜里赶一批1.5毫米冷轧板垫片,冲到三千多件毛刺突然起来了,徒弟举着零件来问我,冲压模具间隙这东西,看着就是上下两块铁板之间一条缝,其实冲裁八成的毛病都藏在这条缝里。我的判断很直:别急着拆冲头,先把间隙的账重算一遍,十回里有六七回是账错了,不是模具坏了。
先把概念掰开。凸模和凹模刃口之间,一边留的缝叫单边间隙,两边加起来叫双边间隙。图纸标注几乎清一色是单边,车间老师傅嘴里的"条"是0.01毫米,说"放两条"就是单边加0.02。这个黑话图纸不写,听不懂当场问,别装懂,装懂的代价就是一块几百块的镶件。
为什么非要留缝?跟剪刀剪厚布一个道理,刀口贴死反而咬刃,留出合适的缝,料才会先被压弯、再被剪断、最后撕开,断面才有亮带和撕裂带那两层。缝留得对,毛刺又薄又匀;留错了,不是料被拉进刃口,就是崩角崩给你看。
单边还是双边?图纸上的数别读反
冲压模具间隙图纸标注的基本都是单边值,即凹模与凸模刃口尺寸差的一半,配作修磨全程按单边取数,双边只拿来口算总隙。我见过把双边当单边吃进去的,一套模直接废了一把凸模,教训不值钱但记性长。
举个数:1.5毫米冷轧板,按8%取单边就是0.12毫米,双边0.24毫米。线切割师傅说"单边放12条",跟图纸上0.12是一回事。要是有人跟你说间隙0.24,你得多问一句是单边还是双边,两种说法都没错,就是差一倍。
量的时候也有坑。塞尺是平的,刃口是带斜度的,硬塞进去量出来的数永远偏小,新手十个有九个在这儿栽。老师傅的办法土得很:压铅纸,或者干脆冲两件看断面反推,比塞尺准。对了,说到量间隙我想起早年一家厂拿卡尺量模腔再减冲头尺寸,那副刃口用了十年早磨出沟了,量出来的数谁敢信。
料厚百分比怎么落到刃口尺寸上
百分比只算单边,碳钢取料厚5%到10%,不锈钢加2到3个点,铝取下限;落料凹模保尺寸,冲孔凸模保尺寸,间隙放另一边。谁保尺寸,磨损方向就朝谁,取数的时候要预着磨损让一点。
这条规矩记成一句话:落料看凹模,冲孔看凸模。拿冲孔举例,2毫米冷轧板上冲一个直径20的孔,凸模做20整,凹模就做20.32上下(按8%单边0.16放)。凸模越冲越小,凹模越冲越大,间隙只会越用越宽,所以新模宁可往中下限做,把磨损量留给日后。
不同料的单边间隙,我按这些年试模攒下来的数列一张表,直接照着用比背公式快:
| 材料 | 单边系数 | 1.0毫米料 | 2.0毫米料 | 3.0毫米料 |
|---|---|---|---|---|
| 铝板、紫铜 | 4%-6% | 0.04-0.06 | 0.08-0.12 | 0.12-0.18 |
| 冷轧板SPCC | 5%-10% | 0.05-0.10 | 0.10-0.20 | 0.15-0.30 |
| 不锈钢SUS304 | 7%-12% | 0.07-0.12 | 0.14-0.24 | 0.21-0.36 |
| 矽钢片 | 3%-6% | 0.03-0.06 | 0.06-0.12 | — |
单位毫米。0.5以下的薄料另说,绝对间隙就剩几条,导向精度跟不上直接崩刃,那种活得靠带精密导向的级进模伺候。我的习惯是宁可取中值偏上一点点,也不卡下限做:软料回弹会把缝吃掉半条,卡下限的模涨塞起来比毛刺狠得多,一次卡死半小时就没了。
翻车的事也得交代。前年一套0.35矽钢片转子片级进模,学徒把0.03的单边当成双边去割凹模,等于单边只剩一条半,试冲两百次冲头发烫粘料,拆下来刃口都发蓝了。重割一块DC53镶件,料钱加工费搭进去一千一,交期还推了四天。从那以后我定了死规矩:割刃口前两人对数,单边双边各念一遍,念完签字。
落料的取法更细一些,我单独写过一篇参照,冷轧板、铝、不锈钢按料厚列了表,落料模具的间隙怎么留?料厚与材料参照,拿不准先对着那张表再动刀。
毛刺长在哪边,刀就修哪边
毛刺两边匀、亮带约占断面三分之一,间隙就算合格;毛刺粗高撕裂多是间隙大了,亮带占大半是间隙小了,一边高一边低是间隙不均。先读数,再动刀,顺序反了就是白磨,冲压模具间隙的毛病多半能从断面读出来。
毛刺会说话。
| 看到的 | 诊断 | 动手 |
|---|---|---|
| 毛刺细匀、亮带约占三分之一 | 间隙合适 | 正常用,到冲次修刃 |
| 毛刺粗高、塌角大、撕裂带宽 | 间隙过大 | 补焊或换镶件,缩间隙 |
| 亮带占大半、断面近乎全光 | 间隙过小 | 研磨放大刃口,加润滑 |
| 毛刺一边高一边低 | 间隙不均 | 查装配偏斜与导柱,调匀而非加大 |
| 孔口拉毛带刮痕 | 凹模口反锥或粘料 | 研光刃口直壁,重新抛光 |
最容易犯的错,是把"毛刺大"一律理解成间隙小,抄起油石磨凸模,越磨越糟。毛刺是间隙的体温计,但得会读数:均匀的大是磨损到了寿,单边的大是缝偏了,一个修刃口一个调装模,路子完全不同。调完装模还得复核,卸料板一歪,缝又偏回去了。
亮带占比怎么看?把冲下来的断面对着光,靠塌角那一段发亮的是剪切带,后面发糙发灰的是撕裂带,亮带占三分之一到一半,冲裁就算健康。新模试冲验收的时候,拿这条当线,比光吵毛刺高度服人。
想看数据的,我拿同一套模在0.06、0.12、0.24三档单边下冲过对比,毛刺高度和亮带宽度的照片都留了,记在冲裁模具间隙大小会怎样?断面质量实测这篇里,自己翻。
那批垫片最后怎么收的场?拆下凹模一量,单边磨到了0.17,比设定大了五条,是刃口到寿不是账错。重磨六条修回0.12,装上再冲,毛刺立时回落,四千件赶完天都亮了。冲压模具间隙从来不玄,单边双边读对、百分比算对、毛刺读懂,三步管住一条缝,你的模就能多撑一个季度。
常见问题
间隙取大了材料会不会被带进刃口里?
会。单边超过料厚15%以后,料容易被拉进缝里,塌角和撕裂带一起长,尺寸也跟着超差,薄料尤其明显。真到那一步只能换镶件,靠修模是收不回来的。
钳工说"放三条"到底是什么意思?
车间黑话,一条等于0.01毫米,放三条就是单边加0.03。图纸不这么标,师傅嘴里全用条,听不懂当场问,别拿一套模去赌。
不锈钢冲裁的间隙为什么比冷轧板大?
304加工硬化快,缝小了挤压力大,料粘模、冲头崩尖都跟着来。同料厚一般比冷轧板多给2到3个百分点,润滑也要跟上,我这边冲304必上拉深油。
刃口多久修一次算正常?
看冲次和料硬,没有死数。我这边1.5毫米冷轧板的模冲五六万次修一回刃,一次磨0.05到0.08毫米,磨上三四回就换镶件,硬撑着冲只会连累凸模。