磨料模具的寿命账怎么算?喷砂嘴、砂轮压模和胎体模的磨蚀门道
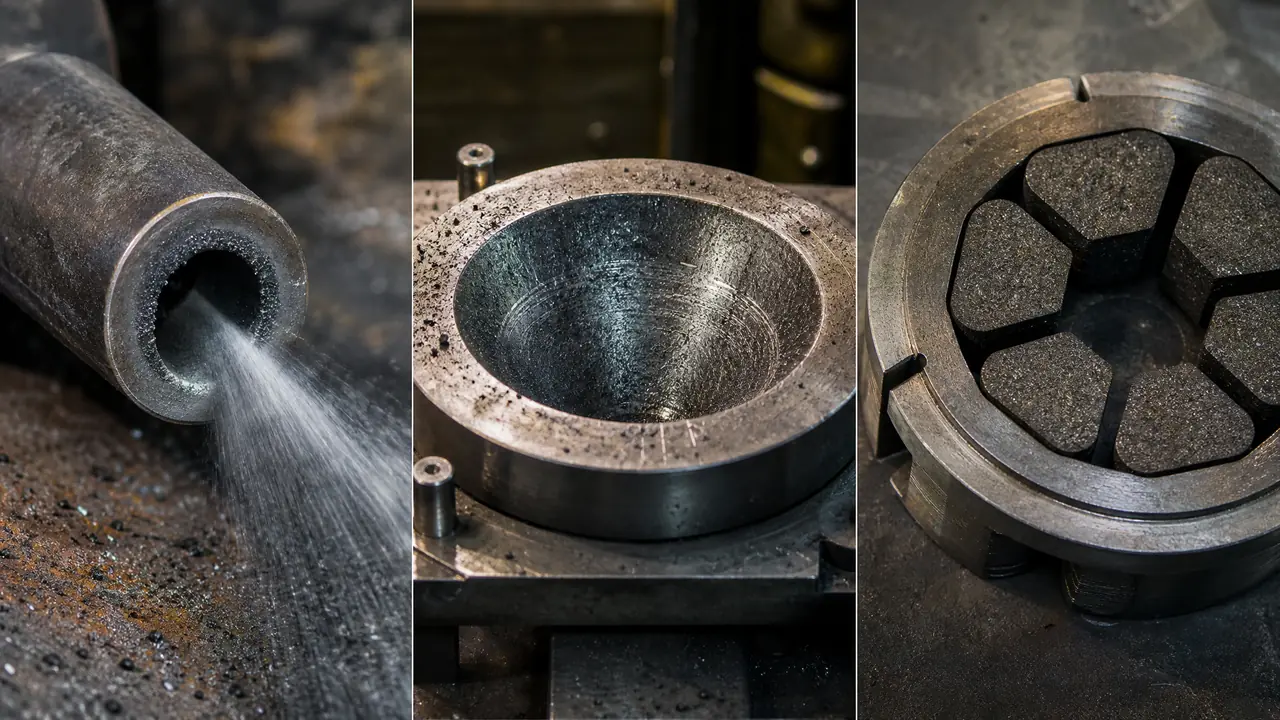
磨料模具的折旧大头不在模次,在磨蚀。喷砂嘴按工时换,砂轮压模按型腔拉伤深度判,胎体模按万件磨耗称重。先把每万件的磨耗成本算出来,再决定补模还是换料,这一步比拍脑袋换模具至少省一半钱。
上个月清模房,从工具柜底下翻出一把换下来的碳化硼喷砂嘴,6毫米的口径磨成了快9毫米的小喇叭。干磨料模具这行十几年,我最深的体会就一条:这类模具的账不能按模次算。注塑模数万次,冲压模数刀次,磨料这边的模具是被砂子一粒一粒啃掉的,得量口径、看拉伤、称磨耗。今天把我记账的三个本子摊开来算给你看:喷砂嘴的小时账,砂轮压模的拉伤账,金刚石刀头胎体模的万件磨耗账。
为什么磨蚀工况要单独算账?因为损耗是连续的、看不见的,等你肉眼发现问题,废品已经堆了半托盘。这个亏我吃过:前年一批400毫米的树脂砂轮,型腔拉伤没当回事,尺寸明明还在公差里,砂轮表面全是顺纹划痕,客户收货当场退了三千多块的货。从那以后我给每种磨料模具都定了判废线,到线就下机,不赌。
喷砂嘴:磨料模具里最不禁用的一件
0.6兆帕、80目棕刚玉工况下,碳化硼喷砂嘴口径从6毫米磨到超差约120至150工时,寿命是钨钢嘴三倍,每小时成本最低。后面展开讲材质和判废线怎么定。
喷砂嘴是所有磨料模具里消耗最快的,没有之一。它的死法很单纯:砂粒混着压缩空气从嘴里过,每过一遍就啃掉一层。压力越高压得越狠,0.4兆帕和0.7兆帕比着用,寿命差出一倍还多。砂子也挑,棕刚玉便宜但棱角利,碳化硅更狠,玻璃珠最温柔。
材质上我试过三样:常规合金钢嘴、钨钢嘴、碳化硼陶瓷嘴。合金钢嘴几十块钱一根,干重活两三天就成喇叭口,只能给偶尔喷一喷的散户用。钨钢嘴耐用度居中,问题是贵,而且磨到一半容易崩边。我最后固定用碳化硼,虽然脆,掉地上就裂,装的时候得垫着软布,但按工时摊成本它最便宜。判废线定得也简单:口径磨大超过标称三成,或者内壁摸得出台阶,立刻换。车间备一把塞规,每星期量一次,两分钟的事。
口径变大还有笔隐性账:孔大一号,耗气量跟着涨,空压机多烧电,效率反倒往下掉。不少师傅看嘴还能用就不换,其实电费早把嘴钱吃回来了。至于模具型腔本身做喷砂处理、均匀化和皮纹前处理那一套,跟换嘴是两码事,我写过一篇模具喷砂做什么用?表面均匀化与皮纹前处理,那里讲得更细。
砂轮压制成型模:废品先于超差出现
砂轮压制成型模八成废在型腔拉伤,磨粒嵌进模壁顺出划纹,尺寸没超差产品先废。拉伤深度到0.02毫米就得下机修光,拖下去废品率翻着涨。选材和操作习惯下面一条条说。
树脂砂轮和橡胶砂轮都要压制成型,这套模的工况很刁:料里全是磨粒,等于拿砂纸反复擦模壁。混好的料还得摊匀,固化温度一般压在180至200度之间,酚醛树脂在这个区间交联。压制压力按截面算,常见在每平方厘米几百公斤的量级,八腔的400毫米砂轮模一次压下来,型腔每个角落都被磨料蹭过一遍。
选材上有个误区,不少同行觉得45号钢镀铬就够。我年轻时候也这么干,镀铬层看着硬,架不住磨粒天天犁,三个月镀层磨穿,基体出一个软点,型腔立刻起坑。后来改成Cr12MoV淬到HRC58以上,再外发做一次气体氮化,一套八腔模从半年一修变成两年才修,摊到每套砂轮上的模具钱砍了一多半。这笔账很值得算:修一次模连拆带装耽误五天,误掉的工比氮化费贵得多。气体、离子、软氮化的差异我比对过一轮,模具氮化处理怎么选?气体/离子/软氮化实测差异与外发价格里连外发价格都列了。
操作上的土办法也值钱:每次合模前用气枪把型腔吹一遍,残砂吹不净,压出来就是砂眼。有回徒弟赶产量省了这一步,八件砂轮全带砂眼,料钱加返工赔进去小两千。脱模剂也别贪多,喷厚了反而挂料粘砂,薄薄一层雾状就够。
金刚石刀头胎体模:磨耗按万件称重
金刚石锯片刀头热压胎体模多用石墨,一副压一千五百到两千模,型腔每万件磨掉约0.1毫米,累计超差0.3毫米就得配新模。为什么不用钢模,账在下面。
金刚石工具的胎体是金属粉加金刚石,热压烧结温度普遍在800度上下,普通模具钢扛不住这么反复烤,所以行里基本用高强度石墨模。石墨耐高温、不粘胎体粉、好加工,缺点是脆,边角一磕就掉渣,装模卸模全靠轻拿轻放。常见的24×8×10毫米刀头,一副石墨模按一千五百到两千模计寿,压到后期型腔四角先磨圆,刀头边角跟着发钝,锯切声音一变就该量模了。
也有人用钢模,H13加表面渗铝或者镀层,寿命比石墨长,但粘料治不干净,脱模要敲,敲多了模也废。我站石墨这边,原因很土:一副几百块,坏了换得起,钢模一副几千块,压同样多的刀头,石墨的总账更轻。
把三本账放进一张表,更好比:
| 模具类型 | 磨蚀来源 | 判废标准 | 成本区间 | 我的固定做法 |
|---|---|---|---|---|
| 碳化硼喷砂嘴 | 高速砂粒冲蚀 | 口径磨大超30% | 几十到两三百一根 | 到线就换,不修 |
| 砂轮压模(Cr12MoV氮化) | 磨粒拉伤型腔 | 拉伤深0.02毫米 | 一两万一套,修光一次千把块 | 到线即下机修光 |
| 刀头胎体模(石墨) | 高温磨耗加边角崩损 | 型腔超差0.3毫米 | 几百块一副 | 坏了直接换新 |
表面处理在磨蚀面前也分高下。镀硬铬挡得住腐蚀,挡不住磨粒反复犁,三个月照样穿。氮化层跟基体是一体的,耐磨扎实,代价是处理后尺寸略胀,精加工前就得留量。TD涂层硬度最高,碳化钒层能到HV3000上下,对付磨粒最顶用,但贵,变形也要赌一把,我只有拉伤反复发作的模才上。涂层这一套的取舍,模具涂层有什么用?PVD TD镀钛的耐磨防粘对比里摊开讲过,这里只给结论:量大、磨粒粗,氮化打底;拉伤反复,再上TD。
那把喇叭口喷砂嘴我没扔,擦干净摆在学徒的工具柜顶上。新人进来先看它,再听我算一遍三本账,比讲十遍道理都管用。磨料模具不娇气,怕的是没人记账,等废品堆出来了才想起查模具,那笔学费交得最冤。
常见问题
喷砂嘴用到最后能不能扩孔降级使用?
可以,这是行里常见的省钱招。降级喷粗砂、打毛面,口径大点无所谓,等粗砂也喷不动了再报废,一根嘴能多榨三成寿命。
砂轮模具型腔拉伤了能不能焊补?
拉伤是均匀磨耗,不是崩缺,焊补意义不大,焊完还要重磨重镀铬,不如直接修光或者换镶件划算。把易拉伤的部位做成镶件,坏了只换那一块,账更轻。
金刚石胎体模压多少模要检查一次?
我的习惯是每三百模抽检一次,量型腔四角和深度。石墨模坏起来没有预兆,等声音不对再查,往往已经压废几十模刀头了。
冬天车间温度低,压制树脂砂轮要注意什么?
料要提前回温,冷料摊不匀,压出来密度一片硬一片软,固化后砂轮容易开裂。车间低于十度的时候,混好的料先在模具旁边放半小时再压。