深圳模具加工厂怎么挑?只做加工不开模的先分清这三关
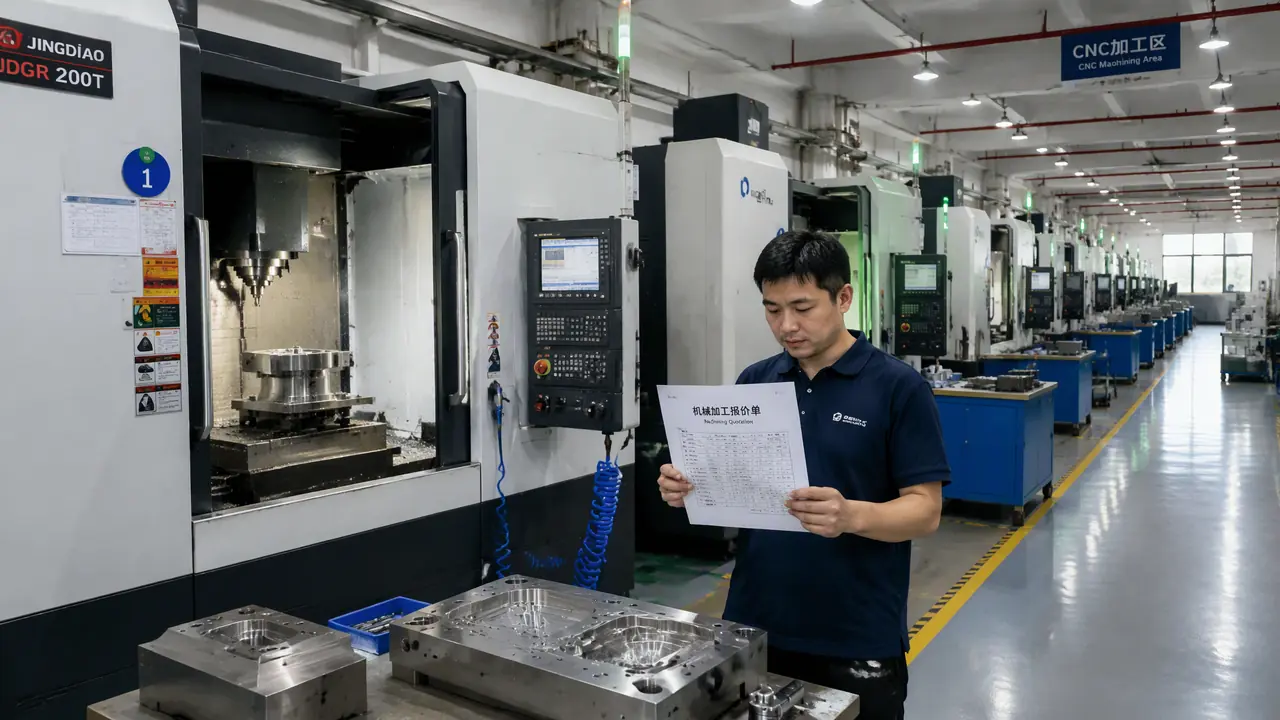
一句话版本:只做加工不开模的厂,赚的是机时钱,图纸上少标一个公差、少买一件标准件,账最后都算你自己头上。先分清你要的是开模还是纯加工,再核对方的机床行程和操机资历,报价按工时一道道拆开看,外发环节白纸黑字写进合同,能省下两成冤枉钱。
上周五傍晚六点多,一辆平板车停在我们厂门口,卸下一块718H的模坯,客户甩过来一张3D截图就问价。我问他2D呢,公差标在哪,他说你们深圳模具加工厂不是都给图就做吗。这单我没接,不是活难,是他压根没弄清自己要买什么。
加工厂卖的是机时,不是结果。你在市面上能碰到的厂分两种,一种从设计、买料、装配到试模全包,收的是整模钱;另一种厂里只有机床,你把模坯拉来、图纸给齐,他帮你把钢变成型腔,按小时收费,做完工交货,别的一概不管。这两种报价放一起比,就像全包装修和点工师傅比总价,根本不是一码事。上周那位客户要的其实是前一种,我却只能给他后一种的价,谈了半天全白谈。
开模厂和加工厂,先分清再谈价
开模公司收整模的钱,设计买料试模全包;加工厂只按机时收费,图纸模坯标准件得你自己备齐。这一层没分清,两边的报价放一起比就是白比。我给客户算过一笔账,同一套两层板的塑胶模,开模公司报七万八,加工厂按机时算只要四万出头,差的不是利润,是设计费、模架、顶针弹簧和试模费这些他不管的东西。
找加工厂之前,你得自己把四样东西备齐:带公差标注的2D、3D图档、定了缩水率的模坯、还有一套标准件清单。模架是自购还是他代买,顶针弹簧谁出,热处理做不做,这些开工前一条条落到纸上。有客户图省事,什么都让加工厂代办,最后材料加15%的跑腿费,标准件加20%,总价反倒超过开模公司的报价。
备料的时候顺带想清楚你的活要过哪几道工序。车铣磨放电线割这几样,加工厂至少得凑齐三样才接得下一套完整的模,缺哪道他就得转手发给别人,钱过了两道手,精度也就多了一道风险。哪些工艺是干嘛的、先后顺序怎么排,可以看看这篇五大工艺的对比,心里先有个谱:模具加工有哪些方式?车铣磨放电线割五大工艺对比。
看厂就看三样,机床、人、排产表
机床铭牌和行程决定他吃不吃得下你的模,操机师傅的工龄决定精度稳不稳,排产表上外厂的单子多不多,能看出他是自产还是转包,三样看完基本有数。别一进门就问价,先在车间转一圈,二十分钟比聊两小时管用。
第一样看机床。松岗沙井这一带的加工厂,常见配置是两台850加工中心、一台火花机、一台线切割,吃中小模刚好。你的模坯如果是700毫米见方以上的大件,开口就问行程够不够、有没有1100以上的机,别到了装夹才发现夹不上。台数也重要,五台机的厂插你的单顶多等三天,两台机的厂排你后面可能就是半个月。
第二样看人。操机师傅上机前看不看刀补、听不听切削声,这些小动作骗不了人。我自己的土办法是挑中午饭点去,老师傅端着饭盒还在跟编程的对刀路,这种厂的基本功差不了。一间厂要是操机的全是入职不到半年的生面孔,报价再低我也捏把汗,精铣那一刀差两丝,抛光的师傅就得陪你熬一个通宵。
第三样看排产表。墙上白板写的全是自己几台机的活,正常;表上挂着的单号比机台多出三倍,八成是接了单再转包。转包不是罪,行业常态,但你得知道钱和责任过了几道手。说实话,我去年就见过一套模芯被转了两手,最后型位公差超了0.03毫米,两家厂互相推了半个月,客户自己认栽。
工时价怎么拆,水分藏在哪?
报价单必须写清单价和预估机时两栏,装夹找正算不算机时、深夜赶工加不加价,开工前问死。只肯报一口价的,十有八九会在工序里找补回来。机时价本身没什么秘密,下面是我这边2026年上半年的行情,你拿去对表。
| 工序 | 常见机时价 | 能到的精度 | 主要干什么 |
|---|---|---|---|
| CNC电脑锣850 | 60-90元/小时 | ±0.01-0.02毫米 | 开粗、精铣型腔 |
| 火花机 | 80-120元/小时 | 0.005毫米 | 清角、骨位、深腔 |
| 慢走丝 | 120-180元/小时 | ±0.003毫米 | 镶件孔、顶针孔 |
| 磨床 | 40-70元/小时 | 0.003毫米 | 模坯六面、镶件配磨 |
对表的时候别光看单价,更要看小时数怎么估。同样一套模芯,A厂按六十小时算,B厂按四十五小时算,后者单价低两成总价反而高,这种弯弯绕我每个月都能碰上几回。装夹找正算机时是合理的,但得写明按实际签单;深腔的活火花机要打几个通宵,赶工按1.5倍算也合理,也得写进去。怕自己拆不明白的,看看这篇比价的方法,照着列个表就不会乱:模具加工厂怎么比价?设备清单和工时报价看懂再下单。
最要防的是一口价。报得爽快的低价单,做一半告诉你这个特征超出预期要加钱,那个材料代购要补差,你不加他就停机,模坯还压在他厂里。这个坑我踩过,客户的模坯被压了一个礼拜,最后多付的钱比正经报价还多。宁可单价听着贵一点,也要把每道工序的算法摆在明面上。
外发的环节,合同里写死三条
热处理、深孔钻、镜面抛光多数小厂要外发,合同里写明外发给谁、费用谁担、误了工期怎么算,图档不许二次外发,这三条落了字才算数。外发本身不丢人,深圳没几家厂能把所有工序吃全,你该问的是外发给谁、谁兜底。
氮化一般外发,周期三到五天;A1级的镜面抛光得找有专门抛光间的,普通厂只能抛到A2就到头了。外发件的来回运输和这段时间的责任归属,多数报价单里是空白,出了磕碰两边都说不清。我的习惯是合同里加一行:外发环节由加工方负责跟进并承担运损,交期顺延不得超过两天。就这一行字,去年帮一个客户省下六千多块的扯皮。
图档的事更要上心。给加工厂的3D图,最好只发要加工的部件,全套图别给。合同里写明不得二次外发、不得留存复制。你在别的厂开整模,模芯拿到这边来精修,这种单子尤其要防着,同行之间多看两眼型腔,你的新造型就不再是秘密了。
再说回那个周五来送货的客户。后来他找了个开模公司整包,多花三万多,图是省心了,交期却比他急的单晚了半个月。要是他当时把2D补全、模架自购、机时一道道拆开算,走我们这种加工厂,钱和工期都能省下来。深圳模具加工厂不是不能选,是得你会选:备齐图纸模坯,看厂先看机床和排产,报价拆到每小时,外发写进合同。这四步做完,纯加工反而是最省钱的一条路。
常见问题
只有一张3D图,没有2D标注能送加工吗?
能接,但先花几百块找人补2D和公差标注再上机。加工厂按图施工,图上没标的一律不认账,返工的钱比补图贵十倍不止。
模坯和标准件是加工厂代买还是自己备?
自己备最省,代买一般加10%到15%的跑腿费。赶工期或者外地客户,让他代买也行,但要把材料品牌和探伤要求写进报价单。
加工到一半改设计,钱怎么算?
已完成的机时照付,改动部位重新排机、重新报价。开工前就约定改图计费规则,口头讲价改起来最容易翻脸。
深圳和东莞横沥做同样的活,价差多少?
普通机时的活东莞低10%到20%,精密件和急单还是深圳本地快,来回运费和沟通成本折进去,小件未必真便宜。