冲压模具制造从装模到量产要过几道关?跟单眼里的试冲修刃热处理循环
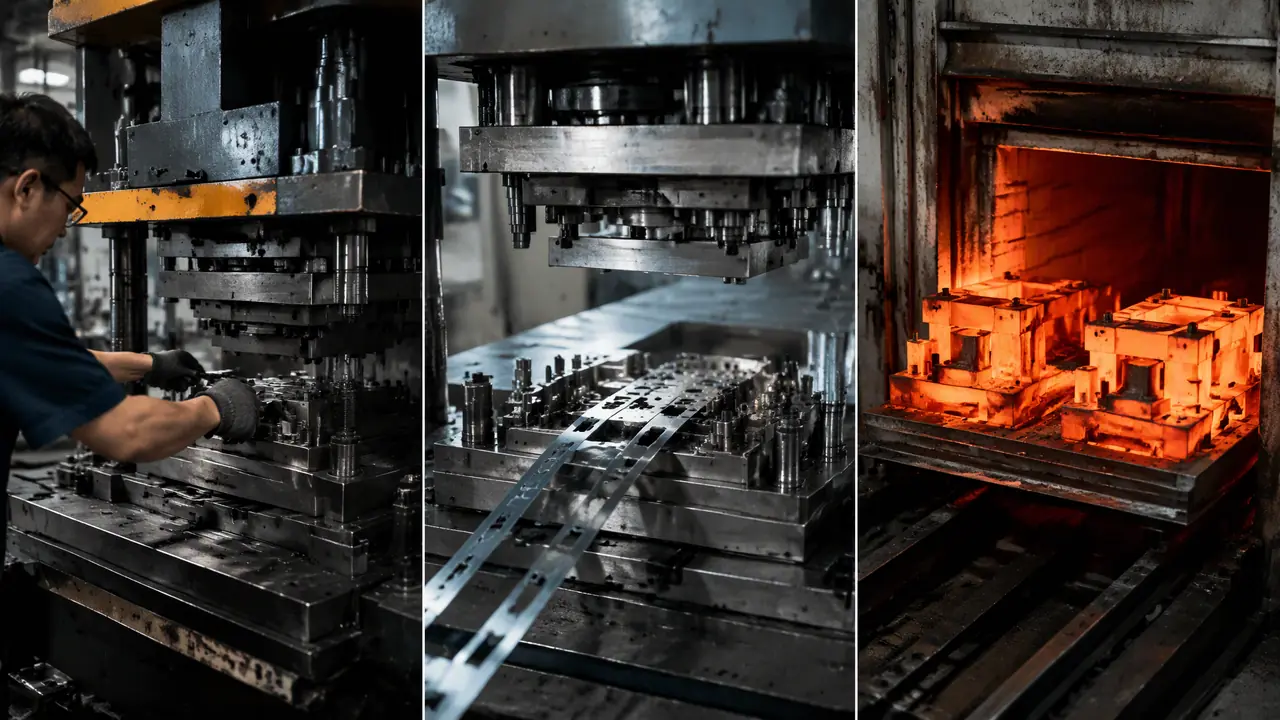
把话放这儿:冲压模具制造出成品不等于能交货,装模之后还要过试冲、修刃、热处理这几道关,来回转上两三轮才敢批量上料。这篇用车间跟单的视角,把一副冲压模从装模到量产前的过关节奏按天拆开,每道关卡看什么、卡多久、多花多少钱,都给实数。
早上七点四十,车间那台450吨冲床刚装完模,客户电话就进来了:月底前两千件支架必须上线。我只能说模具有了,货还早。冲压模具制造这行最容易被人误会的地方就在这儿,车间喊"模具好了",指的是钢料变成了模具,不指的是能出合格件。中间隔着试冲、修刃、热处理这么个循环,短则十天,长的话一个多月都打不住。
我在厂里做跟单,头两年也以为试模就是冲几下看看。后来跟着钳工老周蹲了十几副模,才明白这个循环是整套冲压模具制造流程里最烧时间的一段,也是报价单上最容易被客户砍掉的一段。这篇就把这段按天拆开讲,你下次催货之前,先看看模具卡在哪一关。
装模对刀这一天,到底在干什么
装模不是把模具抬上冲床就完事,要对正、调闭合高度、试递料,头一天基本不出合格件,能稳定冲出整条料带就算过关。这天干的活琐碎,但一步偷懒后面全是返工。
上个月那副支架级进模,模体连模座一吨八,行车吊上去先对压板。四块压块对角锁,先预紧再交替锁死,锁完老周拿百分表打上模板平面,跳动控制在0.02毫米以内才肯往下走。他说压力机一上吨位,装歪半根头发丝,刃口就给你啃出一圈毛边。
闭合高度也好玩。冲床最小闭合高度380毫米,模具实物375,差这5毫米全靠垫铁补,垫多了合模砸刃口,垫少了料冲不透。调完高度开始点动试递料,送料步距120毫米,先空冲十几下听声音,声音发闷就是间隙有问题,得停下来查。
这一天结束的标志很朴素:能连着冲出几十件,毛刺肉眼看不太出来,料带顺顺当当往前走不卡。至于尺寸准不准、角度回不回弹,那是明天试冲的事。跟单这时候最容易犯的错就是急着让客户来看样,客户一看半成品,印象分先扣一半。
试冲、修刃、热处理是怎么循环起来的
试冲暴露问题就修刃口,补焊过的刃口硬度会掉,得外发热处理再回来重试,一轮三到五天,一副模正常要转两三轮。这个循环转得顺不顺,直接决定你报的交期准不准。
第一轮试冲,问题基本是照着清单来的:毛刺大,多半是刃口间隙没做匀,料厚1.2毫米的SPCC,单边间隙该给0.05到0.06毫米,差了0.01毛刺就上脸;折弯件角度回弹,90度冲出来变92度;再有就是压伤划痕,八字都要靠手感调。碰到调参数调不明白的,得靠一套修模的判断顺序来排,这里头的门道之前写过一篇模具调试调什么?试模参数与修模的判断顺序,思路是一样的。
毛刺降不下来就要修刃。刃口拆下来上平面磨,一次磨掉0.03到0.05毫米,平面度压在0.01以内。要是刃口崩了口,得先补焊再磨,问题就出在这儿——焊缝旁边的硬度肉眼看不出来,冲几千次准塌角。所以凡是大面积补焊的刃口,老周一律要求外发热处理,重新淬火回火,硬度回到HRC58到60,回火温度180度走两遍。热处理为什么这么讲究,专门有一篇讲淬火回火对寿命的影响,感兴趣看这篇模具热处理为什么关键?淬火回火对寿命的影响。
外发这一来一回就是三四天,碰上热处理厂排队,一周也有过。这是跟单表上最不可控的一格,我现在排试模计划,一律在每轮之间垫上五天。三轮下来大概长这样:
| 轮次 | 暴露的典型问题 | 处理动作 | 耗时 |
|---|---|---|---|
| 第一轮试冲 | 毛刺超标、送料卡带 | 调间隙、修刃口 | 2-3天 |
| 第二轮试冲 | 折弯回弹、角度漂2-3度 | 补焊回弹面、重新淬火 | 5-7天 |
| 第三轮试冲 | 小尺寸漂移、卸料不顺 | 微调限位、研磨 | 3-4天 |
要提醒一句:试冲和修刃之间别省热处理,省下的三四天会用模具寿命还回来。补焊不回火的刃口,冲两万次就崩,回过火的能扛十几万次,这笔账怎么算都亏。前面磨床、线切割各工序为什么那么排,也和这个循环有关系,想看全流程的可以翻这篇冲压模具加工工艺全流程:下料、热处理、线切割到装配试模。
量产前的最后一关,冲次考核怎么过
客户验收前要连续冲五千次不停机,盯毛刺高度、尺寸漂移和废料下落三样,任何一样超标就回炉重来。这一关过了,模具才算真正交出去。
五千次听起来吓人,165次每分钟的冲床半个多小时就冲完了,难的不是冲,是全程有人盯。每500件抽5件,游标卡尺量外形,角度尺量折弯,毛刺用千分尺打,1.2毫米的板毛刺要压在0.08毫米以内,折弯角度漂移不能超±0.5度。有一回三点半冲到四千次,角度开始一点一点漂,查下来是卸料板螺丝松了半圈,紧上重来,客户一句"再跑五千"没得商量。
废料下落这一项最要命。废料堵在凹模里下不来,下一冲直接把凹模顶裂,一次压模损失就是上万块,模具报废都有可能。所以考核时老周会蹲在床身边上听废料落进料桶的声音,几秒钟没响就按急停。这套盯法土,但比什么监测器都快。
五千次过了,双方签试模报告,模具打样封样,客户拿着样件回去签量产放行。到这一步,跟单才能在系统里把"待验收"改成"可量产",月底那两千件的排产也才真正落下来。
那天下午四点半,老周拿卡尺最后量了一遍毛刺,说了句"能交了"。从装模到这句话,前后十一天,试冲修刃热处理转了三轮,中途外发热处理还赶上两天大雨耽误了一天。跟单干久了就懂一个理儿:冲压模具制造的交期不是车间喊出来的,是一关一关试出来的。下回你再催模具,先问一句试到第几轮了,比什么都管用。
常见问题
试模次数一般包在模具价格里吗?
行情是包两到三次,超了另算。这中间要分责任,模具自身问题导致的返修免费,客户中途改产品结构的按工时收改模费,这条签合同前一定写死,不然三轮试冲能把利润全试没了。
为什么修完刃口还要重新热处理?
补焊过的刃口,焊缝附近硬度会掉一大截,磨得再亮冲几千次也塌角。老钳工会把所有要焊的部位攒齐了一次外发,来回三四天,听着慢,其实比反复崩刃来回修快得多。
跟单怎么预估一副冲压模的试模周期?
我的经验是简单落料模一周内,多工位级进模按两到四周报,再垫一轮返修的余量。给客户宁可多报三天,也别把外发热处理那几天算漏,那是最容易翻车的一段。
试冲时冲废的料带算谁的?
试模本身的料耗一般由模具厂承担,合同里写清由谁出、出多少公斤。料贵的客户会自己送料来试,双方都踏实,我们厂去年就接过一批不锈钢料,客户亲自看着下料。