冲压模具价格怎么估?工位数与料厚成本
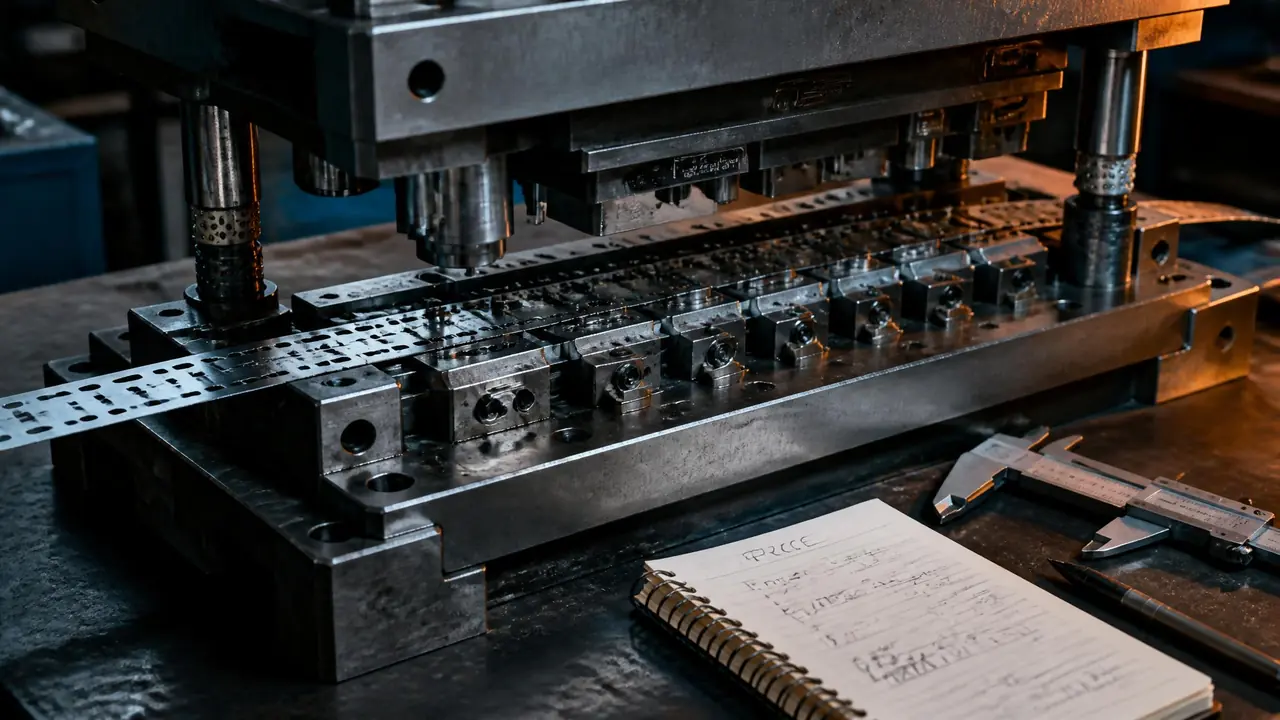
先说结论:冲压模具价格主要被工位数和料厚推着走。工位决定结构复杂度和加工量,料厚决定钢材与间隙设计,两者一变报价就变。拿到报价先核对工位表和料厚,再谈价。
接冲压件询价电话,十通里有八通开口就问:这模多少钱?冲压模具价格恰恰没法一句话报死,同样冲个垫片,有人报八千,有人敢报三万。差在哪?差在工位数和料厚这两根杠杆上。我把这几年攒下的报价单翻了一遍,能讲的都摆出来,你看完至少能判断一张报价单靠不靠谱。
先把背景交代清。冲压模里最便宜的是落料模、冲孔模这类单工序模,最贵的是端子、连接器用的精密级进模,中间隔着复合模、弯曲模、拉深模一大串。类型先定下来,价格的地基才算打好,工位数和料厚,就是往这块地基上继续加码的两笔账。
冲压模具价格的构成,拆开就四块
冲压模报价由设计费、钢料费、机加工费、装配试模费四块构成,热处理和外购模架有时单列,问清占比就能看出水分。四块里弹性最大的是机加工费。同一个凸模,快走丝割出来几百块,慢走丝修三刀可能就是两三千,加工路线不同,报价差一个零都不稀奇。
设计费的差距也大。单工序模的图纸,熟手一两天搞定,收个一两千意思意思;精密级进模光排样图就要反复改上好几天,设计费按模具总价一成上下收的厂子不少见。钢料是明账,Cr12MoV 是主力,要求高的换 SKD11、DC53,产量千万次级的会推粉末高速钢甚至硬质合金,一块凹模固定板的光材料差价就能拉到几千。
装配试模这块容易被忽略。有的厂报价含两到三次试模,有的单收,一台大吨位试模机压一次,光电费加师傅工时就小一千。含几次、超了怎么算,白纸黑字写清楚,后面省掉一大半扯皮。
想知道一块钢板到一副出货的模具中间还要过哪些工序,我单独写过一篇模具制造全流程十二道工序,对照着看报价单里的加工费,心里更有数:模具制造全流程:从钢板到成品模具的十二道工序。
工位数是怎么把价格抬上去的
级进模每多一个工位,模板要加大或加一块,凸模凹模多一套,线切割和装配工时跟着累加,普通精度下总价大约涨一到两成。工位不是拍脑袋排的。一个工位干一件事:冲孔、撕口、压印、压弯、切断,产品每复杂一分,工位就多一个,模板、凸凹模、检测结构全都跟着长。
给你个真实的参照。2024年我们做过一副八工位的连接器级进模,客户中途改了产品,要加两个工位,报价从十一万多调到十四万五。他当时觉得委屈:不就加俩小冲头吗,凭什么贵三万多?我说你看到的是两个冲头,背后是料带重新排、三块模板重新割、抬料和误送检测重新布,试模还得重来。这笔账,做过模的谁都算得出来。
还有隐性的。工位一多,送料步距精度要求跟着上,浮升销、误送检出、脱料结构都得加密,调机师傅在试模机前熬的夜也是成本。车铣磨放电线割这几门手艺在冲压模上的分工和价格差别,我以前专门对比过一篇,谈价时能帮你听懂对方在说什么:模具加工有哪些方式?车铣磨放电线割五大工艺对比。
料厚影响的不只是材料费
料厚定冲裁间隙、钢材档次和设备:料薄间隙小、刃口精度要求高,料厚冲击大、钢要抗崩,两头都往贵里走。同样冲个垫片,0.5毫米料和2.5毫米料的模具价能差出一半上下,差的不是那点钢材重量,是钢材等级和刃口加工遍数。
行业普遍双边冲裁间隙取料厚的百分之五到十。0.1毫米的料,间隙按几微米算,快走丝根本够不着这个精度,得上慢走丝多修几刀,刃口还要多一道研磨。薄料还爱粘在卸料板上,弹簧、顶针都得精挑。厚料是另一个极端,3毫米往上的钢板冲裁力大,普通 Cr12MoV 都嫌脆,得换 SKD11 淬到六十度上下,模架也要加重型,不然打几万模刃口就开始崩。两头都是钱。
薄料模还有个外人看不出来的成本:导向。料越薄,模具越怕偏载,滚珠导柱、卸料板小导柱基本是标配,这套导向件比普通滑动导柱贵一截。报价单上一般归在模架或外购件里,不逐项看根本发现不了。
常见冲压模的价格档位
按行业普遍行情,单工序模几千到两万多,复合模两到六万,普通级进模五到十五万,端子级精密级进模十五万起步,上不封顶。这张表是长三角、珠三角一带听来的普遍行情,2024年前后量级差不多,具体到每个厂还是得逐项核。
| 模具类型 | 典型工位数 | 常见料厚 | 价格区间(参考) |
|---|---|---|---|
| 落料模/冲孔模 | 1-2 | 0.5-3mm | 0.8万-2.5万 |
| 复合模 | 1-3 | 0.2-2mm | 2万-6万 |
| 弯曲/成形单模 | 2-4 | 0.5-3mm | 1.5万-5万 |
| 普通级进模 | 3-8 | 0.2-1.5mm | 5万-15万 |
| 精密端子级进模 | 8-30 | 0.08-0.5mm | 15万-60万 |
同一档里上下浮动三四成都算正常,变量是寿命要求(比如保证多少万模次)、模架用不用标准件、钢料国产还是进口。真要谈价,单工序模水分不大,级进模里试模次数和钢料等级这两块最有得谈。有的厂默认报两次试模,你开口要把第三次含进去,往往比直接砍总价容易得多。
回到开头那通电话。冲压模具价格听着玄,拆开就是工位数乘结构、料厚定钢材这两笔账,谁也变不出第四种花样。下次拿到报价单,先数工位,再核对钢材牌号和料厚对不对得上,十分钟就能心里有数。别急着还价,先把这几项核清楚。
常见问题
同样工位数,两家报价差一倍正常吗?
常见。差价通常藏在钢材(Cr12MoV 和 SKD11 差一档价)、慢走丝修几遍、导向元件品牌和试模次数里。让两家都把钢材牌号、热处理硬度和试模次数写进报价单,差距一下就现形了。
报价单上不给工位排布图,能接吗?
不建议。没有料带图,你没法核工位数是不是虚报,也没法判断该有的压弯、检测工位有没有被省掉。正规厂画排样图是报价前的基本功,不肯给的直接排除,别犹豫。
0.1毫米以下薄料的模具,为什么都要求预付五成以上?
薄料模报废重来成本太高,一副精密级进模返工一回就是几万块打水漂,厂方压着风险走。行业普遍这样,不是故意刁难你,谈个分期节点比压预付比例现实。
旧模大修翻新,比重新开模能省多少?
结构没伤的话能省四到六成,但寿命大概打个七八折。刃口崩得深、模板已经变形的,翻新的钱等于扔水里,不如重开。拿去让做模的师傅上手看一眼再拍板。