消失模具是什么?泡沫实型铸造的EPC
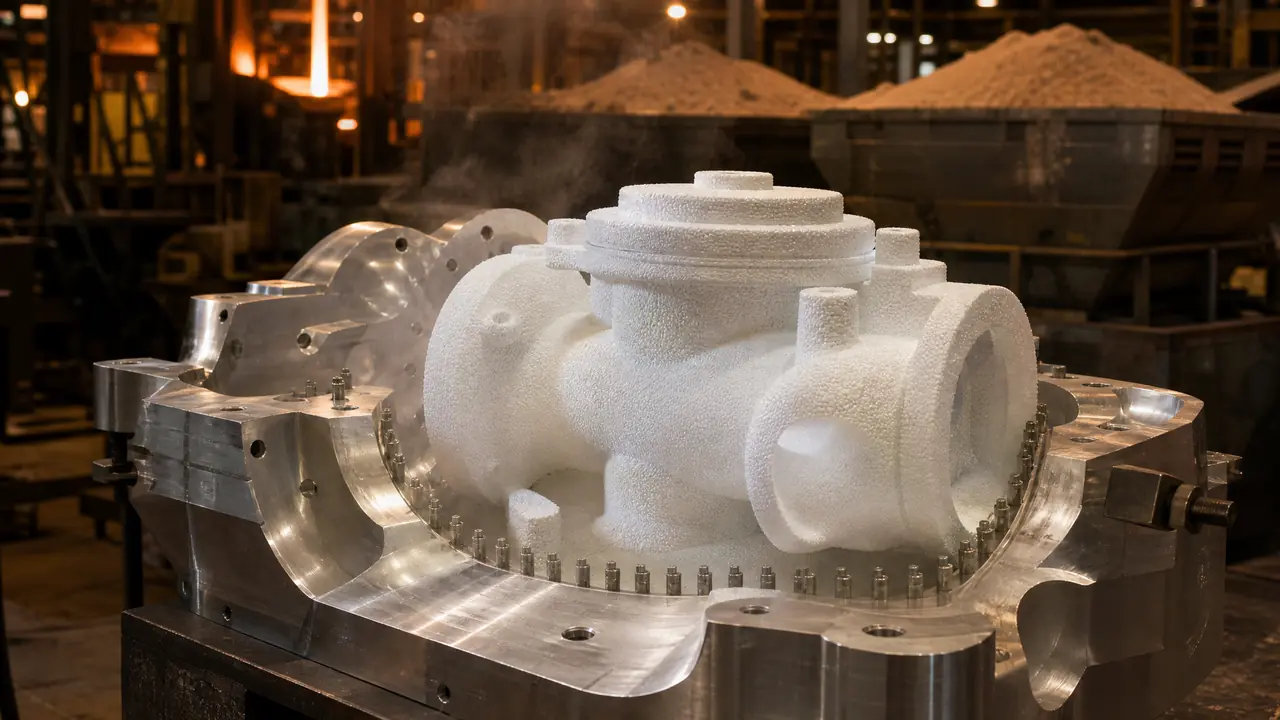
先说结论:消失模具是给泡沫珠粒发泡定型用的模具,泡沫实型铸造的EPC工艺里,消失的不是模具,是浇注时气化跑掉的泡沫模样。型腔要叠泡沫加金属两个收缩率,气塞排汽和涂料透气性定成品率。想上这条线的,先拿一个件试模再谈批量。
前阵子有个做阀门毛坯的老板来厂里看设备,盯着车间那副铝疙瘩问我:消失模具是不是用几回就得报废?我当时就乐了。模具一点不消失,消失的是泡沫。
这套工艺学名叫实型铸造,圈里习惯叫消失模铸造,英文缩写EPC,全称Expendable Pattern Casting,直译过来是模样可消耗铸造。白话讲:泡沫做成铸件的样子,埋进干砂浇铁水,铁水走到哪,泡沫气化到哪,金属顶替泡沫的位置。模样没了,铸件留下了。
所以消失模具干的活,不是给金属定型,是给泡沫定型。一副铝模在成型机上蒸出成百上千个泡沫模样,每个泡沫模样只浇一件铸件。我的判断是:这是铸造模具里最容易被低估的一类。看着简单,一副铝模拢共没几个零件,可缩率算错、气塞布局偷懒、涂料不透气,三件事随便坏一件,出来的铸件就够你亏到肉疼。
消失模具和普通铸造模具有什么区别
普通铸造模直接给金属定型,一副模板翻几万模次;消失模具给泡沫定型,模样一次性消耗,型腔尺寸还得按泡沫加金属两个收缩率叠加放大。这是两套完全不同的设计思路,拿着做砂型模的老经验来干消失模具,多半要栽跟头。
砂型铸造那套流程你肯定熟:起模、修型、下砂芯、合箱,分型面上还得留拔模斜度。消失模全给免了。模样是整的,没有分型面,泡沫自带一点弹性,多数地方不用斜度,深腔意思一下给0.5到1度就行。铸件上的孔和内腔,泡沫直接做出来,砂芯这个词在消失模车间基本听不到。
模具本体看着素,型腔、盖板、气塞,三样。材质以铝为主,6061锻铝或者铸铝都常见,导热快、重量轻、耐蒸汽。真正值钱的是气塞:铝质排气塞上密密麻麻钻着0.5到1.2毫米的小孔,蒸汽从孔里进,把珠粒烫融,水汽再从孔里走。气塞的疏密布局是各家模具厂的看家本事,薄壁处要密,厚壁处可以稀。我见过一家图省事把孔钻到1.5毫米,模样表面全是凸起的珠粒疙瘩,工人拿砂纸修到半夜。这种便宜千万别贪。铝模型腔的加工路数跟别的模具有通的地方,模具加工五大工艺对比里把车铣磨放电线割捋了一遍,可以翻翻。
最容易出错的是收缩率。泡沫模样自身线收缩大概0.3%到0.6%,金属凝固还要再缩,灰铁1%上下。型腔尺寸得拿铸件尺寸乘上两个缩率的和,算错半个百分点,一炉铸件全偏。具体怎么预留、怎么实测修正,这篇铸造收缩率预留写得更细,两篇对着看心里有底。
泡沫模样是怎么在消失模具里蒸出来的
珠粒预发泡、熟化,进成型机蒸缸发泡定型,出模再熟化一天,粘接组模后刷涂料烘干,白区这几步走完,泡沫模样才够格进砂箱。每一步都有参数卡着,跳步的代价是报废。
珠粒按铸件材质挑。灰铁球铁件用EPS珠粒就够了,几块钱一公斤的料;铸钢和低碳合金钢怕增碳,得上STMMA共聚物,价格翻几倍,碳残留能低一大截。珠粒进预发泡机,蒸汽一熏,体积膨胀十几二十倍,密度控制在0.018到0.025克每立方厘米之间。密度高了费料,浇注时反喷也猛;低了模样发软,一碰一个坑。
预发完的珠粒不能马上用,得熟化八小时上下,让空气渗回泡孔,不然二次加热没劲。成型机那边合模、料枪射料、通蒸汽,蒸缸压力0.10到0.15兆帕,薄壁件几十秒就成。出模前必须喷水冷却,模样降到六十度以下再开模,急着想出活,模样出模就回弹鼓肚。这还没完,出模后再放个一天左右,尺寸才真正稳下来。
复杂件一副模蒸不下来,就分片蒸,热熔胶粘成整体,浇口浇道也用泡沫条粘上去。车间里把制模这段叫白区,刷涂料的地方叫黄区。水基耐火涂料浸涂个两三遍,涂层控制在0.5到1.5毫米,烘房五十度烘八到十二个小时。这层涂料是模样的衣服,透气性差了浇注反喷,强度低了埋砂一压就破,破的地方铁水直接贴砂,粘砂没跑。
我们给一家耐磨件厂做过对比:EPS衬板模样密度从0.025压到0.020,反喷次数肉眼可见地降下来,模样强度也还够用。后来接了一单铸钢件,老板嫌STMMA模样一件贵十几块,心疼。可增碳报废率从一成压到2%以内,月底一算账,多花的模样钱全回来了。
埋砂浇注现场:负压、反喷和增碳这三道坎
雨淋加砂加三维振动把干砂震实,负压把砂箱锁住再浇注,动作一气呵成;反喷多因负压不足或浇速过猛,增碳是钢件顽疾,EPS换STMMA最见效。三道坎对应三个参数,浇注前逐个过一遍。
干石英砂雨淋式往下落,三维振动台振幅0.3到0.5毫米,振个三十到六十秒。振轻了砂子不贴身,铸件夹砂;振狠了模样变形,白区全白忙。砂紧完抽负压,一般抽到负0.04兆帕上下,干砂立马被大气压压成铁板一块,塌不了箱,泡沫分解的气体还顺着砂隙被抽走。
翻过一回车。有次负压管道接头漏气,浇到一半砂箱呜一声塌了,铁水渗砂凝成一坨,一箱铸件连砂带铁扒了一下午,那趟亏了三万多。打那以后,浇注前查负压成了我们车间的死规矩,表上数字不达标,谁也不许点浇口。
浇注手法也有讲究:先小流点通,把模样里的气引出来,再大流快浇,中途绝不断流。浇温要比普通砂型高三五十度,灰铁普遍在1400到1450℃,泡沫气化吸热,铁水一路走一路降温,火候差一点就浇不足。铸铁件表面那种波纹状皱皮,多半是泡沫残碳没烧透,提浇温、加负压、涂料透气性调高,三招能压下去大半。
增碳是钢件绕不过去的坎。泡沫分解的碳渗进铸件表层,碳含量能涨0.1%到0.2%,低碳钢焊件最怕这个。换STMMA珠粒、提负压、降模样密度,三招齐上才压得住。想从铸造模具这条线入行的,挑厂家比挑设备要紧,这篇铸造模具厂家怎么挑里有几条避坑的路数。
什么活值得上消失模具
中小批量、内腔复杂的灰铁球铁件最划算,免砂芯免分型面,尺寸精度能到CT7到CT9;大批量薄壁小件和外观要求极高的件,别硬上。拿批量段位和内腔复杂度套一遍,答案就出来了。
账要这么算:泡沫模样一模一件,浇完就没,EPS一件几块到几十块,STMMA翻几倍,这笔钱全摊在铸件成本里。批量太小,模具钱和调试钱摊不平;批量太大、件又小,壳型线或者压铸更省。中间那段量、内腔又复杂的活,比如缸体、阀体、耐磨衬板、机床床身,才是消失模的主场。
拉个表对比更直白:
| 对比项 | 消失模EPC | 普通粘土砂 |
|---|---|---|
| 砂芯 | 基本不用 | 复杂内腔必下 |
| 分型面与拔模斜度 | 没有 | 必须留 |
| 尺寸精度 | CT7-CT9 | CT8-CT10 |
| 表面粗糙度 | Ra 6.3-12.5 | Ra 12.5-25 |
| 模样成本 | 泡沫一次性消耗 | 模板可反复翻型 |
| 划算的批量 | 几百到几万件一年 | 几件到大批量都行 |
铝件走另外的路线也多,重力铸造那套跟消失模不冲突,看这篇重力铸造模具能对上号。买消失模具的时候别光比价,气塞布局、出模变形率、试模次数,这三样才是真差距。
话说回来,开头那位老板后来没急着下单,先拿了一个阀体件试模。试完他就想通了:模具能陪你蒸好几年泡沫,真正消失的是泡沫自己。想进这条线的,别一上来就压价买模,先拿一个件把缩率和涂料摸熟,这一步省下的学费,够你再添半副模。
常见问题
消失模具用什么材料做?
以铝为主,6061锻铝或铸铝都常见,导热快、耐蒸汽,气塞也是铝的。特大批量的模会在厚壁处镶铜块加快冷却。木模和树脂模只能打样,上量撑不住蒸汽折腾。
一套消失模具大概多少钱?
中小型的几千到两三万,比压铸模便宜一个量级;大件、分好几片蒸的模,十几万也正常。报价差几倍的,先问气塞数量和型腔处理方式,便宜多半是省在这些看不见的地方。
泡沫模样能重复使用吗?
不能。浇注时模样气化掉了,一模只浇一型。这是消失模最大的单件变动成本,报铸件价的时候记得把泡沫钱算进去,别到月底才发现白干。
消失模和V法铸造是一回事吗?
不是。V法靠塑料薄膜密封干砂再抽真空,模样是能反复用的实体模;消失模的模样浇注时直接气化消失。两家砂箱看着像,工艺是两条路。
铸铁件表面的皱皮能彻底消除吗?
很难说彻底,压到不明显问题不大。浇温提二三十度、负压适当加大、涂料透气性调高,再把EPS换成STMMA,几招下来多数厂能做到肉眼基本看不出。